

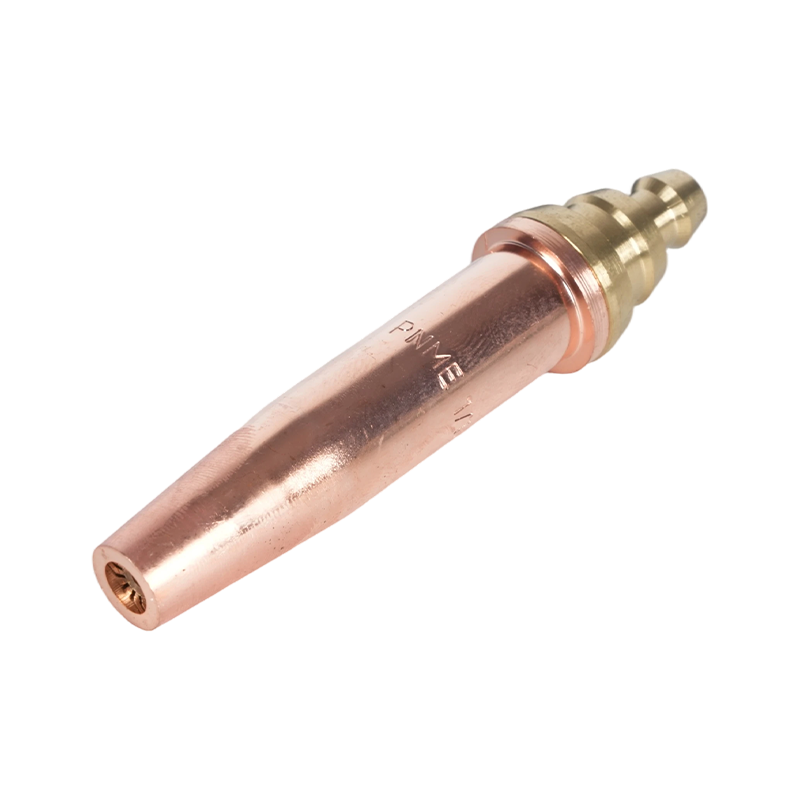
این مقاله به طور خاص بر برش نوک مشعل و برش نازل مشعل مورد استفاده در برش فلز با سوخت اکسی. این شامل انواع نکات، نحوه انتخاب نازل صحیح برای یک کار، راه اندازی صحیح و هدایت فشار، نگهداری و تمیز کردن، عیب یابی مشکلات رایج برش و ملاحظات ایمنی است. این اطلاعات کاربردی است و برای جوشکارها، سازندگان و تکنسین های تعمیر و نگهداری که به مراحل عملی و جداول مرجع برای کارهای برش روزمره نیاز دارند، در نظر گرفته شده است.
انواع نوک و نازل مشعل برش
نوک و نازل های مشعل برش برای کارهای خاص مهندسی شده اند. درک نوع به شما کمک می کند نوک را با ضخامت مواد و کیفیت برش دلخواه مطابقت دهید. دسته بندی های اصلی با تفاوت های عملکردی و جایی که هر کدام مناسب هستند در زیر فهرست شده اند.
نکات برش دستی (دستی).
نوک دست برای کارهای سیار و مغازه های کوچک رایج است. آنها دارای یک دهانه اکسیژن برش واحد و آرایش جت پیش گرمایش هستند. اندازه ها بر اساس ضخامتی که به طور تمیز برش می دهند متفاوت است. نوک کوچکتر برای صفحه نازک و نوک بزرگ برای صفحه سنگین استفاده می شود. نوک دستی برای تعمیر ساده است (جای نازل را جایگزین کنید) و با بدنه مشعل دستی استفاده می شود.
نازل ماشین و خط برش
نازل های ماشین برای سیستم های دروازه ای، میزهای برش اکسی سوخت CNC یا حامل های خودکار طراحی شده اند. آنها اغلب مستحکمتر هستند، دهانههای قابل تعویض را ارائه میدهند و ممکن است از محفظههای اختلاط تخصصی برای بهبود قوام پیشگرم در سرعتهای سفر بالاتر استفاده کنند. نازل های ماشین اغلب به کنترل فشار و نظم تمیز کردن دقیق تری نیاز دارند.
نکات کشیدن و کشیدن
نوکهای کشیدن برای تماس مداوم یا نزدیک به تماس با قطعه کار شکل میگیرند (برای برشهای مستقیم طولانی یا کوبیدن استفاده میشود). نوکها و نازلهای گود دارای جتهای گستردهتر و اغلب چندگانه برای حذف فلز به جای برشهای نازک و دقیق هستند که برای آمادهسازی اتصالات جوش یا رفع نقص مفید است.
نحوه انتخاب نکته مناسب: اندازه، دهانه و شکل
انتخاب نوک مستلزم تطبیق اندازه دهانه نازل، پیکربندی جت و هندسه نوک با ضخامت صفحه، درجه فولاد و روش برش (دست در مقابل ماشین) است. در زیر مهمترین معیارهای انتخاب و نحوه اعمال آنها آورده شده است.
اندازه نوک در مقابل ضخامت صفحه
تولیدکنندگان نکات را با ظرفیت اسمی برش ارزیابی می کنند. از یک رویکرد محافظه کارانه استفاده کنید: یک نوک به اندازه کمی بالاتر از ضخامت صفحه برای برش کارآمد و کاهش ریزش انتخاب کنید. برای کارهای تکراری، به جای تغییر مداوم نکات، محدوده کوچکی از اندازه نوک را برای پوشش کارهای معمولی نگه دارید.
| اندازه نوک معمولی | ضخامت فولاد کربنی توصیه شده | فشار اکسیژن برش معمولی (psi) |
| نکته 0 (خیلی کوچک) | 1-6 میلی متر (1/16 اینچ – 1/4 اینچ) | 20-40 psi |
| نکته 1-2 | 6 تا 12 میلیمتر (1/4 اینچ - 1/2 اینچ) | 30-50 psi |
| نکته 3-5 | 12 تا 25 میلی متر (1/2 اینچ - 1 اینچ) | 40-60 psi |
| نکته 6 به بالا (بزرگ) | 25-100 میلی متر (1 "-4") | 50-90 psi |
این مقادیر محدودههای معمولی هستند - برای قطر دهانه دقیق، کاهش فشار اکسیژن و سرعتهای توصیهشده سفر برای مدل نوک خاص و درجه فولاد خود، به نمودار نوک سازنده مراجعه کنید.
ملاحظات مواد و پوشش
بیشتر برش های سوخت اکسی روی فولاد نرم انجام می شود. فولادهای ضد زنگ و پر آلیاژ به رویکردهای متفاوتی نیاز دارند (به عنوان مثال، برش پلاسما یا تکنیک های خاص) زیرا به یک روش اکسید نمی شوند. نوک ها معمولاً آلیاژ برنج یا مس هستند. اگر انتظار سایش شدید یا آلودگی مکرر را دارید، یک نازل با دهانه قابل تعویض انتخاب کنید.
راه اندازی صحیح: فشار، پیش گرم کردن، و سرعت سفر
فشار صحیح گاز، تنظیم جت پیش گرمایش و سرعت حرکت به اندازه طراحی نوک مهم هستند. در زیر مراحل نصب عملی و محدوده پارامتری که معمولاً برای برش اکسی سوخت فولاد کربنی استفاده می شود، آورده شده است.
راه اندازی مرحله به مرحله
- نوک و نازل را از نظر وجود آوار، صندلی های سوراخ دار یا سوراخ آسیب دیده بررسی کنید.
- فشار پیشگرم سوخت (استیلن/پروپان) را به ازای توصیههای سازنده مشعل تنظیم کنید.
- جت های پیش گرم را باز کنید و در صورت برش فلز نازک، مخروط های شعله داخلی را روی شعله خنثی یا کمی کربورکننده تنظیم کنید.
- فشار اکسیژن برش را برای اندازه نوک و ضخامت صفحه روی مقدار توصیه شده سازنده تنظیم کنید.
- یک برش آزمایشی روی ضایعات انجام دهید تا سوراخ تمیز، سرعت حرکت صحیح و تشکیل تفاله قابل قبول را تأیید کنید.
هدایت فشار و سرعت معمولی
سرعت سفر به اندازه نوک و ضخامت صفحه بستگی دارد. یک نوک بهینه شده برای یک ضخامت معین باعث می شود سرعت سفر سریعتر و ضخامت باریکتر با تفاله کمتر باشد. همیشه از نمودارهای سرعت سفر از سازنده نازل به عنوان نقطه شروع استفاده کنید و برای شرایط خاص مشعل و فولاد خود اصلاح کنید.
تعمیر و نگهداری: تمیز کردن، تعمیر نوک و طول عمر
تعمیر و نگهداری منظم عملکرد نازل را قابل پیش بینی نگه می دارد. تعمیر و نگهداری متداول شامل تمیز کردن پورت های گرمایش، حذف سرباره از ناحیه دهانه، و جایگزینی روزنه های فرسوده یا درج های نوک است. یک برنامه زمانبندی را دنبال کنید: نکاتی را روزانه در مورد خطوط با استفاده سنگین بررسی کنید و بعد از هر دویدن طولانی مدت تمیز کنید.
روش ها و ابزار تمیز کردن
- از نوک ریمرهای توصیه شده و برس های جت پیش گرم کن استفاده کنید – هرگز از میخ های سیمی که می توانند دهانه ها را بزرگ یا منحرف کنند استفاده نکنید.
- نوک های به شدت آلوده را برای مدت کوتاهی در یک حلال طراحی شده برای تجهیزات برش برای حل کردن چربی و سرباره خیس کنید (از دستورالعمل سازنده پیروی کنید).
- هنگامی که دهانه فرسایش (قطر ناهموار) را نشان میدهد یا صندلی نمرهگذاری میشود، درجهای نوک را تعویض کنید - قبل از اینکه آسیبهای بزرگ قابل مشاهده ظاهر شود، عملکرد کاهش مییابد.
طول عمر مورد انتظار
طول عمر بر اساس برش مواد، مواد نوک و سطح آلودگی متفاوت است. یک نوک به خوبی نگهداری شده روی فولاد نرم و تمیز استفاده شده می تواند چندین ماه در استفاده متناوب دوام بیاورد. محیط های تولید ممکن است هر چند هفته یکبار نیاز به تعویض داشته باشند. ساعتهای استفاده را دنبال کنید و برای جلوگیری از خرابی، لوازم یدکی را در دسترس داشته باشید.
عیب یابی مشکلات رایج نازل و نوک
هنگامی که برش ها ضعیف هستند، تشخیص اینکه آیا نوک/نازل اشتباه است یا خیر، باعث صرفه جویی در زمان می شود. جفت های حل مسئله-حل زیر در کارگاه ها رایج هستند.
- مشکل: ریزش بیش از حد و کند برش. رفع: سرعت سفر را کمی کاهش دهید، فشار اکسیژن برش را بررسی کنید، دهانه را از نظر گرفتگی یا فرسایش جزئی بررسی کنید، و شعله پیش گرم شده را بررسی کنید.
- مشکل: سوراخ کاری سخت شروع یا سوراخ ناسازگار. رفع: برای اطمینان از حذف اکسیداسیون سطح، پیشگرم را افزایش دهید. بررسی کنید که اندازه نوک برای ضخامت صفحه کافی است. سوراخ آسیب دیده یا انسداد محفظه اختلاط داخلی را بررسی کنید.
- مشکل: شعله نامنظم یا فلاش بک. رفع: فوراً توقف کنید، شیرهای چک و فلاش بک را چک کنید و شیلنگ ها یا اتصالات آسیب دیده را تعویض کنید. تا زمانی که سیستم تست های نشت و جریان برگشتی را پشت سر نگذارد از نوک استفاده نکنید.
- مشکل: لبه بسیار گسترده یا ذوب فلز بیش از حد. رفع: نوک ممکن است برای کار بزرگتر باشد یا دهانه آسیب دیده باشد - نوک کوچکتر را تغییر دهید و فشار اکسیژن برش و سرعت حرکت را در صورت نیاز کاهش دهید.
ایمنی و بهترین روش ها هنگام کار با نازل های برش
کار ایمن در اطراف سیستم های سوخت اکسی غیرقابل مذاکره است. جابجایی مناسب نوک و انتخاب تجهیزات خطر بازگشت به عقب را کاهش می دهد و از پرسنل و اموال محافظت می کند.
- همیشه از فلاش بک برقگیرها و شیرهای چک در رگولاتورها و مشعل ها استفاده کنید. در اولین نشانه آسیب آنها را تعویض کنید.
- از PPE مناسب استفاده کنید: دستکش چرمی، محافظ چشم با سایه فیلتر مناسب برای برش، محافظ شنوایی در محیط های پر سر و صدا، و لباس های مقاوم در برابر شعله.
- سیلندرها را به صورت عمودی و زنجیر نگه دارید. برای جلوگیری از آسیب تصادفی شیر، مشعل ها و شیلنگ ها را محکم کنید. دریچه های سیلندر را در صورت عدم استفاده ببندید و قبل از ذخیره سازی خطوط را تخلیه کنید.
نکات خرید و سازگاری
همه نوک ها بین سازنده ها سازگاری متقابل ندارند - تناسب صندلی، گام نخ و هندسه دهانه متفاوت است. هنگام خرید نوک یا نازل جایگزین به این نکات توجه کنید.
OEM در مقابل Aftermarket
نکات OEM با تحمل تجهیزات اصلی مطابقت دارد و اغلب شامل اندازه دقیق دهانه و درج های جایگزین می شود. نکات کیفیت پس از فروش می تواند مقرون به صرفه باشد، اما تناسب و مشخصات مواد را تأیید می کند. برای کاربردهای حیاتی تولید، OEM یا قطعات شخص ثالث واجد شرایط با تلورانس مستند را ترجیح دهید.
چه چیزی در انبار نگهداری شود
- مجموعه ای از 2 تا 3 اندازه نوک پرکاربرد برای گردش کار شما.
- درج های نوک یدکی / روزنه ها، درج های جت پیش گرم کننده و ابزارهای تمیز کننده نوک (ریمر، برس).
- حداقل یک فلاش بک یدکی و یک رگولاتور یدکی برای هر سرویس گاز.
نگه داشتن گزارش از برش نوک مشعل عملکرد (ساعات/وظایف) و برچسب زدن نکات یدکی با ضخامت برش اسمی آنها، راهاندازی کار را سرعت میبخشد و ضایعات را به دلیل عدم تطابق نوکها کاهش میدهد.
خلاصه: چک لیست عملی قبل از هر برش
- اندازه نوک صحیح را برای ضخامت صفحه بررسی کنید.
- نوک و جت های پیش گرم را بازرسی و تمیز کنید. درج های فرسوده را جایگزین کنید
- تنظیم پیش گرمایش و فشار اکسیژن برش در نمودار نوک. یک برش آزمایش ضایعات انجام دهید و سرعت سفر را تنظیم کنید.
- اطمینان حاصل کنید که دستگاه های ایمنی (فلاش بک، شیرهای بازرسی) سر جای خود هستند و کار می کنند.
اعمال این مراحل انتخاب عملی، راه اندازی و نگهداری باعث افزایش طول عمر نوک، بهبود کیفیت برش و کاهش زمان خرابی می شود. برای ابعاد دقیق دهانه، نمودارهای فشار و توصیههای سرعت سفر، همیشه با برگه اطلاعات فنی سازنده نازل برای مدل نوک خاصی که استفاده میکنید، مشورت کنید.







