

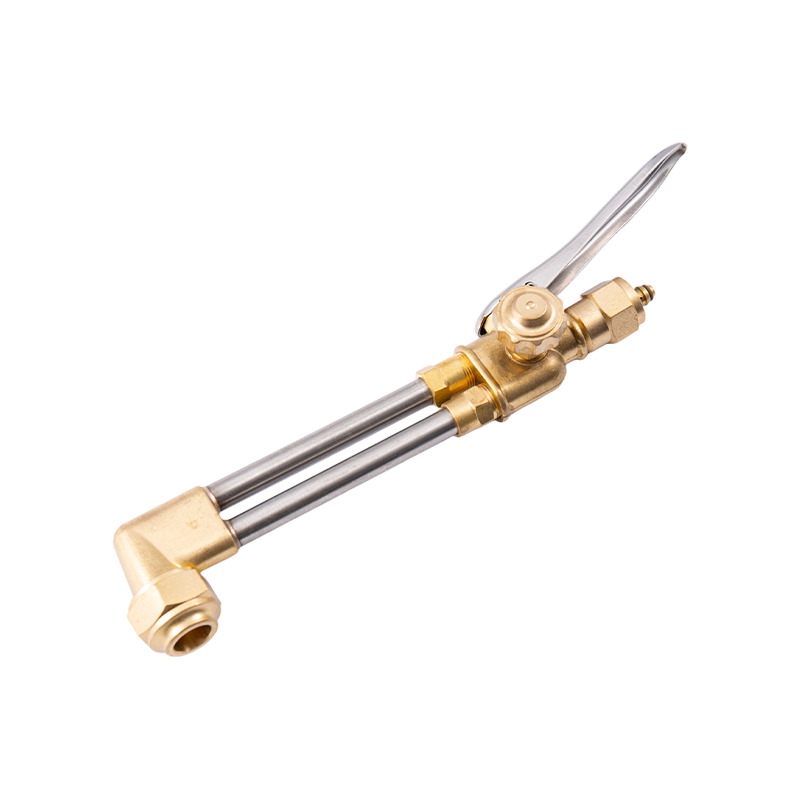
دمای مشعل برش اکسی استیلن: آنچه باید بدانید
را مشعل برش اکسی استیلن یکی از بالاترین دمای شعله قابل دستیابی با تجهیزات استاندارد گاز صنعتی را تولید می کند. وقتی اکسیژن و استیلن با هم میسوزند، شعله حاصل تقریباً میرسد 3480 درجه سانتی گراد تا 3500 درجه سانتی گراد (6296 درجه فارنهایت تا 6330 درجه فارنهایت) - بالاتر از هر ترکیب گاز سوخت رایج دیگری که در عمل جوشکاری و برش استفاده می شود. این گرمای شدید همان چیزی است که اکسی استیلن را به سیستم سوخت معیاری تبدیل می کند که همه گازهای برش جایگزین با آن اندازه گیری می شوند.
با این حال، درک اینکه چگونه یک مشعل برش در واقع از آن دما استفاده می کند بسیار مهم است. یک مشعل برش به سادگی فلز را ذوب نمی کند - بلکه طی یک فرآیند دو مرحله ای عمل می کند. ابتدا، شعله های پیش گرم که نوک برش را احاطه کرده اند، فولاد را تا دمای سوختن تقریباً 1800 درجه فارنهایت (982 درجه سانتیگراد) بالا می برند. هنگامی که فولاد به این نقطه رسید، جت مرکزی اکسیژن با فشار بالا فعال می شود. این جریان مستقیماً گرما را اضافه نمی کند. در عوض، باعث اکسید شدن سریع فولاد از پیش گرم شده می شود - فرآیندی که اغلب به عنوان "زنگ زدگی کنترل شده و سریع" توصیف می شود. اکسید آهن تولید شده دارای نقطه ذوب پایین تری نسبت به فولاد پایه است، بنابراین به عنوان سرباره مذاب از برش جدا می شود.
را preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
را Three Types of Oxy-Acetylene Flames and When to Use Each
را ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
شعله خنثی
شعله خنثی تمام سوخت و اکسیژن موجود را به طور کامل می سوزاند و هیچ یک از آنها اضافی تولید نمی کند. مخروط داخلی به خوبی مشخص و روشن است و پوشش بیرونی واضح است. این شعله استاندارد برای اکثر کاربردهای برش فولاد و جوشکاری عمومی است. نه کربن را به فلز اضافه می کند (که آن را شکننده می کند) و نه اکسیداسیون اضافی ایجاد می کند (که باعث ایجاد مقیاس اکسید آهن می شود). برای عملیات برش، تنظیم یک شعله پیش گرم خنثی قبل از درگیر شدن با جریان اکسیژن برش، تمیزترین برش ها را با منسجم ترین سطح ایجاد می کند.
شعله کربور کننده (کاهنده).
یک شعله کربورکننده حاوی استیلن اضافی فراتر از مقداری است که می توان با اکسیژن موجود به طور کامل احتراق کرد. آن را با یک منطقه ثانویه پر که فراتر از مخروط داخلی گسترش مییابد مشخص میشود - طول این پر میزان استیلن اضافی را نشان میدهد. این نوع شعله برای سخت شدن سطح، عملیات بازپخت و برای جوشکاری گازی فولاد ضد زنگ استفاده می شود، جایی که خطر اکسیداسیون کروم در ناحیه جوش را کاهش می دهد. استیلن اضافی یک جو احیا کننده در اطراف حوضچه مذاب ایجاد می کند. هرگز نباید برای برش استفاده شود، زیرا کربن را در فولاد رسوب می دهد و دوده سیاه تولید می کند.
شعله اکسید کننده
شعله اکسید کننده حاوی اکسیژن اضافی است. مخروط داخلی کوتاه تر، نوک تیزتر می شود و رنگ کمی ارغوانی به خود می گیرد. صدای شعله به طرز محسوسی تند می شود. در حالی که این نوع شعله در تئوری داغترین نوع شعله است، معمولاً از آن برای جوشکاری اجتناب میشود، زیرا اکسیژن اضافی به آهن موجود در فولاد حمله میکند و اخلاط اکسید آهن نامطلوب را تشکیل میدهد که اتصال را ضعیف میکند. برای برش، تنظیم شعله اکسید کننده در جریان اکسیژن برش ذاتی فرآیند است - اما شعله های پیش گرم باید خنثی بماند تا از اکسیداسیون زودرس مواد اطراف جلوگیری شود.
گازهای برش مشعل: مقایسه کامل
سیستم های برش اکسی سوخت به استیلن محدود نمی شود. طیف وسیعی از گازهای سوخت را می توان بسته به ماده برش داده شده، سرعت برش مورد نیاز، زیرساخت های موجود و ملاحظات هزینه استفاده کرد. هر گاز دارای مشخصات دمای شعله و مشخصات احتراق متمایز است که عملکرد متفاوتی را تحت تأثیر قرار می دهد.
| گاز | حداکثر دمای شعله (با O2) | بهترین استفاده | قابلیت جوشکاری؟ |
|---|---|---|---|
| استیلن | 3500 درجه سانتی گراد / 6330 درجه فارنهایت | برش، جوشکاری، کار دقیق | بله |
| پروپان | ~2800 درجه سانتیگراد / ~5072 درجه فارنهایت | برش، گرم کردن، خم کردن | خیر |
| پروپیلن | ~2900 درجه سانتیگراد / ~5252 درجه فارنهایت | برش تولید | محدود |
| گاز طبیعی | ~2770 درجه سانتیگراد / ~5020 درجه فارنهایت | برش، عملیات کم هزینه | خیر |
| هیدروژن | ~3000 درجه سانتی گراد / ~5432 درجه فارنهایت | برش زیر آب، آلومینیوم | فقط تخصصی |
استیلن
استیلن is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
پروپان
پروپان burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
پروپیلن
پروپیلن (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
گاز طبیعی
گاز طبیعی کمترین دمای شعله را در بین گازهای برش معمولی دارد. مزیت اصلی آن زیرساخت است: تاسیسات با تامین گاز طبیعی با لوله میتواند مدیریت سیلندر را از بین ببرد و هزینههای سوخت را به میزان قابل توجهی کاهش دهد. این در عملیات برش صنعتی در مقیاس بزرگ استفاده می شود که در آن عملکرد کمی پایین تر برش با صرفه جویی در هزینه و راحتی عرضه جبران می شود. از گاز طبیعی برای جوشکاری استفاده نمی شود.
هیدروژن
هیدروژن is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
چه فلزاتی را می توان و چه فلزی را نمی توان با مشعل اکسی سوخت برش داد
برش اکسی سوخت اساساً یک فرآیند اکسیداسیون شیمیایی است. برای کارکرد آن، فلزی که بریده می شود باید شرایط خاصی را داشته باشد: اکسیدهای آن باید نقطه ذوب کمتری نسبت به خود فلز پایه داشته باشند. هنگامی که این شرط برآورده می شود، جریان اکسیژن فلز از پیش گرم شده را اکسید می کند و سرباره مذاب حاصل را به طور تمیز دور می کند. هنگامی که این اکسید برآورده نمی شود، یک پوسته محافظ تشکیل می دهد که واکنش اکسیداسیون را خاتمه می دهد و از پیشرفت برش جلوگیری می کند.
- فولاد کم تا متوسط کربن: تمیز و کارآمد برش می دهد. این کاربرد اصلی برای برش با سوخت اکسی است که قادر به جابجایی مواد از ضخامت 0.5 میلی متر تا بیش از 250 میلی متر است.
- آهن فرفورژه: می توان به طور موثر با تکنیک های سوخت اکسی برش داد.
- فولاد پر کربن: برش دشوار است زیرا نقطه ذوب سرباره به نقطه ذوب فلز پایه نزدیک می شود و از خروج تمیز اکسیدها جلوگیری می کند.
- چدن: نمی توان به طور موثر برش داد - گرافیت بین دانه ها و ساختار دانه با عمل برش اکسیداسیون تداخل می کند.
- فولاد ضد زنگ: نمی توان با روش های استاندارد اکسی سوخت برش داد. لایه اکسید کروم که بر روی سطح تشکیل می شود دارای نقطه ذوب بالاتری نسبت به فولاد زیر آن است و یک مانع محافظ را تشکیل می دهد که مانع از رسیدن اکسیژن برش به فلز تازه می شود. برش پلاسما یا برش لیزری باید برای فولاد ضد زنگ استفاده شود.
- آلومینیوم و مس: نمی توان با اکسی سوخت برش داد - این فلزات فاقد محتوای آهن لازم برای واکنش برش اکسیداسیون برای حفظ خود هستند.
جوشکاری فولاد ضد زنگ: انتخاب فرآیند و ملاحظات کلیدی
فولاد ضد زنگ یکی از چالش برانگیزترین فلزات برای جوشکاری صحیح است. محتوای بالای کروم آن (حداقل 10.5٪) چیزی است که به آن مقاومت در برابر خوردگی می دهد - اما همین کروم در دمای جوشکاری به اکسیژن بسیار واکنش نشان می دهد. هنگامی که کروم در حین جوشکاری اکسید می شود، از فلز اطراف تخلیه می شود و مناطقی با کاهش قابل توجه مقاومت در برابر خوردگی ایجاد می کند. این پدیده که به عنوان حساسسازی شناخته میشود، چالش فنی اصلی جوشکاری فولاد ضد زنگ بدون توجه به فرآیند مورد استفاده است.
علاوه بر این، فولاد ضد زنگ رسانایی حرارتی کمتری نسبت به فولاد ملایم دارد، به این معنی که گرما با سرعت بیشتری در ناحیه جوش ایجاد میشود و کندتر پخش میشود. این اعوجاج را به یک مشکل دائمی تبدیل می کند، به ویژه در مورد مواد با گیج نازک. فولاد ضد زنگ همچنین در هنگام گرم شدن تقریباً 50٪ بیشتر از فولاد نرم منبسط می شود، که اگر حرارت ورودی به دقت مدیریت نشود، اعوجاج را تقویت می کند.
جوشکاری TIG (GTAW) - روش ترجیحی
جوشکاری TIG استاندارد طلایی برای جوشکاری فولاد ضد زنگ است، به ویژه برای مواد با گیج نازک، لوله و هر کاربرد که در آن ظاهر جوش و مقاومت در برابر خوردگی بسیار مهم است. یک الکترود تنگستن غیر مصرفی قوس را تولید می کند، در حالی که گاز محافظ آرگون خالص از حوضچه جوش در برابر اکسیژن و نیتروژن جو محافظت می کند. جوشکار میله پرکننده را به صورت دستی تغذیه می کند و امکان کنترل دقیق گرمای ورودی و اندازه گودال را فراهم می کند.
برای فولادهای زنگ نزن آستنیتی سری 300 (متداول ترین)، میله پرکننده استاندارد 308 لیتر است. برای گریدهای 316 و 316L (که حاوی مولیبدن برای افزایش مقاومت در برابر خوردگی هستند)، از پرکننده 316L استفاده کنید. برای آلیاژ نوع 321، سیم پرکننده 347 مناسب است. استفاده از درجه پرکننده اشتباه عملکرد خوردگی جوش تمام شده را به خطر می اندازد حتی اگر اتصال مکانیکی سالم باشد.
پارامترهای کلیدی TIG برای فولاد ضد زنگ: آمپر را تقریباً 1 آمپر در هر 0.001 اینچ (0.025 میلی متر) ضخامت مواد تنظیم کنید. از یک الکترود تنگستن 2% توریدار یا 2% لانتانات شده برای یک سوزن استفاده کنید. سرعت جریان گاز محافظ آرگون باید بین 15 تا 20 فوت مکعب در ساعت (CFH) تنظیم شود. سرعت سفر را ثابت نگه دارید - کار آهسته با ورودی گرمای مناسب به عجله و گرم کردن بیش از حد فلز اطراف ارجحیت دارد.
پاکسازی پشت برای جوشکاری لوله و لوله
هنگام جوشکاری تیگ لوله یا لوله فولادی ضد زنگ، سطح داخلی ریشه جوش در طول فرآیند جوشکاری در معرض اکسیژن اتمسفر قرار می گیرد. این باعث ایجاد پدیده ای به نام "شکر زدن" می شود - یک سطح اکسید شده زبر و دانه ای روی ریشه جوش که مقاومت خوردگی و استحکام مکانیکی را به طور قابل توجهی کاهش می دهد. پاکسازی پشت با گاز آرگون (جریان از داخل لوله در حین جوشکاری برای جابجایی اکسیژن) برای هر کاربرد لوله فولادی ضد زنگ که در آن کیفیت ریشه مهم است ضروری است. هر دو انتها را شل وصل کنید و آرگون را با فشار کم از یک سر عبور دهید تا پاکسازی مثبت در سراسر جوش حفظ شود.
MIG Welding (GMAW) فولاد ضد زنگ
جوشکاری MIG یک گزینه عملی برای فولاد ضد زنگ است که در آن سرعت تولید بیشتر از زیبایی جوش اهمیت دارد یا در جایی که تجهیزات TIG در دسترس نیست. این فرآیند از یک الکترود سیم فولادی ضد زنگ با تغذیه مداوم با گاز محافظ برای محافظت از حوضچه جوش استفاده می کند. گاز محافظ مناسب برای فولاد ضد زنگ جوشکاری MIG، آرگون خالص یا یک ترکیب آرگون-هلیوم است - نه مخلوط آرگون-CO2 که برای جوشکاری MIG فولاد ملایم استفاده می شود، زیرا CO2 باعث جذب کربن و اکسیداسیون در فولاد ضد زنگ می شود. سرعت جریان گاز محافظ را بین 14 تا 16 لیتر در دقیقه (تقریبا 30 CFH) تنظیم کنید. از سیم ضد زنگ مطابق با درجه فلز پایه استفاده کنید و برای به حداقل رساندن اعوجاج حرارتی، دنباله های جوش سرسام آور را در نظر بگیرید.

جوشکاری اکسی استیلن فولاد ضد زنگ
جوشکاری گاز فولاد ضد زنگ با اکسی استیلن از نظر فنی امکان پذیر است اما به طور قابل توجهی دشوارتر از جوشکاری TIG است و به طور کلی برای کاربردهای تولیدی یا ساختاری توصیه نمی شود. این فرآیند به شار جوشکاری فولاد ضد زنگ تخصصی نیاز دارد - معمولاً یک پودر خشک که به خمیری با الکل ایزوپروپیل مخلوط میشود و هم در قسمت جلویی و هم پشت اتصال و همچنین روی میله پرکننده اعمال میشود. این شار از اکسیداسیون کروم در حین جوش جلوگیری می کند.
را flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
در گریدهایی مانند 304، گرمای بیش از حد (بین 500 درجه سانتیگراد تا 800 درجه سانتیگراد) می تواند باعث تشکیل کاربید کروم در مرزهای دانه شود - شرایطی که به عنوان بارش کاربید شناخته می شود که در طول زمان منجر به خوردگی بین دانه ای می شود. گریدهای کم کربن (304L، 316L) در هنگام جوشکاری با روش های گرمای ورودی بالاتر در برابر این مشکل مقاوم تر هستند.
مراحل آماده سازی حیاتی برای جوشکاری فولاد ضد زنگ
صرف نظر از فرآیند جوشکاری انتخاب شده، آماده سازی سطح و کنترل آلودگی در هنگام کار با فولاد ضد زنگ غیر قابل مذاکره است.
- از بین بردن آلودگی های آهنی: هرگونه ذرات آهن یا فولاد روی سطح ضد زنگ - از برس های سیمی که روی فولاد کربنی، دیسک های سنگ زنی یا گرد و غبار فلزی استفاده می شود - در ضد زنگ فرو می رود و باعث ایجاد لکه های زنگ می شود. از برس های اختصاصی فولاد ضد زنگ، دیسک های سنگ زنی و چرخ های برشی که هرگز فولاد کربنی را لمس نکرده اند، استفاده کنید.
- تمام سطوح را به طور کامل تمیز کنید: قبل از جوشکاری، روغن، گریس و رسوب آسیاب را با استفاده از استون یا چربیگیر مخصوص فولاد ضد زنگ از محل اتصال جدا کنید. حتی اثر انگشت نیز می تواند باعث آلودگی موضعی شود.
- از صفر بودن شکاف مفصل اطمینان حاصل کنید: فولاد ضد زنگ به ویژه در صورت وجود شکاف بین سطوح مفصلی مستعد ضربه زدن است. مفصل را به سمت یک منبع نور نگه دارید - اگر نور از آن عبور کند، اتصال خیلی شل است.
- جوش را محکم ببندید و بچسبانید: به دلیل انبساط حرارتی بالای فولاد ضد زنگ، قطعات کار بدون گیره می توانند به طور قابل توجهی در حین جوشکاری دچار اعوجاج شوند. جوشهای تکاندهنده را در نظر بگیرید و ترتیب جوشهای اصلی را برای توزیع یکنواخت گرما در نظر بگیرید.
- کنترل دمای بینگذر: اجازه دهید ناحیه جوش بین پاس ها خنک شود. دمای بالای بینگذری پایدار، خطر حساسیت (بارش کاربید کروم) و اعوجاج را افزایش می دهد.
ایمنی هنگام استفاده از گازهای برش مشعل و جوشکاری فولاد ضد زنگ
برش با سوخت اکسی و جوشکاری فولاد ضد زنگ هر دو خطرات ایمنی خاصی را ایجاد می کنند که نیاز به توجه مستقیم دارد.
ایمنی سیلندر گاز و مشعل
- استیلن cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- هرگز استیلن را با سرعتی بیش از یک هفتم ظرفیت سیلندر در ساعت خارج نکنید - این کار استون را به داخل شیلنگ ها و مشعل می کشد و باعث آسیب و خطر احتمالی می شود.
- هرگز استیلن را بالاتر از فشار کاری 15 psi کار نکنید - در فشارهای بالاتر به ضربه حساس می شود و می تواند به صورت انفجاری تجزیه شود.
- پروپان is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- همیشه از شیلنگ ها، رگولاتورها و نوک هایی که برای گاز سوخت خاصی استفاده می شود استفاده کنید. پروپان مواد شیلنگ طراحی شده برای استیلن را در طول زمان تجزیه شیمیایی می کند.
خطرات دود جوشکاری فولاد ضد زنگ
جوشکاری فولاد ضد زنگ دود کروم (VI) - یک ماده سرطانزای شناخته شده برای انسان - به همراه ترکیبات نیکل و سایر دودهای فلزی خطرناک تولید میکند. این دودها خطرناکتر از دودهای تولید شده توسط جوشکاری فولاد ملایم هستند و به اقدامات کنترلی فعال نیاز دارند. تهویه محلی اگزوز (LEV) در نزدیکی قوس یا شعله اجباری است در هر محیط حرفه ای تجهیزات حفاظت فردی از جمله ماسک جوشی با هوا یا حداقل یک ماسک تنفسی فیلتر کننده دود با درجه بندی مناسب باید استفاده شود. تنها به تهویه عمومی مغازه تکیه نکنید. محدودیت های مواجهه برای کروم شش ظرفیتی به شدت تنظیم شده است و نیاز به نظارت در محیط های تولیدی دارد که در آن جوشکاری ضد زنگ به طور منظم انجام می شود.
انتخاب فرآیند مناسب: خلاصه روش برش گاز و جوش
برای برش فولاد ، انتخاب گاز سوخت در درجه اول به بودجه موجود، سرعت برش مورد نیاز و طراحی مشعل بستگی دارد. استیلن سریعترین زمان سوراخکاری و شدیدترین گرمای داخلی را ارائه میکند و آن را برای کارهای دقیق، مواد نازک و موقعیتهایی که زمان راهاندازی اهمیت دارد، ایدهآل میکند. پروپان و پروپیلن هزینه های عملیاتی کمتر و سرعت برش قابل مقایسه را در مواد ضخیم تر با تنظیم صحیح مشعل انژکتور ارائه می دهند. گاز طبیعی یک انتخاب اقتصادی برای تاسیسات برش صنعتی با حجم بالا با تامین لوله است. هیچ گاز اکسی سوخت برای برش فولاد ضد زنگ، آلومینیوم یا فلزات غیرآهنی موثر نیست – برای این مواد باید از برش پلاسما یا لیزر استفاده کرد.
برای جوشکاری فولاد ضد زنگ در هر جایی که ظاهر، مقاومت در برابر خوردگی و استحکام مکانیکی اولویت دارند، TIG فرآیند ارجح است. جوشکاری MIG برای مقاطع سنگین تر و کارهای تولیدی که سرعت اهمیت دارد مناسب است. جوشکاری ضد زنگ با گاز اکسی استیلن امکان پذیر است، اما نیاز به کاربرد صحیح شار، تنظیم دقیق شعله، و حذف شار پس از جوش دارد - برای شرایط تعمیر میدانی که تجهیزات جوشکاری الکتریکی در دسترس نیست، مناسب تر است. هر فرآیندی که استفاده شود، کنترل آلودگی، انتخاب صحیح پرکننده و مدیریت حرارت سه عاملی هستند که تعیین میکنند که آیا جوش فولاد ضدزنگ در درازمدت مطابق با هدف مورد نظر عمل میکند یا خیر.







