

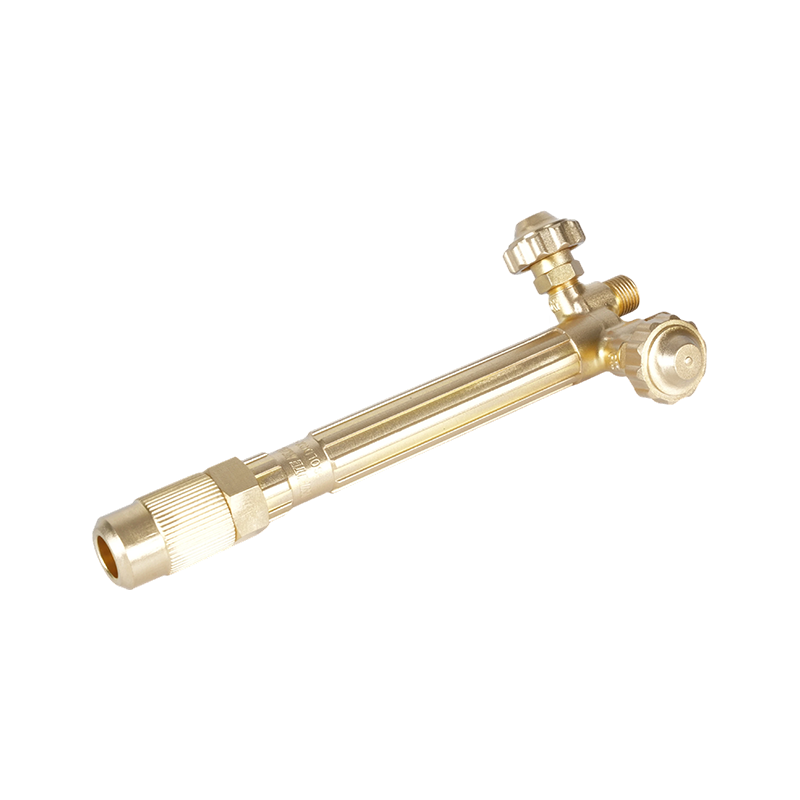
مشعل جوشکاری اکسی استیلن در واقع چه می کند
شعله مشعل که استیلن را در اکسیژن خالص می سوزاند تقریباً می رسد 6000 درجه فارنهایت آنقدر داغ است که فولاد، چدن و اکثر آلیاژهای غیر آهنی را در چند ثانیه ذوب کند. گرما از یک فرآیند احتراق دو مرحله ای حاصل می شود: مخروط داخلی در جایی که اکسیژن و سوخت در نوک آن مخلوط می شوند داغ ترین می سوزد، در حالی که پوشش بیرونی احتراق را در هوای محیط به پایان می رساند. این مخروط داخلی جایی است که جوشکاری واقعی اتفاق می افتد - میله پرکننده در حوضچه مذاب مشترک ذوب می شود زیرا اپراتور مشعل را در امتداد اتصال حرکت می دهد.
برخلاف فرآیندهای قوس الکتریکی، هیچ مدار الکتریکی درگیر نیست. دقیقاً به همین دلیل است که تجهیزات در محل کار بدون دسترسی به برق، در کامیونهای تعمیر سیار، و در مغازههایی که لحیم کاری یا شکلدهی فلز انجام میدهند که کنترل شعله بیش از سرعت رسوب اهمیت دارد، مرتبط باقی میمانند. تغییر اندازه ناحیه تحت تأثیر حرارت است - اکسی استیلن گرمتر و کندتر از قوس MIG یا TIG کار می کند، بنابراین برای بخش های نازک تر و کار تعمیر بهتر از جوشکاری تولید با حجم بالا مناسب است.
آناتومی مشعل: دسته، نکات و ضمیمه ها
هر راه اندازی با دسته مشعل شروع می شود، بدنه ای که اکسیژن و استیلن را قبل از رسیدن به نوک آن مخلوط می کند. دستهها در طبقهبندیهای سبک، متوسط و سنگین هستند و این دسته باید با محدوده ضخامتی که واقعاً برش دادهاید یا جوش میدهید مطابقت داشته باشد - دستهای کماندازه جریان گاز را روی مواد ضخیم خفه میکند، در حالی که دستهای بزرگ سوخت را در کارهای خوب هدر میدهد. ساختار برنجی استاندارد است زیرا در برابر اثر خورنده استیلن بهتر از بسیاری از موارد جایگزین مقاومت می کند و در طول استفاده طولانی مدت گرما را از دست اپراتور دفع می کند.
برای مغازههایی که چندین اندازه مفصل را از طریق یک راهاندازی اجرا میکنند، دستگیره های مشعل جوشکاری برنجی که برای استفاده مداوم از استیلن ساخته شده اند در چرخههای احتراق مکرر بهتر از جایگزینهای سبکتر مقاومت میکنند، زیرا صندلیهای سوپاپ در طول زمان سایش کمتری میبینند.
ضمائم روی دسته جابهجا میشوند تا عملکرد را تغییر دهند: یک نوک جوش برای کار فیوژن، یک اتصال برش با یک ماشه انفجار اکسیژن، یا یک نوک غنچه رز برای گرم کردن یک منطقه وسیع. هر یک از رزوه های اتصال بر روی همان بدنه دسته قرار می گیرد، بنابراین یک دسته می تواند کارهای جوشکاری، برشکاری و گرمایش را با تغییر قطعات به جای تعویض تجهیزات پوشش دهد.
انتخاب نکته مناسب مشعل برای کار
اندازه نوک میزان جریان گاز را تعیین می کند و سرعت جریان گاز تعیین می کند که چه مقدار گرما به قطعه کار می رسد. هیچ سیستم شمارهگذاری واحدی در سراسر صنعت در بین تولیدکنندگان وجود ندارد، بنابراین اندازههای نوک معمولاً با ضخامت فلز به جای یک عدد جهانی مطابقت داده میشوند - نمودار یک تامینکننده ضخامت را به اندازه دهانه مناسب برای آن خانواده نوک خاص تبدیل میکند. اجرای یک نوک خیلی کوچک برای مواد، جوش گرما را از بین می برد و همجوشی ضعیفی ایجاد می کند. در حال اجرا یکی از بیش از حد بزرگ، ذخایر نازک بیش از حد گرم می شود و می سوزد.
- ورق نازک (زیر 1/16 اینچ): کوچکترین نوک موجود، فشار کاری کمتر
- صفحه متوسط (1/16 تا 1/4 اینچ): نوک متوسط، فشار متوسط روی هر دو گاز
- صفحه سنگین (بیش از 1/4 اینچ): بزرگترین نوک دارای درجه بندی دسته، جریان اکسیژن بالاتر
مواد نوک و طراحی دهانه نیز بر پایداری شعله تأثیر می گذارد. نوک مشعل جوشکاری سنگین برای کنترل شعله پایدار مهندسی شده است در برابر ترکیدن و ترک خوردگی که نوک های کم اندازه یا فرسوده مستعد آن هستند، مقاومت کنید، به ویژه در جوشکاری های طولانی تر که قوام شعله اهمیت بیشتری دارد.
برای لحیم کاری، پیش گرم کردن بست های زنگ زده یا خمش، یک مشعل حرارتی اختصاصی از نوک جوشکاری استاندارد بهتر عمل می کند زیرا برای شعله وسیع تر و با سرعت کمتر به جای یک جت برش یا همجوشی متمرکز ساخته شده است. الف مشعل گرمایش فشرده مناسب برای کارهای لحیم کاری و پیش گرم کردن نسبت به استفاده مجدد از نوک جوش برای همان کار، توزیع گرمای یکنواخت بیشتری را در یک منطقه وسیع تر می دهد.
راه اندازی و روشن کردن ایمن مشعل
قبل از اینکه هر چیزی به مشعل وصل شود، هر شیر سیلندر را برای مدت کوتاهی بشکنید تا گرد و غبار از خروجی خارج شود. رگولاتورها را با آچار وصل کنید، هرگز انبردست، و بررسی کنید که اتصالات شلنگ کاملاً قرار گرفته باشد - اتصالات اکسیژن و اتصالات استیلن برای جلوگیری از اتصال متقاطع به طور خاص از جهت های مختلف رزوه استفاده می کنند.
فشار رگولاتور باید روی نمودار سازنده نوک تنظیم شود، نه اینکه حدس زده شود. فشار کاری برای اکسی استیلن کمتر از آن چیزی است که اکثر اپراتورها انتظار دارند، و استیلن هرگز نباید تحت هیچ شرایطی از 15 psig تجاوز کند - که باعث میشود در داخل سیلندر تجزیه شود. یک رگولاتور دو مرحله ای پایدار معتقد است که با خالی شدن سیلندر، فشار از طریق کاهش می یابد، که در کارهای طولانی بیش از آنچه اکثر اپراتورها تصور می کنند اهمیت دارد. تنظیم کننده های دو مرحله ای که برای کنترل پایدار فشار اکسی استیلن ساخته شده اند خزش فشار را کاهش دهید که باعث می شود شخصیت شعله در وسط جوش حرکت کند.
برای روشن کردن مشعل: شیر استیلن را کمی باز کنید، با یک ضربه گیر مشتعل کنید (هرگز فندک یا کبریت را نزدیک نوک نگه ندارید)، سپس به آرامی دریچه اکسیژن را باز کنید و جریان استیلن را تنظیم کنید تا زمانی که شعله از دود سیاه خارج شود. یک شعله خنثی که به درستی تنظیم شده است، یک مخروط داخلی تیز و کاملاً مشخص و بدون پر در لبه آن را نشان می دهد - این شعله ای است که برای اکثر کارهای فولادی با آن جوش می دهید.
بک فایر در مقابل فلش بک: تفاوت را بدانید
این دو اصطلاح به جای یکدیگر در سایتهای کار استفاده میشوند، اما شکستهای مختلف را با پیامدهای متفاوت توصیف میکنند. الف نتیجه معکوس یک ضربه یا ضربه ناگهانی در نوک است - شعله فورا خاموش می شود یا دوباره روشن می شود، که معمولاً به دلیل تماس نوک قطعه کار، یک روزنه تا حدی مسدود شده یا فشار نادرست ایجاد می شود. اگر شعله به طور معمول دوباره برقرار شود، شگفت آور است، اما به طور کلی خطرناک نیست.
A فلاش بک بسیار جدی تر است: شعله به سمت عقب به داخل بدنه مشعل، شلنگ یا تنظیم کننده حرکت می کند و اغلب صدای سوت بلند یا صدای خش خش ایجاد می کند. این زمانی اتفاق میافتد که سرعت گاز داخلی به کمتر از سرعت سوختن شعله میرسد و اجازه میدهد احتراق در بالادست پخش شود. در صورت عدم کنترل، فلاش بک می تواند شلنگ را مشتعل کند یا به خود سیلندر برسد. برقگیرهای فلاش بک دفاع اصلی هستند - شیرهای برگشتی به تنهایی جریان معکوس گاز را متوقف می کنند اما جلوی شعله را متوقف نمی کنند، بنابراین هر دو دستگاه در یک راه اندازی سازگار اهداف متفاوتی را انجام می دهند.
فلاش بک arrestors that block reverse flame travel into the hose برای محافظت کامل در طول شیلنگ باید در انتهای رگلاتور هر دو خط اکسیژن و سوخت-گاز، نه فقط در دسته مشعل قرار گیرد.
محدودیت های فشار استیلن و الزامات تجهیزات حفاظتی برای سیستم های سوخت اکسی در مقررات جوشکاری و برش گاز اکسیژن-سوخت فدرال ، که فروشگاه ها باید آن را به عنوان پایه راه اندازی و آموزش در نظر بگیرند، نه یک مرجع اختیاری.
تعمیر و نگهداری که عمر مشعل را افزایش می دهد
بیشتر مشکلات مشعل به نوک کثیف یا آسیب دیده باز می گردد. پاشیدگی و تجمع کربن، دهانه را باریک می کند و شکل شعله را مدت ها قبل از اینکه نوک کاملاً از بین برود، تغییر شکل می دهد، بنابراین تمیز کردن آن با یک پاک کننده نوک با اندازه مناسب - نه یک مته، که دهانه را بزرگ می کند و گرد می کند - باید به طور منظم انجام شود، نه فقط زمانی که شعله آشکارا اشتباه به نظر می رسد.
گذشته از خود نوک، سه عادت مشعل را برای سالها به طور قابلاطمینان کار میکنند:
- قبل و بعد از هر بار استفاده، شیلنگ ها را از گاز باقیمانده پاک کنید تا از تجمع آلودگی جلوگیری کنید
- شلنگ ها را از نظر ترک خوردگی یا لکه های نرم بررسی کنید، به خصوص در نزدیکی اتصالات که در آن کنسانتره های خم شونده سایش می شوند.
- مشعل و رگولاتورها را در یک فضای خشک با دریچههای بسته و فشار آزاد نگهداری کنید، نه اینکه فقط خاموش شوند
مشعلی که به این روش مراقبت شده است، کالیبراسیون خود را بسیار طولانیتر نگه میدارد، که مهم است زیرا شعله در حال حرکت اغلب با مشکل فشار اشتباه گرفته میشود، در حالی که در واقع یک صندلی فرسوده یا یک نوک نیمه مسدود شده است.
اکسی استیلن در مقابل سایر روش های جوشکاری
اکسی استیلن در جایی که قابلیت حمل و کنترل شعله بیشتر از سرعت اهمیت دارد، حفظ می شود. این دستگاه نیازی به برق ندارد، کار تعمیر با گیج نازک را با دقت بیشتری نسبت به فرآیندهای قوس الکتریکی انجام می دهد، و بدون تعویض تجهیزات به عنوان یک ابزار گرمایشی و لحیم کاری عمل می کند. برای تعمیرات مزرعه، ساخت موبایل، و به طور کلی کار در مغازه، تطبیق این تطبیق پذیری دشوار است.
نقطه ضعف آن سرعت تولید و نوع فلز است. آلومینیوم و فولاد ضد زنگ به خوبی به شعله سوخت اکسی آنطور که به TIG یا پلاسما پاسخ می دهند، واکنش نشان نمی دهند، زیرا هر دو قبل از اینکه شعله بتواند اتصال را به درستی جوش دهد، اکسید می شوند. بر روی صفحه بیش از دو اینچ، برش پلاسما و لیزر لبههای تمیزتری را با سرعت بالاتر تولید میکنند و جوشکاری MIG در هر کاری که حجم آن بیش از دقت شعله اهمیت دارد، از اکسی استیلن پیشی میگیرد.
قانون عملی که اکثر مغازه ها به آن توجه می کنند: برای کارهای تعمیر فولاد، لحیم کاری و گرمایش، از یک اکسی استیلن استفاده کنید و زمانی که کار نیاز به آلومینیوم، ضد زنگ، صفحه ضخیم یا خروجی با حجم بالا دارد، به تجهیزات قوس یا پلاسما برسید.







