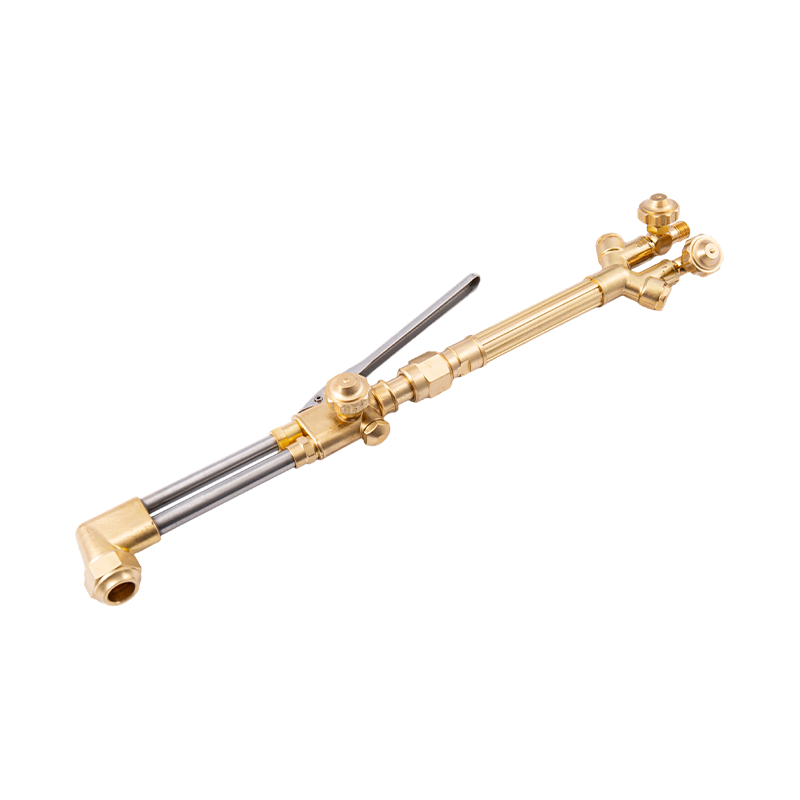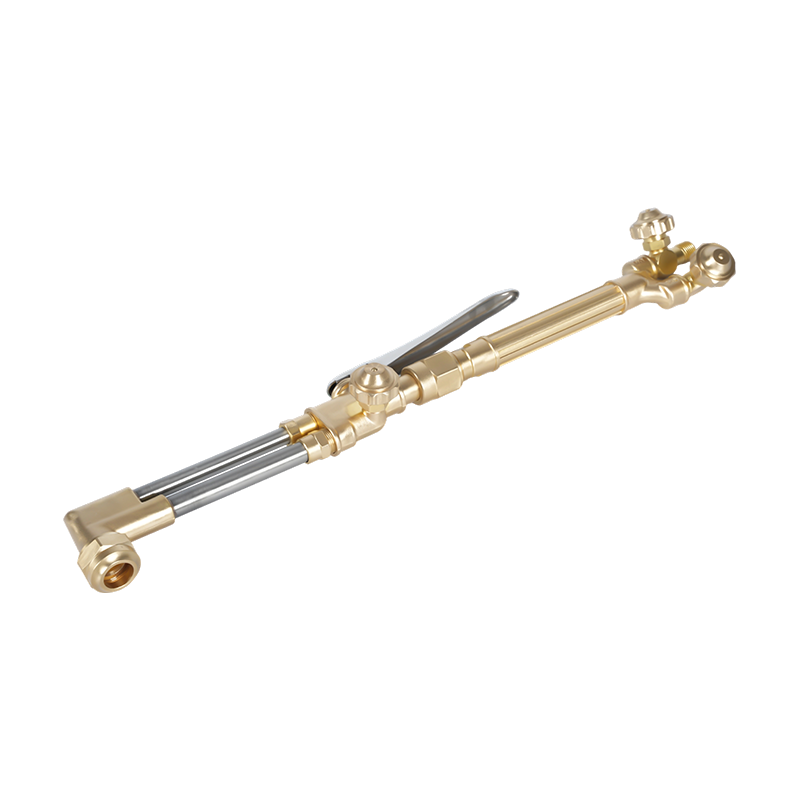
A کیت مشعل برش یک ابزار ضروری برای ساخت، تخریب و تعمیر فلز است که از گرمای شدید شعله سوخت اکسی برای جدا کردن فولاد و سایر فلزات آهنی استفاده می کند. برخلاف برشهای پلاسما که به برق متکی هستند، این کیتها از ترکیبی از گاز سوخت (مانند استیلن، پروپان یا پروپیلن) و اکسیژن خالص برای اکسید کردن فلز استفاده میکنند و برشی تمیز و دقیق ایجاد میکنند. برای حرفه ای ها و علاقه مندان به DIY به طور یکسان، انتخاب کیت مناسب شامل درک انواع سوخت خاص، پیکربندی شیلنگ ها و ویژگی های ایمنی است که با برنامه مورد نظر مطابقت دارد. اگر به درستی استفاده شود، یک مشعل برش می تواند چندین اینچ فولاد را با قابلیت حمل و قدرتی که کمتر ابزار دیگری می تواند با آن برابری کند، برش دهد.
مزیت اصلی کیت مشعل برش در تطبیق پذیری و عمق برش آن نهفته است. در حالی که برش های پلاسما به دلیل منبع تغذیه و ضخامت محدود هستند، یک مشعل با سوخت اکسی می تواند صفحات فولادی را بیش از حد برش دهد. ضخامت 12 اینچ ، آن را برای کارهای صنعتی سنگین ضروری می کند. با این حال، این قدرت با مسئولیت های ایمنی قابل توجهی همراه است. درک شیمی احتراق، تنظیمات مناسب تنظیم کننده و تعمیر و نگهداری تجهیزات برای عملکرد ایمن و کارآمد بسیار مهم است.
نوع سوختs و Their Applications
انتخاب گاز سوخت به طور قابل توجهی بر عملکرد، هزینه و ایمنی کیت مشعل برش تأثیر می گذارد. هر سوخت دارای خواص حرارتی متمایز، دمای شعله و نیازهای جابجایی است.
استیلن
استیلن is the most common fuel for cutting torches due to its high flame temperature of approximately 3160 درجه سانتی گراد (5720 درجه فارنهایت) هنگامی که با اکسیژن مخلوط می شود. شعله ای غلیظ و خنثی تولید می کند که هم برای برش و هم برای جوشکاری ایده آل است. استیلن اجازه می دهد تا زمان های پیش گرمایش سریعتر و برش های تمیزتر روی فولاد نازک تا متوسط انجام شود. با این حال، در فشارهای بالاتر از 15 psi ناپایدار است و برای جلوگیری از تجزیه به سیلندرهای تخصصی پر از توده متخلخل نیاز دارد.
پروپان و پروپیلن
پروپان و پروپیلن جایگزین های ایمن تر و مقرون به صرفه تر برای استیلن هستند. آنها در فشارهای بالاتر عمل می کنند و خطرات ناپایداری یکسانی را ایجاد نمی کنند. While their flame temperatures are lower (around 2800 درجه سانتی گراد / 5072 درجه فارنهایت برای پروپان)، الگوی حرارتی گستردهتری تولید میکنند، که آنها را برای برش صفحات فولادی ضخیم و کاربردهای گرمایشی عالی میسازد. مبادله زمان پیش گرم کردن کندتر و لبه های برش ناهموار در مواد نازک تر است.
| Fuel Type | دمای شعله | بهترین حالت استفاده | در نظر گرفتن ایمنی |
|---|---|---|---|
| استیلن | 3160 درجه سانتی گراد (5720 درجه فارنهایت) | Precision Cutting, Welding | ناپایدار > 15 psi |
| پروپان | 2800 درجه سانتیگراد (5072 درجه فارنهایت) | فولاد ضخیم، گرمایش | سنگین تر از هوا |
| پروپیلن | 2900 درجه سانتی گراد (5252 درجه فارنهایت) | برش با هدف عمومی | به نکات خاصی نیاز دارد |
Essential Components of a Cutting Torch Kit
یک کیت مشعل برش کامل شامل چندین جزء حیاتی است که با هم کار می کنند تا شعله ای کنترل شده را ارائه دهند. درک هر قسمت، مونتاژ مناسب و عیب یابی را تضمین می کند.
تنظیم کننده ها و گیج ها
رگولاتورها فشار بالای سیلندرهای گاز را به فشار کاری قابل استفاده کاهش می دهند. هر سیلندر (سوخت و اکسیژن) به تنظیم کننده مخصوص به خود نیاز دارد. رگولاتورهای باکیفیت دارای دو گیج هستند: یکی برای فشار سیلندر (فشار بالا) و دیگری برای فشار خط (فشار پایین). استفاده از رگولاتورهای درجه بندی شده برای نوع گاز خاص حیاتی است. به دلیل خطر انفجار هرگز نباید از تنظیم کننده های اکسیژن با گازهای سوخت استفاده کرد.
شیلنگ ها و شیرهای چک
شیلنگ ها گازها را از رگولاتورها به مشعل انتقال می دهند. Standard color coding identifies them: قرمز برای سوخت and سبز برای اکسیژن . برای جلوگیری از جریان برگشت خطرناک، فلاش گیرها یا شیرهای بازرسی باید در هر دو انتهای رگولاتور و مشعل نصب شوند. این دستگاهها جریان معکوس گاز را متوقف میکنند و از فلاش بک که میتواند منجر به انفجار سیلندر شود، جلوگیری میکند.
Cutting Attachments and Tips
ضمیمه برش گازها را مخلوط کرده و شعله را هدایت می کند. دارای سوپاپ های مجزا برای کنترل اکسیژن و سوخت است. اندازه نوک های برش بر اساس ضخامت فلز برش داده می شود. نوک کوچکتر (به عنوان مثال، اندازه 0) برای ورق فلزی نازک مناسب است، در حالی که نوک های بزرگتر (مانند سایز 5 یا 6) برای فولاد سازه ای سنگین مورد نیاز است. استفاده از اندازه نوک صحیح مصرف گاز کارآمد و برش تمیز را تضمین می کند.
Safety Protocols and Best Practices
کارکرد کیت مشعل برش شامل شعله های باز، گازهای پرفشار و فلز مذاب است که ایمنی را در اولویت قرار می دهد. رعایت پروتکل های سختگیرانه خطر آتش سوزی، انفجار و آسیب را به حداقل می رساند.
- تهویه: همیشه در مکانی با تهویه مناسب کار کنید تا از تجمع دودهای سمی و گازهای نسوخته جلوگیری کنید. Use exhaust fans or work outdoors when possible.
- تجهیزات حفاظت فردی (PPE): از لباسهای مقاوم در برابر شعله، دستکشهای چرمی و عینک ایمنی با لنزهای سایهدار مناسب برای برش استفاده کنید (معمولاً سایه 5). چکمه های پنجه فولادی از پاها در برابر ریزش سرباره داغ محافظت می کنند.
- دیده بان آتش: Clear the work area of flammable materials. یک کپسول آتش نشانی را در نزدیکی خود نگه دارید و پس از اتمام کار حداقل 30 دقیقه منطقه را تحت نظر داشته باشید تا جرقه های دود شونده را بگیرید.
- تست نشتی: به طور مرتب شلنگ ها و اتصالات را با استفاده از محلول آب صابون از نظر نشتی بررسی کنید. حباب ها نشان دهنده نشتی است که قبل از استفاده باید تعمیر شود. Never use a flame to check for leaks.
تعمیر و نگهداری و عیب یابی
نگهداری مناسب عمر کیت مشعل برش را افزایش می دهد و عملکرد ثابت را تضمین می کند. بازرسی و تمیز کردن منظم از مشکلات رایج مانند گرفتگی نوک ها و شعله های ناهموار جلوگیری می کند.
پس از هر بار استفاده، نوک برش را با یک فایل پاک کننده نوک تمیز کنید تا سرباره و تجمع کربن از بین برود. اورینگ ها و صندلی ها را از نظر سایش بررسی کنید و در صورت مشاهده علائم آسیب، آنها را تعویض کنید. اگر شعله پاشید یا پاشید، اتصالات شل یا مسدود شدن مسیرهای گاز را بررسی کنید. سیلندرها را به صورت عمودی و در مکانی امن و خشک نگهداری کنید و در صورت عدم استفاده درپوش داشته باشید. با دنبال کردن این مراحل نگهداری، اپراتورها می توانند از عملیات برش قابل اعتماد، ایمن و کارآمد اطمینان حاصل کنند.