

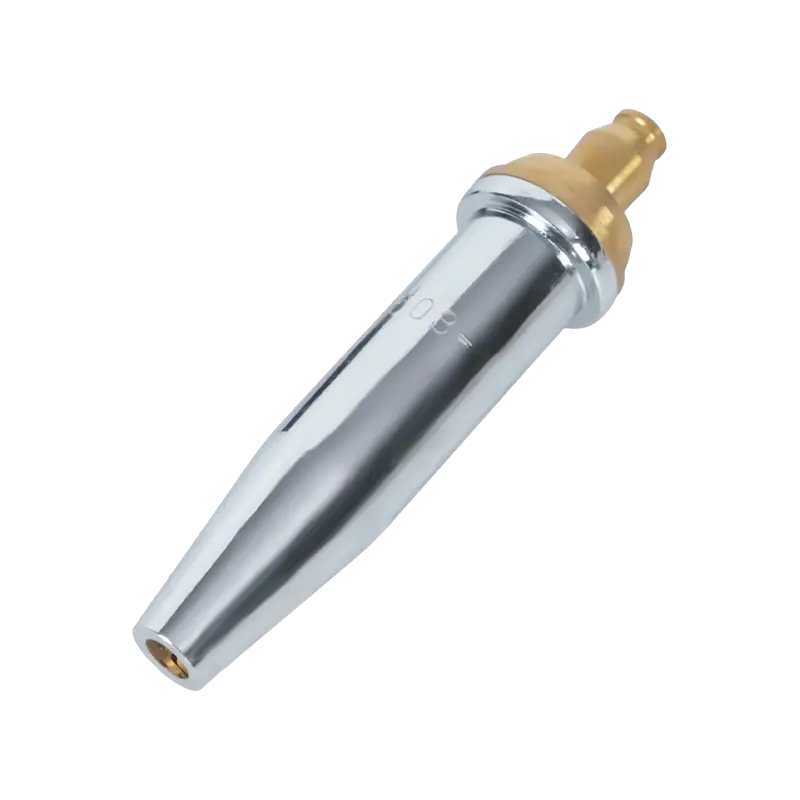
نازل جوشکاری چه می کند - و چرا اهمیت دارد
هر جوش یا برش با شعله یا قوس شروع می شود - اما هیچ کدام نمی توانند بدون نازلی که اطراف آن را هدایت می کند به طور قابل اعتماد عمل کنند. نازل آخرین نقطه ای است که از طریق آن گاز محافظ، گاز سوختی یا اکسیژن از بدنه مشعل خارج شده و به منطقه کار می رسد. کار آن ساده به نظر می رسد. در عمل، همه چیز را از تخلخل جوش گرفته تا کیفیت لبه برش گرفته تا هر چند وقت یکبار برای تمیز کردن پاشش از روی تجهیزات خود تعیین میکند.
در فرآیندهای جوشکاری قوس محافظ گاز مانند MIG/GMAW، نازل یک پوشش محافظ از گاز محافظ در اطراف حوضچه جوش ایجاد میکند و مانع از آلودگی اکسیژن و نیتروژن اتمسفر به فلز مذاب میشود. بدون پوشش گاز کافی، جوش اکسید می شود، تخلخل ظاهر می شود و خواص مکانیکی کاهش می یابد. در برش و جوشکاری با سوخت اکسیژن، نازل هندسه شعله خود را کنترل می کند - نسبت شعله پیش گرم به جریان اکسیژن برش و پخش گرما در سراسر قطعه کار را تعیین می کند.
یک نازل فرسوده، گرفتگی یا اندازه نادرست فقط کیفیت را کاهش نمی دهد - هزینه های مصرفی و زمان خرابی را چند برابر می کند. تجمع پاشش جریان گاز را محدود می کند و باعث تلاطم می شود که پوشش محافظ را تضعیف می کند. سوراخ نازلی که برای کاربرد خیلی کوچک است، فشار برگشتی را افزایش می دهد و شعله یا قوس را مختل می کند. درک نازل، در عمل، درک نیمی از چیزی است که ثبات فرآیند شما را کنترل می کند.
انواع نازل بر اساس فرآیند جوشکاری
نازل ها در بین فرآیندها قابل تعویض نیستند. نقطه شروع صحیح برای هر انتخاب نازل، شناسایی فرآیند جوش یا برش مورد استفاده است - هر کدام هندسه نازل، مواد مورد نیاز و عملکرد متفاوتی دارند.
نازل های MIG / GMAW مواد مصرفی استوانه ای یا شکلی هستند که به جلوی تفنگ MIG متصل می شوند و نوک تماس را احاطه می کنند. وظیفه اصلی آنها هدایت گاز محافظ - معمولاً مخلوط های غنی از آرگون یا CO2 - روی حوضچه جوش است. آنها در سبک های پیوستی لغزنده و رشته ای هستند. نازلهای لغزنده سریعتر نصب و جدا میشوند، که در خطوط تولید بالا اهمیت دارد. نازل های رزوه ای مهر و موم گاز مطمئن تری را ایجاد می کنند و احتمال شل شدن آنها در اثر لرزش کمتر است. هر دو سبک در ساختارهای استاندارد و سنگین موجود هستند، دومی دارای دیوارهای ضخیم تر و عایق های درجه بندی شده برای کاربردهای 400-600 آمپر است.
نازل های برش و جوشکاری با سوخت اکسی - اغلب به آنها نوک برش یا نوک مشعل گفته می شود - عملکرد متفاوتی دارند. آنها به جای محافظت از حوضچه جوش، گاز سوخت (استیلن یا پروپان) و اکسیژن را مخلوط و هدایت می کنند تا شعله ای دقیق و با دمای بالا تولید کنند. نوک های برش دارای یک سوراخ مرکزی اکسیژن با فشار بالا هستند که توسط پورت های شعله پیش گرم احاطه شده است. شعله پیش گرم، فولاد را به دمای اشتعال می رساند و جت اکسیژن برش پس از آن اکسید شده و مواد مذاب را خارج می کند. نکات مشعل برش استیلن برای کاربردهای سوخت اکسی داغ ترین شعله را در بین هر گاز سوخت معمولی (حدود 3500 درجه سانتیگراد) ارائه می دهند و آنها را به اولین انتخاب برای برش فولاد ضخیم تر و برای کاربردهایی که نیاز به پیش گرمایش سریع دارند تبدیل می کند. نوک مشعل برش پروپان برای تحویل شعله پایدار طراحی شده است در دمای شعله پایینتر کار میکنند اما پوشش گرمایی گستردهتر و یکنواختتری ارائه میدهند - به ویژه برای گرم کردن، خم کردن و برش بخشهای نازکتر که در آن شعله استیلن متمرکز باعث اعوجاج موضعی میشود، موثر است. برای کاربردهایی که صرفاً بر روی گرما متمرکز هستند به جای برش، نکات گرمایشی برای توزیع کنترل شده شعله دارای چندین پورت پیش گرمایی است که مرتب شده اند تا گرما را به طور مساوی در سطح وسیع تری پخش کنند، بدون کانال اکسیژن برش مرکزی.
نازل های TIG / GTAW گاز محافظ آرگون را به اطراف الکترود تنگستن هدایت می کند. آنها معمولاً از سرامیک آلومینا، شیشه یا لنزهای گازی ساخته می شوند. برخلاف نازلهای MIG، کاپهای TIG با کار تماس پیدا نمیکنند و اساساً بر اساس قطر تنگستن، دسترسی مفصل و نیاز به جریان گاز آرام در مقابل جریان گاز منتشر میشوند. مجموعههای لنز گازی - که از یک درج مش برای ایجاد یک ستون گاز آرامتر استفاده میکنند - برای کارهای دقیق و جوشکاری خارج از موقعیت که در آن محافظت مداوم بسیار مهم است، ترجیح داده میشوند.

شکل نازل و اندازه سوراخ توضیح داده شده است
در هر دسته فرآیند، هندسه نازل تأثیر مستقیمی بر پوشش گاز، دسترسی به اتصالات و فاصله پاشش دارد. برای جوشکاری MIG، چهار شکل بیشتر کاربردها را پوشش می دهد:
- استوانه ای (مستقیم): یک سوراخ با قطر ثابت از پایه تا نوک. حداکثر حجم جریان گاز را ارائه می دهد و انتخاب استاندارد برای جوش های صاف یا افقی بدون محدودیت دسترسی است. اندازه سوراخها از ⅜ تا ⅞ اینچ (تقریباً 10 تا 22 میلیمتر) متغیر است، و به عنوان یک قاعده کلی، قطر سوراخ باید با آمپر افزایش یابد - سوراخهای بزرگتر نرخ جریان گاز بیشتری را پشتیبانی میکنند که برای پوشش حوضچههای جوش گستردهتر و داغتر مورد نیاز است.
- شکل بطری (گلوگاه): تا یک قطر بیرونی کوچکتر در نزدیکی انتهای کار پایین می آید. نمایه کاهش یافته دید و دسترسی به مفاصل محدود را بهبود می بخشد. مخصوصاً برای جوشکاری خودکار و رباتیک مناسب است زیرا نوک باریک آن وسایل را راحتتر تمیز میکند و میتوان آنها را بهطور مؤثرتری توسط ایستگاههای روشنکننده مشعل تمیز کرد.
- مخروطی کوتاه و بلند: باریک شدن تدریجی از پایه به سمت نوک. دسترسی مشترک خوب با پوشش گاز بهتر از شکل بطری. مخروطی های بلند برای جوش لوله و اتصالات گوشه ترجیح داده می شوند. مخروطی های کوتاه دسترسی را با راندمان جریان گاز برای ساخت عمومی متعادل می کند.
- مخروطی: یک نمایه پهن تر و در نوک بیرونی. منطقه پوشش گاز را به حداکثر میرساند - برای حوضچههای جوش وسیعتر، ورودیهای حرارتی بالاتر و هنگام جوشکاری فلزات پوششداده شده با روی که پاشش بزرگ و انفجاری تولید میکنند مفید است. دهانه پهنتر همچنین باعث میشود که با یک ایستگاه تمیز کردن مشعل در تنظیمات رباتیک کارآمدتر شود.
برای نکات برش با سوخت اکسیژن، هندسه سوراخ شکل جریان اکسیژن برش و الگوی پیش گرمایش را تعیین می کند. اعداد اندازه نوک مطابق با ضخامت ماده بریده شده است - اعداد بزرگتر نشان دهنده دهانه های اکسیژن بزرگتر و نرخ مصرف گاز بالاتر مناسب برای فولاد ضخیم تر است. با توجه به مشخصات AWS برای گازهای محافظ جوشکاری و طبقه بندی آنها ترکیب گاز و سرعت جریان پارامترهای استانداردی هستند - به این معنی که هندسه سوراخ نازل باید با نوع گاز و فشار مصرفی مطابقت داشته باشد، نه اینکه به صورت مجزا انتخاب شود.
راهنمای مواد: برنج، مس، و گزینه های آبکاری شده
مواد نازل دو چیز را کنترل می کنند: مقاومت در برابر پاشش و مدیریت حرارتی. این دو ویژگی اغلب بسته به کاربرد در جهت مخالف قرار می گیرند، به همین دلیل است که هیچ ماده واحدی بر همه موارد استفاده غالب نیست.
برنج در کاربردهای با آمپر کمتر (100 تا 300 آمپر) مقاومت پاشش بهتری نسبت به مس خالی ارائه می دهد. پاشش به راحتی به سطوح برنجی نمی چسبد، به این معنی که فواصل طولانی تری بین تمیز کردن وجود دارد. با این حال، برنج دارای نقطه نرمی کمتری نسبت به مس است - در آمپراژهای بالاتر یا زمانهای قوس زیاد، یک نازل برنجی میتواند تحت گرمای پایدار تغییر شکل داده و آن را برای کارهای سنگین نامناسب کند. هنگامی که برنج به عنوان یک درج در بدنه مسی استفاده می شود، به حفظ قطر داخلی نازل در طول زمان کمک می کند و عمر مفید آن را در کاربردهای گرمای متوسط افزایش می دهد.
مس گرما را به طور موثرتری نسبت به برنج هدایت می کند، که آن را برای کار با حرارت بالا پایدار (بالاتر از 300 آمپر) و برای چرخه های جوشکاری طولانی تر، انتخاب بهتری می کند. نازل های مسی گرما را سریعتر جذب و دفع می کنند و خطر اعوجاج حرارتی را کاهش می دهند. نازلهای مسی سنگین - با دیوارهها و عایقهای ضخیمتر - استانداردی برای کاربردهای 400 تا 600 آمپر در ساخت سازهها و جوشکاری صفحات سنگین هستند. برای نوک برش با سوخت اکسی، مس یا آلیاژهای مس با عیار بالا دقیقاً به دلیل توانایی آنها در مقاومت در برابر دماهای شدید شعله برش بدون تغییر شکل یا فرسایش هندسه دهانه مواد استاندارد هستند.
روکش نیکل و روکش کروم نازل ها یک هسته مسی را با یک پوشش سطحی ترکیب می کنند که در برابر چسبندگی پاشش مقاومت بیشتری نسبت به مس یا برنج خالی دارد. آبکاری همچنین برخی از مزایای عایق حرارتی را ارائه می دهد. کاربرد اصلی آنها در جوشکاری رباتیک و خودکار است، جایی که چرخه های جوشکاری طولانی و بدون وقفه معمول است و به حداقل رساندن زمان خرابی تمیز کردن مستقیماً بر توان عملیاتی تأثیر می گذارد. عمر طولانی تر هزینه اولیه بالاتر آنها را در محیط های تولید با حجم بالا توجیه می کند.
سرامیک نازل ها دسته جدیدتری را نشان می دهند که عمدتاً در جوشکاری TIG و برخی کاربردهای تخصصی MIG استفاده می شود. سطح غیر رسانا آنها به این معنی است که پاشش نمی تواند به طور الکتریکی از نازل به نوک تماس پل بزند - حالت خرابی که باعث جریان جریان از طریق نازل و تخریب سریع می شود. فنجان های سرامیکی TIG همچنین در برابر تماس مستقیم با قطعات داغ بدون ذوب مقاومت می کنند و آنها را برای جوشکاری در شیارهای محکم مفید می کند.

سه مرحله برای انتخاب نازل مناسب
انتخاب زمانی ساده می شود که به جای تلاش برای ارزیابی همه متغیرها به طور همزمان، از یک توالی ثابت پیروی کند.
مرحله 1 - فرآیند و پارامترهای عملیاتی آن را شناسایی کنید. تعیین کنید که آیا کاربرد MIG/GMAW، برش با سوخت اکسی، گرمایش با سوخت اکسی یا TIG است. برای فرآیندهای قوس الکتریکی، محدوده آمپراژ عملیاتی را تعیین کنید. برای فرآیندهای سوخت اکسی، گاز سوخت (استیلن در مقابل پروپان) و ضخامت ماده بریده شده یا گرم شده را شناسایی کنید. این پارامترها بلافاصله میدان را محدود می کنند: یک برنامه MIG 150 آمپری نیاز به یک نازل استاندارد برنجی یا مسی دارد. یک سیکل MIG رباتیک 500 آمپری نیاز به یک نازل مسی آبکاری شده سنگین دارد. یک برنامه برش پروپان روی صفحه 20 میلی متری نیاز به یک نوک پروپان به اندازه ضخامت آن ماده دارد. جفت کردن نکات خود با نکات صحیح تنظیم کننده های فشار گاز برای تکمیل تنظیم مشعل شما به همان اندازه مهم است - نازل تنها زمانی می تواند همانطور که طراحی شده است عمل کند که فشار گاز به طور مداوم در محدوده توصیه شده برای آن اندازه نوک باشد.
مرحله 2 - دسترسی مشترک را ارزیابی کنید. آیا یک نازل استوانه ای مستقیم می تواند بدون ایجاد رسوب روی قطعه کار یا فیکسچر به محل اتصال برسد؟ اگر چنین است، از آن استفاده کنید - سوراخ های بزرگتر پوشش گاز را به حداکثر می رساند و تجمع پاشش را به حداقل می رساند. اگر محل اتصال در یک گوشه محکم، شیار عمیق یا جوش لوله داخلی است، به سمت یک گلوگاه یا پروفیل مخروطی حرکت کنید. از کوچکترین قطر بیرونی استفاده کنید که همچنان پوشش گاز کافی را برای اندازه حوضچه جوش فراهم می کند، نه کوچکترین قطری که از نظر فیزیکی مناسب باشد. کوچک کردن سوراخ نازل کیفیت محافظ را قربانی می کند. بزرگ کردن قطر بیرونی مشکلاتی را ایجاد می کند.
مرحله 3 - مواد را با تقاضای حرارتی مطابقت دهید. برای کار با چرخه کوتاه و با آمپر کمتر، برنج مقاومت خوبی در برابر پاشش با هزینه کمتر ایجاد می کند. برای کار با حرارت بالا یا آمپر بالا، به سمت مس بروید. برای برنامههای خودکار یا روباتیکی که چرخههای تقریباً پیوسته را اجرا میکنند، نازلهای آبکاری شده فرکانس نگهداری را به اندازه کافی کاهش میدهند تا تفاوت هزینه را جبران کند. برای کاربردهای سوخت اکسیژن، همیشه از نوکهای مس یا آلیاژ مس استفاده کنید – نوکهای برنجی میتوانند تحت شوک حرارتی ناشی از انفجار اکسیژن با فشار بالا شکسته شوند که خطر ایمنی به همان اندازه که یک خطر عملکردی است.
تعمیر و نگهداری، تمیز کردن، و جایگزینی
نازلی که به درستی تمیز و نگهداری شده باشد، از نازل جدیدی که با حاشیه زیادی نادیده گرفته شده است، دوام بیشتری خواهد داشت. حالت خرابی تقریباً برای همه نازل ها یکسان است: پاشش در سوراخ داخلی جمع می شود، جریان گاز را محدود می کند و تلاطمی ایجاد می کند که پوشش محافظ را تضعیف می کند. کیفیت جوش قبل از از بین رفتن آشکار نازل کاهش می یابد، به این معنی که آسیب اغلب قبل از اینکه جوشکار مشکل را تشخیص دهد، ایجاد می شود.
موثرترین اقدام پیشگیرانه، ترکیب ضد پاشیدن - ژل غوطهوری یا اسپری - قبل از شروع جلسه جوشکاری روی سوراخ نازل است. ضد پاشش از چسبیدن پاشش به سطح نازل جلوگیری می کند و باعث می شود که هر گونه تجمعی در حین یا بعد از جوشکاری از جای خود جدا شود. به ضد پاشیدن به عنوان جایگزینی برای تمیز کردن دوره ای اعتماد نکنید. از آن به عنوان یک کمک نگهداری استفاده کنید که فاصله بین تمیز کردن را افزایش می دهد.
در صورت نیاز به تمیز کردن، از انبردست نازل یا ایستگاه تمیز کردن مشعل استفاده کنید تا پاشش به صورت مکانیکی پاک شود. از پیچ گوشتی یا ابزار نوک تیز دیگری که میتواند سطح سوراخ را مشخص کند استفاده نکنید - سطح داخلی زبر شده چسبندگی پاشش در آینده را تسریع میکند و میتواند هندسه جریان گاز داخلی را تغییر دهد. برای نکات برش با سوخت اکسی، درگاه های دهانه را با یک پاک کننده نوک با اندازه مناسب تمیز کنید. یک پاک کننده نوک بزرگ دهانه را بزرگ می کند که برای همیشه شعله یا کیفیت برش را مختل می کند و به این معنی است که نوک باید تعویض شود.
هنگامی که حفره دارای اعوجاج قابل مشاهده است، هنگامی که عایق ترک خورده است یا از بین رفته است، یا هنگامی که پس از تمیز کردن، بین نازل و نوک تماس پل می شود، نازل MIG را تعویض کنید. برای نوک برش با سوخت اکسی، زمانی که بزرگ شدن دهانه باعث ایجاد شعله نرم یا نامنظم می شود که با تمیز کردن قابل اصلاح نیست، یا هنگامی که صفحه نشیمنگاه آسیب دیده است و دیگر به درستی روی ضمیمه برش مهر و موم نمی شود، تعویض کنید. اجرای یک نازل یا نوک فرسوده باعث صرفه جویی در هزینه نمی شود - افت کیفیت، دوباره کاری و اتلاف گاز ناشی از محافظ ضعیف یا شعله تخریب شده بیشتر از خود مواد مصرفی هزینه دارد.







