

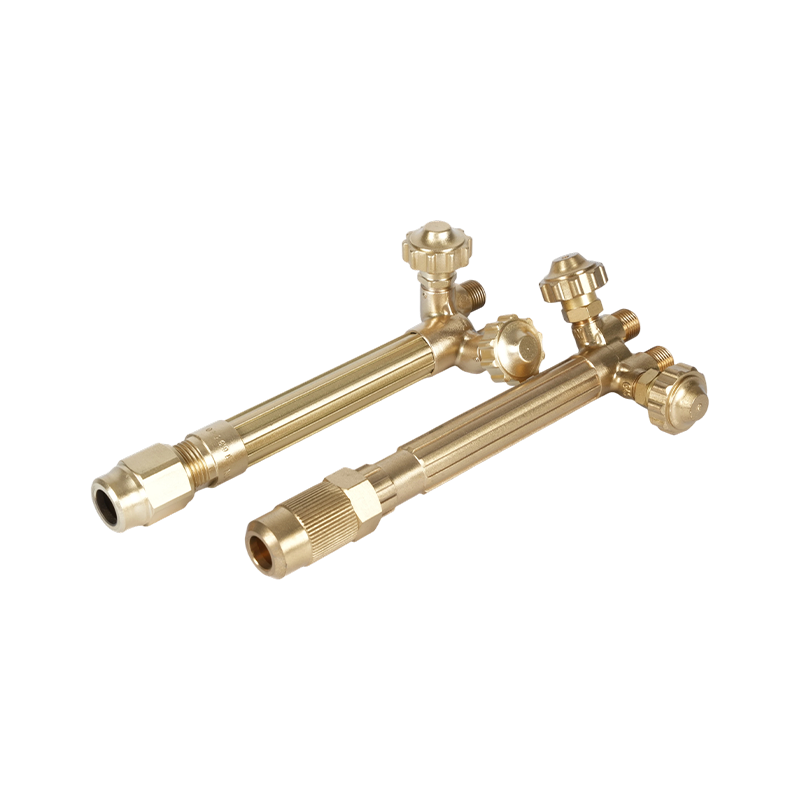
یک برش اکسی استیلن تمیز بیشتر به ترتیب و اعداد است. لباس را بررسی کنید، هر تنظیم کننده را روی نمودار فشار برای نوک مشعل قرار دهید، هر دو شیلنگ را تمیز کنید، استیلن را روشن کنید و شعله خنثی را تنظیم کنید، سپس قبل از فشار دادن اهرم اکسیژن، فولاد را به رنگ نارنجی مایل به قرمز روشن در آورید. از یک قدم بگذرید و کرف آن را نشان می دهد.
این راهنما تمام توالی مشعل برش استیلن را اجرا می کند: بازرسی، فشارها، پاکسازی، روشنایی، تنظیم شعله، سفر برش، خاموش شدن، و نقص هایی که به یک خطای راه اندازی خاص اشاره می کنند.
کاری که مشعل واقعاً انجام می دهد
مشعل برش استیلن فولاد را از طریق صفحه ذوب نمی کند. شعله پیش گرم، نوار باریکی از فلز را تا دمای اشتعال خود، تقریباً 1600 فارنهایت (870 درجه سانتیگراد) بالا می برد و سپس جت اکسیژن مرکزی، آهن را به اکسید آهن می سوزاند و آن را شفاف می کند. شکافی که پشت سر گذاشته می شود، یعنی کرف، به جای فلز ذوب شده، فلز اکسید شده است.
به همین دلیل است که فشار اکسیژن و سرعت حرکت بیشتر از ماهیچه اهمیت دارد. استیلن گرما و یک مخروط فشرده و داغ داخلی را تامین می کند. اکسیژن برش را انجام می دهد. سمت سوخت همیشه با فشار کم کار می کند زیرا استیلن در بالای 15 psi ناپایدار می شود و می تواند در داخل شیلنگ تجزیه شود.
قبل از باز کردن دریچه، لباس را بررسی کنید
اکثر بریدگیهای بد و تقریباً تمام تصادفات با قطعهای شروع میشوند که باید ابتدا بررسی میشد. لباس را با یک ترتیب ثابت کار کنید تا چیزی از دست ندهید:
- سیلندرها: عمودی و محکم، کلید یا آچار استیلن در دسترس، هرگز کشیده یا غلت نمیخورد.
- شیلنگ ها: ترک، سوختگی و شل بودن اتصالات را بررسی کنید و فقط شلنگ استیلن را در سمت سوخت نگه دارید.
- رگولاتورها: پیچ های تنظیم کننده عقب، گیج های صفر، بدون روغن یا گریس روی اتصالات اکسیژن.
- برقگیرهای فلاش بک: در خروجی های رگولاتور یا ورودی مشعل نصب می شوند و هرگز فقط برای ایجاد یک اتصال جدا نمی شوند.
- مشعل و نوک: دهانه های تمیز، اندازه نوک صحیح، صندلی سالم، مهره نوک محکم و دریچه هایی که کاملا بسته می شوند.
یک نوک فرسوده به راحتی قابل چشم پوشی است. دهانه زنگی یا بزرگ، اکسیژن را هدر می دهد، دهانه را گشاد می کند و هر چقدر هم که دست شما ثابت باشد، برش را سرگردان می کند.
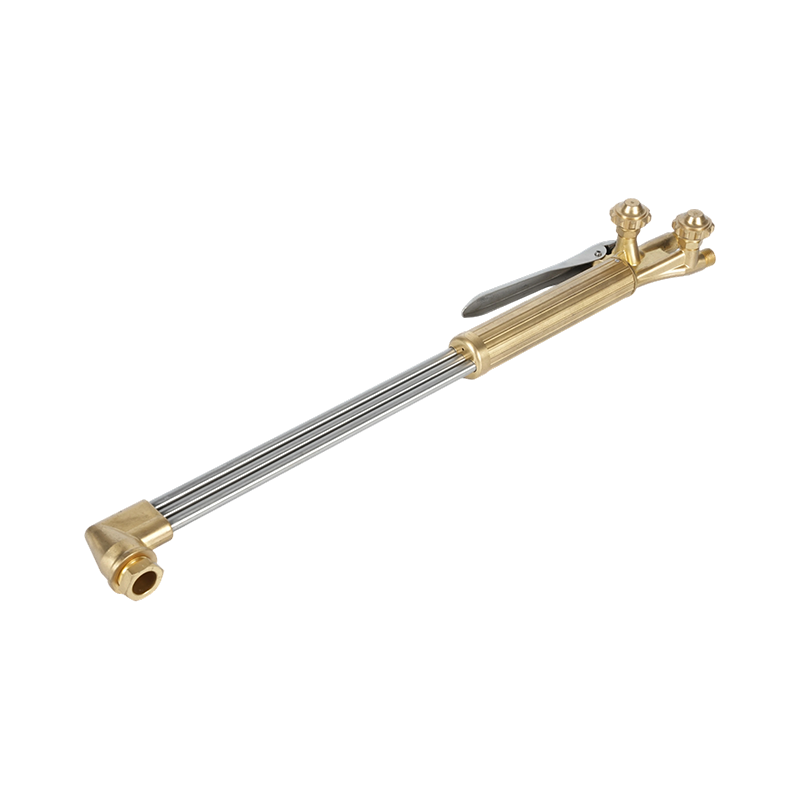 مشعل برش استیلن اکسیژن دستی سنگین B400 هنگامی که نوک فرسوده یا تنظیم فشار بر کیفیت برش تأثیر می گذارد، این مشعل سنگین جریان گاز پایدار، دوام برنج آهنگری و ظرفیت برش 300 میلی متری را فراهم می کند. مشاهده محصول →
فشار رگولاتور را برای نوک خود تنظیم کنید
فشارها را با پیچ های تنظیم رگولاتور، با بسته بودن دریچه های مشعل تنظیم کنید و آنها را روی گیج ها تأیید کنید. استیلن کم می ماند، معمولاً 3 تا 6 psi برای برش دستی، و هرگز نباید از 15 psi تجاوز کند. اکسیژن معمولاً بین 20 تا 40 psi بسته به اندازه نوک و ضخامت صفحه کار می کند.
| اندازه نوک | ضخامت صفحه | فشار استیلن | فشار اکسیژن |
|---|---|---|---|
| 0 | 1/8 تا 1/4 اینچ (3 تا 6 میلی متر) | 3 psi | 20 psi |
| 1 | 1/4 تا 1/2 اینچ (6 تا 12 میلی متر) | 4 psi | 25 psi |
| 2 | 1/2 تا 3/4 اینچ (12 تا 20 میلی متر) | 5 psi | 30 psi |
| 3 | 3/4 تا 1-1/2 اینچ (20 تا 40 میلی متر) | 5 psi | 35 psi |
| 4 | 1-1/2 تا 3 اینچ (40 تا 75 میلی متر) | 6 psi | 40 psi |
نمودار را به عنوان نقطه شروع در نظر بگیرید. اگر تفاله سنگین ظاهر شود، فشار به طور خودکار مقصر نیست. وضعیت نوک و سرعت سفر به همان اندازه محتمل است.
شعله را پاک کنید، روشن کنید و تنظیم کنید
قبل از روشن کردن هر شیلنگ را جداگانه تمیز کنید. یک سوپاپ مشعل را به مدت دو یا سه ثانیه باز کنید، آن را ببندید، سپس در طرف دیگر تکرار کنید. این امر هوا را از خطوط خارج می کند بنابراین اولین شعله قابل پیش بینی است.
دریچه مشعل استیلن را حدود یک هشتم تا یک چهارم دور باز کنید و گاز را با ضربه گیر روشن کنید. استیلن را زیاد کنید تا دوده و شعله جهنده از بین برود. دریچه سیلندر استیلن را بیش از یک دور و نیم باز نگذارید تا بتوانید سریع آن را ببندید و دریچه سیلندر اکسیژن را کاملا باز کنید تا دریچه در حالت عقب قرار گیرد.
سپس اکسیژن را به آرامی وارد کنید تا مخروط داخلی تیز و مشخص شود و دم پر استیلن از بین برود. این یک شعله خنثی است و محل برش فولاد است.
سه تنظیم شعله
- کربور کننده: استیلن اضافی، با پر نرم فراتر از مخروط داخلی. پیش گرم شدن آهسته و تمایل به رسوب کربن.
- خنثی: مخروط داخلی تیز، بدون پر. شعله برش استاندارد برای فولاد نرم.
- اکسید کننده: مخروط داخلی کوتاه با صدای خش خش. به سرعت گرما را اضافه می کند، اما در صورت استفاده بی دقت، مقیاس و لبه های ناهموار ایجاد می کند.
برش: پیش گرم کردن، سوراخ کردن، و سفر
نوک آن را عمود بر صفحه نگه دارید، حدود 1/8 تا 1/4 اینچ بالاتر از سطح، و لبه را از قبل گرم کنید تا به رنگ نارنجی مایل به قرمز روشن بدرخشد. اهرم اکسیژن را کاملا فشار دهید و با دست ثابت به داخل برش حرکت دهید. جت اکسیژن از آن لحظه به بعد کار را انجام می دهد.
برای برشی که از داخل بشقاب شروع می شود، نوک آن را زاویه دهید، یک نقطه کوچک را از قبل گرم کنید، سپس اکسیژن را به آرامی باز کنید تا زمانی که نقطه بسوزد قبل از اینکه مشعل را صاف کنید و ادامه دهید.
سرعت سفر با صدا و جرقه ها ارزیابی می شود. صدای خش خش مداوم، خروج جرقه در یک خط مستقیم، و یک صفحه تمیز زیر نوک به معنای سرعت مناسب است. خیلی سریع یک برش ناقص ایجاد می کند و خطوط را در پایین بکشید. خیلی آهسته صفحه را بیش از حد گرم می کند، لبه بالایی را گرد می کند و تفاله سنگین تولید می کند.
مشعل های دستی تقریباً 1/4 تا 2 اینچ (6 تا 50 میلی متر) فولاد را به راحتی اداره می کنند. بشقاب سنگینتر به نوک بزرگتر و پیشگرم طولانیتری نیاز دارد، و برش دستی بالاتر از حدود 4 اینچ به جای تکنیک، به آزمونی برای صبر تبدیل میشود.
خواندن نقص های برش
اکثر عیوب برش دستی بیش از یک علت احتمالی دارند، اما الگوی روی سر به سرعت آن را باریک می کند.
| آنچه می بینید | علت معمولی | چه چیزی را تنظیم کنیم |
|---|---|---|
| قسمت های پایین را کوتاه کنید | خیلی سریع سفر کنید یا فشار اکسیژن خیلی پایین باشد | سرعت را کم کنید، اندازه نوک و تنظیم اکسیژن را بررسی کنید |
| تفاله سنگین بالا، لبه بالایی گرد | خیلی آهسته، نوک بزرگ، پیش گرمای زیاد سفر کنید | سرعت سفر را افزایش دهید، نوک کوچکتری را در آن قرار دهید |
| تفاله های محکمی زیر بشقاب گیر کرده است | خیلی سریع سفر کنید، جریان اکسیژن کم، نوک خیلی کوچک | اکسیژن را افزایش دهید، سرعت سفر را کاهش دهید، یک اندازه نوک را افزایش دهید |
| لبه پاره پاره و پهن | نوک فرسوده یا کثیف، ایستادن اشتباه، صندلی آسیب دیده | نوک را تمیز یا تعویض کنید و پایه را دوباره تنظیم کنید |
| نتیجه معکوس یا ترکیدن | نوک بیش از حد گرم شده، نوک کار را لمس می کند، مهره نوک شل | نوک را خنک کنید، مهره را سفت کنید، فشارها را دوباره بررسی کنید |
خاموش شدن به ترتیب درست
ابتدا دریچه سوخت مشعل را ببندید، سپس دریچه اکسیژن روی مشعل و سپس دریچه های سیلندر را ببندید. دریچه های مشعل را یکی یکی باز کنید تا فشار باقیمانده از هر شیلنگ تخلیه شود تا زمانی که هر دو گیج صفر شوند، سپس دریچه های مشعل را دوباره ببندید.
هر دو پیچ تنظیم رگولاتور را تا زمانی که آزادانه بچرخند بیرون بیاورید و اطمینان حاصل کنید که هیچ فشاری به گیج ها باز نمی گردد. شیلنگ ها را بدون انحراف بپیچانید، مشعل را با دریچه های بسته نگهداری کنید و هرگز لباس را یک شبه تحت فشار قرار ندهید.
قوانین ایمنی که اختیاری نیستند
برش استیلن دارای فهرست کوتاهی از قوانین سخت است، و آنها وجود دارند زیرا حالت شکست به جای یک برش خراب، یک فلاش بک است:
- برقگیرهای فلاش بک را هم روی خطوط اکسیژن و هم روی خطوط سوخت نصب کنید و آنها را به عنوان قطعات سرویس و نه اتصالات مادام العمر در نظر بگیرید.
- هرگز از 15 psi استیلن تجاوز نکنید و در حالی که سیلندر در حالت ایستاده ایستاده است، بیش از یک هفتم محتویات سیلندر را در ساعت خارج نکنید.
- روغن، گریس و مایع هیدرولیک را از اتصالات اکسیژن و شیلنگ ها دور نگه دارید.
- برش را فقط با تهویه یا استخراج موضعی انجام دهید، زیرا فلز و پوشش های سوخته دودهای جدی آزاد می کنند.
- از یک مهاجم به جای مسابقه استفاده کنید و از عینک های رنگی یا محافظ صورت استفاده کنید.
- هرگز در یک درام، مخزن یا لوله ای که سوخت یا ماده ناشناخته ای را در خود جای داده است، بدون تمیز کردن مستند، برش نکنید.
میانبرهای راه اندازی کمترین بخش این کار را می بخشد. برای یک چک لیست کاملتر می توانید به خدمه، راهنمای ما، تحویل دهید اقدامات احتیاطی ایمنی مشعل برش ارزش چاپ و ارسال در نزدیکی نیمکت را دارد.
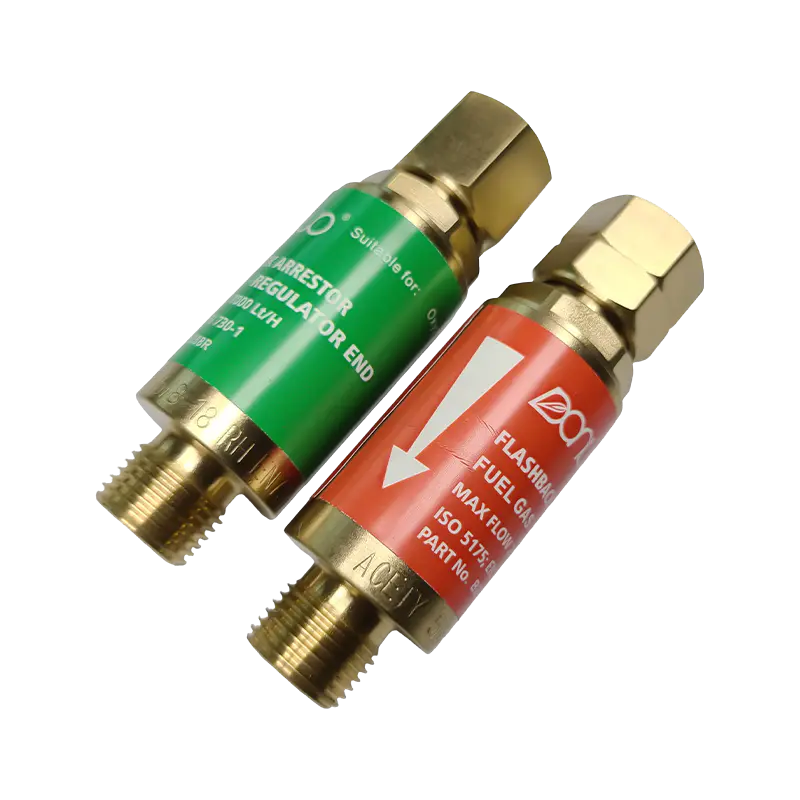 فلاش بک استیلن سری B288 هنگامی که میانبرهای راهاندازی مخاطرهآمیز هستند، این برقگیر با مدلهای اتصال چندگانه از فلاش بک و جریان معکوس گاز جلوگیری میکند. مشاهده محصول →
نکات، نازل ها و قطعات یدکی که برش را تغییر می دهند
انتخاب نوک کوچکترین تصمیم با بیشترین تأثیر بر کیفیت برش است. روزنه باید ابتدا با ضخامت صفحه مطابقت داشته باشد، و خانواده نوک باید در مرحله دوم با گاز سوخت مطابقت داشته باشد، زیرا سرهای استیلن متفاوت از نوک های پروپان ساخته شده اند و به طور تمیز تعویض نمی شوند.
نوک های برش استیلن دارای یک سوراخ مستقیم در بدنه تک تکه هستند و به روشی قابل پیش بینی ساییده می شوند. هنگامی که سوراخ بزرگ می شود یا صورت فرسایش می یابد، مصرف اکسیژن افزایش می یابد و ضخامت آن باز می شود، حتی با همان تنظیمات فشاری که در ماه گذشته کار می کرد. تمیز کردن با تمیز کننده نوک مناسب و نگه داشتن مجموعه یدکی در قفسه ارزان تر از مبارزه با برش است.
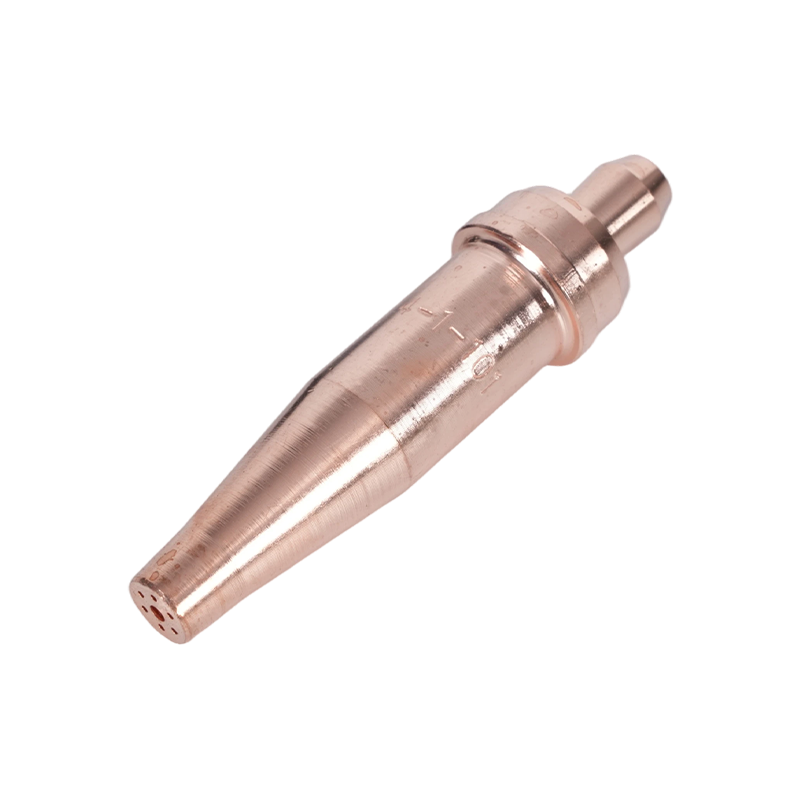 نکات مشعل استیلن سری 1-101 هنگامی که نوک های پوشیده شده باعث گشاد شدن کف و افزایش مصرف اکسیژن می شود، این نوک های استیلن طول 76 میلی متر، برد 5 تا 200 میلی متر و سازگاری گسترده با مشعل را ارائه می دهند. مشاهده محصول →
توالی هرگز واقعاً تغییر نمی کند: بازرسی کنید، فشارها را روی نمودار برای نوک تنظیم کنید، پاک کنید، استیلن را روشن کنید، شعله را روی خنثی تنظیم کنید، از قبل روی نارنجی گرم کنید، با حرکت ثابت برش دهید، سپس به ترتیب خاموش کنید. یک لباس به خوبی نگهداری شده با نوک های تمیز بیشتر کار را قبل از انجام هر کاری انجام می دهد.
اگر برای تطبیق بدنه مشعل، دسته یا نوک مشعل با گازی که با آن برش میدهید به کمک نیاز دارید، یا میخواهید مقادیر و زمانهای تحویل را برای یک فروشگاه یا برنامههای فروش مجدد داشته باشید، تیم ما می تواند شما را از طریق گزینه های راهنمایی کند .







