

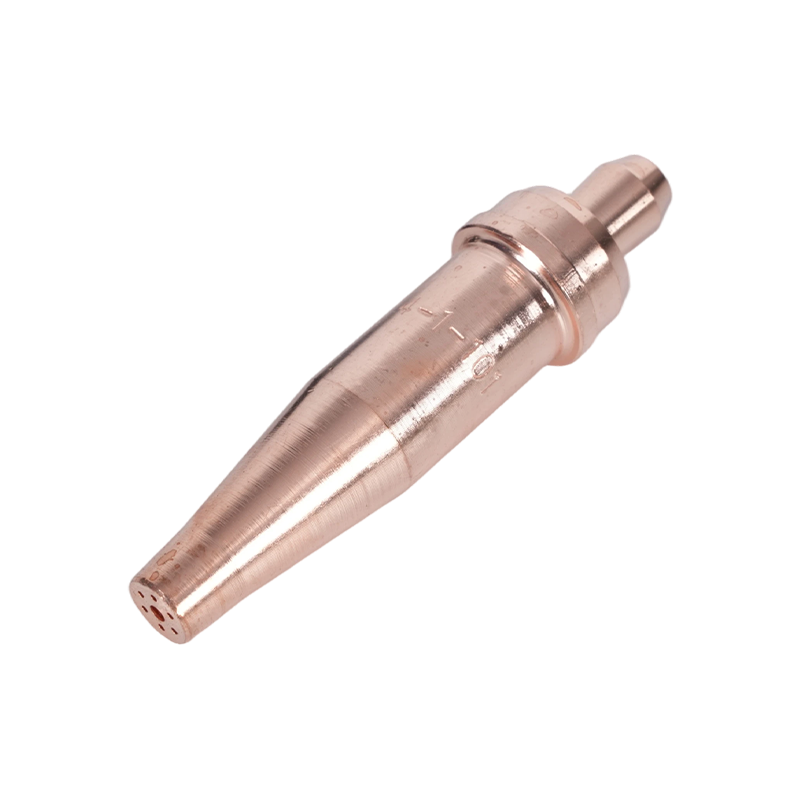
یک نوک شماره 1، تقریباً 28 psi اکسیژن و 4 psi استیلن، یک صفحه فولادی ملایم 6 میلی متری را در چند ثانیه از هم جدا می کند. همان مشعل را روی صفحه 25 میلیمتری بدون دست زدن به چیزی بکشید و برش تا نیمه متوقف میشود، سر باز میشود و کسی در نهایت لبه را دوباره به حالت تحمل میچرخاند.
هیچ چیز در مورد اپراتور تغییر نکرده است. برش اکسی استیلن یکی از معدود فرآیندهای فلزکاری است که در آن تصمیمات راه اندازی - اندازه نوک، فشار گاز، توقف و سرعت حرکت - بیشتر از دستی که مشعل را نگه می دارد، در مورد نتیجه تصمیم می گیرد. راهنمای زیر ترتیب نصب، انتخاب نوک و فشار، تنظیم شعله، سختافزار ایمنی و انتخابهای سختافزاری را که باعث تکرار برش میشوند را پوشش میدهد.
جایی که کیفیت برش واقعاً تعیین می شود
سه متغیر برش را کنترل می کنند: سرعت جت اکسیژن در نوک، گرمای ورودی پیش گرم و سرعت حرکت. دو تا از سه مورد قبل از روشن شدن شعله در آن قفل می شوند، به همین دلیل است که مشعلی که "بد قطع می کند" معمولاً به جای مشکل اپراتور، مشکل راه اندازی دارد.
- وضعیت دهانه نوک و سرعت جت تنظیم اندازه. نوکی که به دلیل اندازهاش با فشار نامناسبی تغییر شکل داده، افتاده، یا با فشار نامناسبی اجرا شده است، سرعت خود را از دست میدهد و پوسته کلاسیک خشن و شسته شده را ترک میکند.
- تنظیمات رگولاتور، پیش گرم کردن و قطع جریان اکسیژن را تنظیم می کند. فشار کم اکسیژن باعث برش های آهسته و ناقص می شود. فشار بیش از حد باعث ایجاد تلاطم، پوسته پهن و تفاله های سخت می شود.
- سرعت سفر تنها متغیری است که در طول برش به صورت زنده تنظیم می شود. خطوط را با زاویه 10 تا 15 درجه پشت عمودی بکشید به این معنی که سرعت تقریباً درست است. خطوط تاخیر تقریبا عمودی به معنای خیلی کند هستند و خطوط تاخیری مسطح به معنای خیلی سریع هستند.
دنباله راه اندازی: ترتیب عملیات
هر بار با همان دنباله کار کنید. بیشتر شکایات در مورد "مشعل معیوب" به جای خود مشعل به یک مرحله پرش شده در اینجا بازمی گردد.
- قبل از اتصال بازرسی کنید: کت شلنگ ترک خورده یا متورم، نشیمنگاه نوک آسیب دیده، بسته بندی سوپاپ فرسوده.
- هر سوپاپ سیلندر را مختصری بشکنید تا گرد و غبار خارج شود، سپس دوباره آن را ببندید.
- رگولاتورها را نصب کنید و مهره های ورودی را با آچاری با اندازه مناسب، هرگز انبردست یا آچار لوله، محکم کنید.
- برقگیرهای فلاش بک یا شیرهای برگشت جریان معکوس را در خروجی های رگولاتور یا ورودی مشعل نصب کنید، هر کدام کد سایت شما نیاز دارد.
- شیلنگ ها را به اسپیگوت های صحیح وصل کنید و تأیید کنید که اتصالات جفت نخ سمت راست یا چپ هستند.
- دریچه های سیلندر را به آرامی باز کنید. در یک سیلندر استیلن، بیش از یک و نیم دور باز نکنید تا بتوان به سرعت آن را خاموش کرد.
- فشار کاری را با باز بودن دریچه های مشعل تنظیم کنید، سپس آنها را ببندید.
- نشتی هر مفصل را با آب صابون یا مایع نشت یابی تست کنید. هرگز با شعله
- با جرقه گیر روشن کنید نه فندک یکبار مصرف یا کبریت.
انتخاب نوک و فشار گاز
اندازه نوک ابتدا با ضخامت صفحه مطابقت داده می شود و سایر موارد از آن پیروی می کنند. نوک 6 میلی متری را نمی توان با بالا بردن فشار از 25 میلی متر عبور داد. دهانه به سادگی اکسیژن کافی را از خود عبور نمی دهد و فشار اضافی به تلاطمی تبدیل می شود که صفحه بریده را فرسایش می دهد.
الگوهای منطقه به همان اندازه اهمیت دارند. نوکی که متناسب با صندلی مشعل به سبک آمریکایی باشد، حتی زمانی که نخ نزدیک به نظر می رسد، به درستی روی مشعل طرح استرالیایی یا بریتانیایی قرار نمی گیرد. نوک های پروپان دو تکه تفاوت دوم را اضافه می کنند: روزنه های پیش گرم و برش جدا هستند، بنابراین با نوک استیلن یک تکه قابل تعویض نیستند.
| ضخامت صفحه | اندازه نوک معمولی | فشار اکسیژن | فشار استیلن | نکته کاربردی |
|---|---|---|---|---|
| 3 تا 6 میلی متر | 0 یا 1 | 20 تا 25 psi | 3 تا 5 psi | سفر سریع، پیش گرمایش کوتاه |
| 6 تا 12 میلی متر | 1 یا 2 | 25 تا 30 psi | 4 تا 6 psi | سرعت ثابت، حتی کشیدن خطوط |
| 12 تا 25 میلی متر | 2 یا 3 | 30 تا 40 psi | 5 تا 8 psi | سفر آهسته تر، مراقب تفاله ها باشید |
| 25 تا 50 میلی متر | 3 یا 4 | 40 تا 50 psi | 7 تا 10 psi | در لبه صفحه سوراخ کنید |
| 50 تا 100 میلی متر | 5 یا 6 | 50 تا 60 psi | 8 تا 12 psi | جریان اکسیژن بالا، پیش گرمایش دو مرحله ای |
هنگامی که برش اجرا شد، به جای دور شدن از نمودار، آن را از روی نمودار تنظیم کنید. لبه بالایی گرد با تفاله جوش داده شده به پایین معمولاً به این معنی است که فشار اکسیژن خیلی زیاد است یا حرکت بسیار کند است. یک خط لثه نرم و صمغی و یک نفوذ ناقص معمولاً به این معنی است که فشار خیلی کم است یا حرکت خیلی سریع است.
مراقبت از نکات ارزانترین ارتقای عملکرد موجود است. دهانه ها را با تمیز کننده نوک مناسب، هرگز مته یا سیم جوش، تمیز کنید، و هر نوکی را که سوراخ های پیش گرمایش بیضی شکل شده یا نشیمنگاه آن خراشیده است، جایگزین کنید. راهنمای ما به انتخاب نوک مشعل برش، راه اندازی و نگهداری روال تمیز کردن و عیب یابی را با جزئیات بیشتری پوشش می دهد.
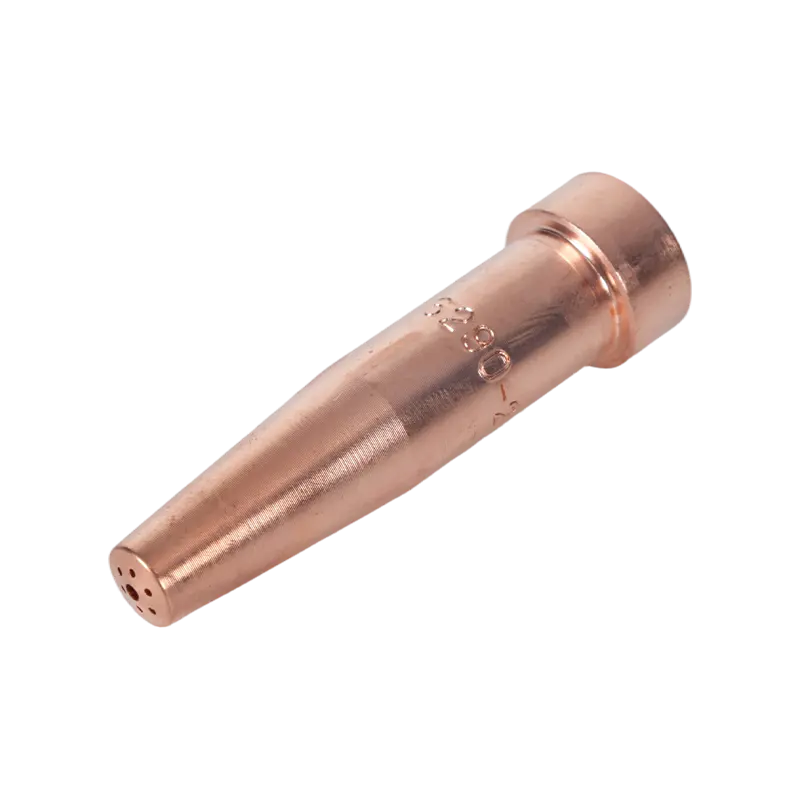 نوک برش استیلن سری 6290 برای مشعل های سبک آمریکایی این نوک برش استیلن متناسب با مشعل های A735 و A623 است و فولاد 1-300 میلی متری را می پوشاند. برای کارهای با صفحه نازک و سوراخ کاری که در آن استیلن ترجیح داده می شود مفید است. مشاهده محصول →
استیلن یا پروپان
برای صفحه 20 میلی متری و بالاتر، پروپان معمولاً بر قیمت هر متر برش برنده می شود. برای ورق نازک تر، سوراخ کردن و هرگونه کار لحیم کاری یا حرارت دادن، استیلن سوخت بهتری باقی می ماند.
- استیلن در اکسیژن داغتر می سوزد، نزدیک به 3100 درجه سانتیگراد، و سریعتر پیش گرم می شود، که مناسب صفحه نازک، سوراخ کردن و جوشکاری است.
- پروپان دمای شعله کمتری دارد اما پوشش حرارتی بزرگتری دارد که روی بخشهای ضخیم نگه میدارد و در هر سیلندر ارزانتر و ذخیرهسازی امنتر است.
- استیلن بالای 15 psi ناپایدار است، بنابراین فشار استیلن پایین می ماند و قانون شیر سیلندر اهمیت دارد.
- پروپان به طور قابل توجهی اکسیژن بیشتری را برای همان برش مصرف می کند، بنابراین پر کردن مجدد اکسیژن به هزینه اصلی تبدیل می شود.
- این دو سوخت به نکات متفاوتی نیاز دارند. تعویض آنها شکل شعله، زمان پیش گرم کردن و کیفیت برش را تغییر می دهد.
تکنیک تنظیم شعله و برش
ابتدا استیلن را روشن کنید، سپس اکسیژن را اضافه کنید تا مخروط داخلی روشن، مشخص و در نوک آن گرد شود. این شعله خنثی همان چیزی است که اکثر نمودارهای برش فرض می کنند. یک شعله اکسید کننده با یک مخروط کوتاه و نوک تیز، برخی از فولادها را سریعتر برش میدهد، اما نوکها را میساید و سطح برش را اکسید میکند. یک شعله کربن دار با پر بلند کربن اضافه می کند و برش را کند می کند، بنابراین معمولاً برای کارهای گرمایشی خاص نگهداری می شود.
نوک آن را در حدود 90 درجه روی صفحه بیاورید، نقطه شروع را از قبل به رنگ قرمز گیلاسی مات گرم کنید، سپس اهرم اکسیژن برش را کاملا باز کنید و حرکت کنید. حالت ایستاده را در 3 تا 5 میلی متر ثابت نگه دارید. سوار شدن به نوک بشقاب باعث گرم شدن بیش از حد آن می شود و پوسته را می شوید. برای برش های اریب، مشعل را در جهت حرکت کج کنید و سرعت را کمی کاهش دهید تا اریب صاف بماند.
سخت افزار ایمنی که در هر راه اندازی تعلق دارد
برقگیرهای فلاش بک و شیرهای برگشت جریان معکوس دو موردی هستند که اغلب در مشعل هایی که سال ها در خدمت بوده اند گم می شوند. یک سوپاپ برگشت جریان گاز را به سمت عقب متوقف می کند. یک فلاش بک نیز جلوی شعله را که به سمت پایین شیلنگ به سمت رگلاتور و سیلندر حرکت می کند متوقف می کند. برقگیرها در خروجی رگلاتور از شیلنگ و سیلندر محافظت می کنند، در حالی که برقگیرها در ورودی مشعل از انتهای اپراتور محافظت می کنند. بسیاری از کدهای سایت به هر دو نیاز دارند.
- شیلنگ های اکسیژن و سوخت قابل تعویض نیستند. از درجه بندی و قرارداد رنگ مناسب برای منطقه خود استفاده کنید.
- هرگز از اکسیژن به جای هوای فشرده برای تمیز کردن یا دمیدن استفاده نکنید.
- تهویه محل کار؛ استیلن، پروپان و اکسیژن همگی ترکیب هوای اطراف اپراتور را تغییر می دهند.
- برای مدتی که مجوز کار گرم شما مشخص می کند، معمولاً 30 دقیقه پس از آخرین برش، مراقب آتش سوزی باشید.
- شلنگ ها را برای سوختگی و ترک در هر شیفت بررسی کنید. شلنگی که توسط یک صفحه رد شده است نشتی در انتظار ظاهر شدن است.
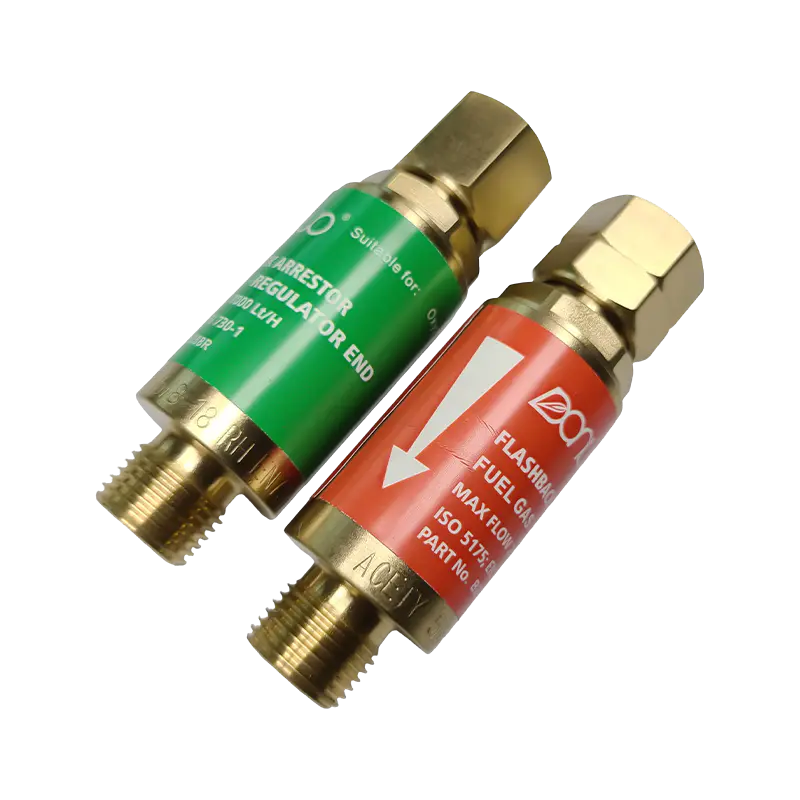 دستگاه فلاش بک اکسی استیلن سری B288 این برقگیر که اغلب در مشعلهای قدیمی وجود ندارد، با مدلهای اکسیژن و گاز، از جوشکاری و برش اکسی استیلن در برابر فلاش بک و جریان معکوس محافظت میکند. مشاهده محصول →
تطبیق بدنه و دسته مشعل با کار
سخت افزار مشعل بر اساس وظیفه درجه بندی می شود: سنگین، متوسط و سبک. یک ضمیمه برش سنگین با یک دسته منطبق فشار را نگه می دارد و از طریق برش تولید صفحه ضخیم خنک می ماند. یک دسته سبک همین کار را روی ورق فلزی با وزن کمتر در دست انجام می دهد، اما از کار مداوم روی صفحه 50 میلی متری دوام نمی آورد.
سه جزئیات تعیین می کنند که آیا یک مشعل با تنظیمات موجود مطابقت دارد یا خیر. الگوی منطقه تعیین کننده سازگاری نوک، اتصال و دسته است، زیرا الگوهای ایالات متحده، استرالیا، بریتانیا و ژاپن از استانداردهای مختلف صندلی و نخ استفاده می کنند. فرمت نیز اهمیت دارد: نگهداری ترکیبات پیوست و دسته ارزانتر است زیرا فقط قسمت فرسوده تعویض میشود، در حالی که مشعلهای دستی یکتکه برای استفاده گهگاهی سادهتر هستند. مواد از موقعیت کار پیروی می کنند، با بدنه های برنجی که در برابر گرما و سایش مقاومت می کنند و نخ ها را به خوبی نگه می دارند، و آلومینیوم وزن برش را برای کارهای بالای سر حمل می کند.
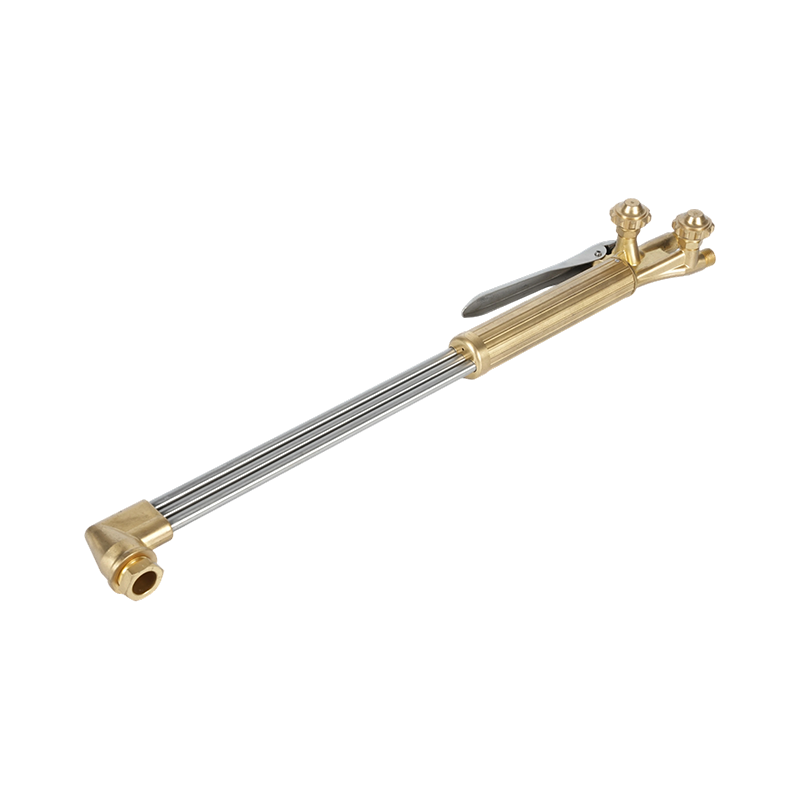 مشعل برش استیلن اکسیژن دستی سنگین B400 مشعل دستی سنگین برای برش استیلن یا پروپان تا 300 میلی متر، با جریان دو لوله و سر برنجی آهنگری. مناسب ساخت، کشتی سازی و تعمیر. مشاهده محصول →
منبع یابی مشعل، نکات و قطعات یدکی
برای توزیعکنندگان و سازندگان، سؤالات عملی در مورد تداوم است: آیا میتوان همان سری نوک را در عرض دو سال دوباره سفارش داد، آیا صندلیها و نخها دسته به دسته سازگار هستند، و آیا میتوان قطعات یدکی را با برچسب خود شما عرضه کرد؟ تامینکنندهای که مواد، قالبسازی، آهنگری، ماشینکاری و آزمایش را در داخل انجام میدهد، میتواند این تلورانسها را حفظ کند، و همچنین میتواند قطعاتی را برای طراحی مشتری تولید کند که هیچ الگوی استانداردی با مشعل موجود مطابقت ندارد.
اگر نکات و دستهها را با یک ناوگان موجود مطابقت میدهید، یا در حال برنامهریزی یک محدوده OEM هستید، نقشهها و مشخصات رشتههای خود را از طریق ما ارسال کنید. صفحه تماس و ما با نزدیکترین الگوی استاندارد یا یک گزینه سفارشی باز خواهیم گشت.







