

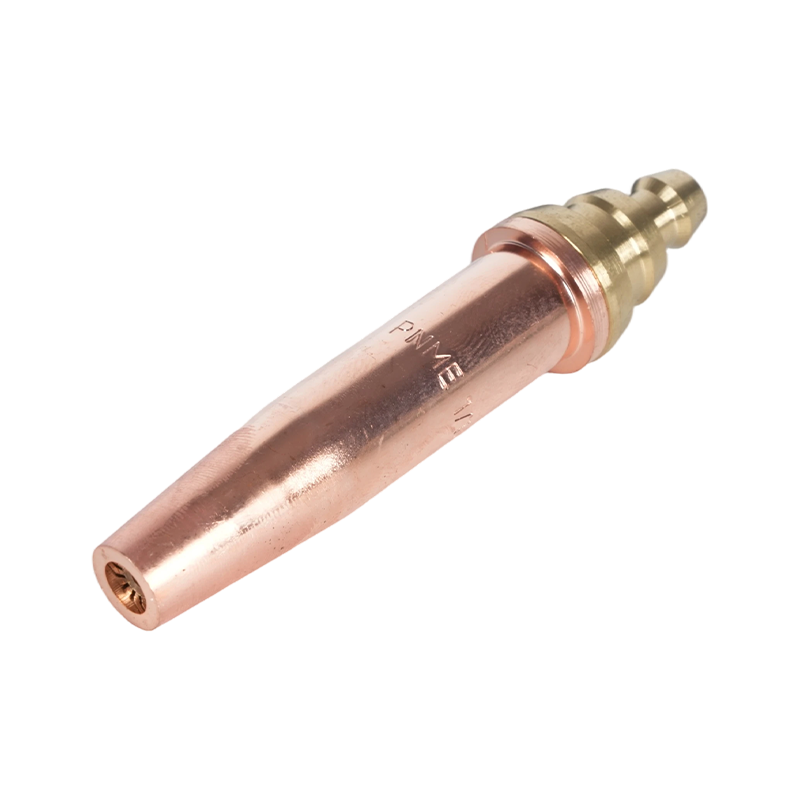
نوک برش مهم ترین جزء در هر سیستم سوخت اکسی است. تنظیم کننده ها فشار را کنترل می کنند، شیلنگ ها گاز را تحویل می دهند و بدنه مشعل دسته را فراهم می کند - اما نوک تعیین می کند که آیا برش تمیز یا ناهموار، سریع یا کند، ایمن یا مستعد عواقب معکوس است. انتخاب صحیح نوک و عملکرد صحیح آن، یک برش ثابت و سازنده را از گاز هدر رفته و دوباره کاری جدا می کند. این راهنما همه چیز را از اصول طراحی نوک گرفته تا تکنیک های عملی میدانی و تشخیص نقص را پوشش می دهد.
آنچه در واقع نکات کاهش سوخت اکسی انجام می شود
نوک برش با سوخت اکسی دو عملکرد مجزا دارد که به طور همزمان اتفاق می افتد. حلقه بیرونی سوراخهای کوچک - روزنههای پیشگرم - مخلوطی از گاز سوخت و اکسیژن را برای تولید شعله پیشگرم میدهد. این شعله فلز پایه را تا دمای اشتعال آن گرم می کند: تقریباً 1600-1800 درجه فارنهایت (870-980 درجه سانتی گراد) برای فولاد ملایم. سوراخ مرکزی هدف کاملاً متفاوتی را دنبال می کند: یک جت فشار بالا را ارائه می دهد اکسیژن برش خالص که فولاد از قبل گرم شده را از نظر شیمیایی اکسید می کند و اکسید آهن مذاب (سرباره) حاصل را از روی پوسته بیرون می زند.
این تمایز عملا اهمیت دارد. شعله پیش گرما قطع نمی شود - فلز را حالت می دهد. جریان اکسیژن برش، جداسازی واقعی را از طریق یک واکنش شیمیایی انجام می دهد، نه ذوب حرارتی بی رحم. هر عاملی که جریان اکسیژن برش را کاهش دهد - فشار کم، سوراخ آلوده، فاصله ایستادن نادرست - مستقیماً بر کیفیت برش تأثیر می گذارد، صرف نظر از اینکه شعله پیش گرم چقدر خوب به نظر می رسد.
تیپ ها در طرح های یک تکه (مس جامد) یا دو تکه (داخلی برنجی با بیرونی مسی) تولید می شوند. نوکهای دو تکه در محیطهای تولیدی رایجتر هستند، زیرا میتوان قطعه داخلی را بهطور مستقل در هنگام سایش دهانههای پیش گرم تعویض کرد، بدون اینکه بدنه بیرونی دور ریخته شود. نوک های یک تکه ساده تر هستند و اغلب برای برش دستی که فرکانس تعویض کمتر است ترجیح داده می شود.
انتخاب نکته مناسب: اندازه، نوع سوراخ، و گاز سوخت
سه متغیر بر انتخاب نوک نظارت دارند: ضخامت مواد، طراحی سوراخ اکسیژن برش، و گاز سوخت مورد استفاده. انتخاب ضخامت به تنهایی - بدون در نظر گرفتن نوع سوراخ و سازگاری سوخت - رایج ترین منبع کیفیت پایین برش در این زمینه است.
اندازه نوک و ضخامت مواد
اندازه نوک قطر سوراخ اکسیژن مرکزی برش و اندازه روزنه های پیش گرم را تعیین می کند. اندازه صحیح نوک همیشه با ضخامت مواد مطابقت دارد ، نه به تنظیم فشار یا سرعت برش ترجیحی. استفاده از یک نوک بزرگ روی صفحه نازک باعث گرمای بیش از حد، تاب خوردگی و پوسته های پهن و ناهموار می شود. استفاده از نوک کم اندازه روی صفحه ضخیم باعث اکسیداسیون ناقص، چسبندگی سرباره سنگین و ناتوانی در تکمیل برش در عمق می شود.
| ضخامت مواد | اندازه نوک معمولی | فشار اکسیژن (PSI) | سرعت برش (IPM) |
|---|---|---|---|
| 1/8 اینچ (3 میلی متر) | 000 / 0 | 20-25 | 20-26 |
| 1/4 اینچ (6 میلی متر) | 0/1 | 25-35 | 16-22 |
| 1/2 اینچ (13 میلی متر) | 1/2 | 35-45 | 12-18 |
| 1 اینچ (25 میلی متر) | 2/3 | 40-55 | 10-14 |
| 2 اینچ (50 میلی متر) | 3/4 | 45-65 | 7-10 |
| 4 اینچ (100 میلی متر) | 4/5 | 55-80 | 4-7 |
حفره استوانه ای در مقابل حفره واگرا
سوراخ های اکسیژن برش در دو هندسه داخلی وجود دارد که هر کدام برای محدوده ضخامت متفاوتی بهینه شده اند. نوک سوراخ های استوانه ای یک قطر ثابت را در طول کامل سوراخ نگه دارید و در حدود 40 PSI بهترین عملکرد را داشته باشید. آنها انتخاب استاندارد برای برش دستی و برش ماشینی مواد تا ضخامت 3/8 اینچ (10 میلی متر) هستند. نکات حفره های متفاوت شعله ور شدن به سمت خارج به سمت خروجی، اجازه می دهد تا جریان اکسیژن برش به سرعت مافوق صوت گسترش یابد. آنها در فشارهای بالاتر - معمولاً 75 تا 100 PSI - کار می کنند و سرعت برش سریعتر را با مصرف اکسیژن کمتر در هر فوت برش روی صفحه ضخیم تر از 3/8 اینچ ارائه می دهند. برای اکثر ماشینهای CNC با سوخت اکسی که صفحات سنگین را برش میدهند، نوکهای سوراخهای متفاوت انتخاب صحیحی هستند. برای مقایسه دقیق نحوه تعامل انتخاب گاز سوخت با طراحی سوراخ نوک و دمای شعله، به ما مراجعه کنید کاهش دمای مشعل و مقایسه گاز سوخت .
سازگاری با گاز سوخت
نوک برش در گازهای سوخت قابل تعویض نیستند. نوک های استیلن دارای الگوی و اندازه دهانه پیش گرمایی خاصی هستند که با گرمای مخروط داخلی متمرکز استیلن و نسبت اکسیژن به سوخت استوکیومتری آن تقریباً 1:1 مطابقت دارد. نوک های پروپان و پروپیلن دارای روزنه های پیش گرمای بیشتر و بزرگ تری برای جبران دمای مخروط داخلی پایین این گازها و تقاضای اکسیژن بیشتر آنها هستند - پروپان تقریباً به 4.5 قسمت اکسیژن در هر قسمت سوخت نیاز دارد. استفاده از نوک استیلن با پروپان، شعله پیش گرم را از بین می برد و حرارت ناقص ایجاد می کند. استفاده از نوک پروپان با استیلن، شعله پیش گرمای بیش از حد بزرگ و کنترل نشده ایجاد می کند. همیشه تأیید کنید که نوک برای گاز سوخت خاصی که استفاده می شود رتبه بندی شده است.
راه اندازی برای یک برش تمیز
اگر فشار، شعله و بن بست قبل از شروع برش به درستی تنظیم نشود، حتی یک نوک با اندازه مناسب نیز نتایج ضعیفی را به همراه دارد.
فشار را در نوک تنظیم کنید، نه در تنظیم کننده. شلنگ بلند و قطر شلنگ باریک باعث افت فشار قابل اندازه گیری بین خروجی رگلاتور و مشعل می شود. برای دویدن بیش از 25 فوت، گیجهای آزمایشی را در ورودی مشعل وصل کنید تا فشار تحویل واقعی را اندازهگیری کنید، سپس تنظیمکننده را به سمت بالا تنظیم کنید تا گیجهای سمت مشعل مقادیر مشخصشده در نمودار نوک را بخوانند. برش از فشار رگولاتور به تنهایی در طولانی مدت یکی از دلایل رایج برش های کند و سرباره سنگین است. برای تفکیک کامل انتخاب گاز و مدیریت فشار ایمن، به ما مراجعه کنید راهنمای ایمنی اکسی سوخت و انتخاب گاز .
قبل از برش با شعله خنثی فشار دهید. مشعل را فقط روی سوخت روشن کنید، سپس اکسیژن را از قبل گرم کنید تا مخروط داخلی به یک نقطه آبی روشن کاملاً مشخص که توسط یک پوشش بیرونی شفاف احاطه شده است، تیز شود. این شعله خنثی است - نقطه شروع صحیح برای تقریبا تمام برش های فولادی. یک شعله اکسید کننده (مخروط کوتاه تر و نوک تیزتر با رنگ ارغوانی) سطح فلز را زودهنگام اکسید می کند و ناحیه ای متاثر از حرارت ایجاد می کند که در برابر برش تمیز مقاومت می کند. یک شعله کربورکننده (مخروط نرم و پردار با پوشش نارنجی ثانویه) کربن را روی سطح فلز رسوب می دهد و همچنین کیفیت برش را کاهش می دهد.
فاصله توقف ثابت را حفظ کنید. برای اکثر نوک های برش دستی، فاصله صحیح 1/8 تا 1/4 اینچ (3-6 میلی متر) بین سطح نوک و سطح قطعه کار است. خیلی نزدیک و نوک آن بیش از حد گرم میشود، روزنههای پیشگرم با پاشش مسدود میشوند و خطر عواقب معکوس افزایش مییابد. خیلی دور است و جریان اکسیژن برش قبل از رسیدن به فلز انسجام خود را از دست می دهد و یک پوسته پهن و گرد و تفاله سنگین ایجاد می کند.
قبل از باز کردن اکسیژن برش، اطمینان حاصل کنید که فلز به دمای احتراق رسیده است. نشانگر بصری صحیح یک درخشش روشن قرمز گیلاسی تا نارنجی مایل به سفید در نقطه سوراخ است. یک آزمایش میدانی مفید: اهرم اکسیژن برش را کمی فشار دهید - اگر فلز بلافاصله شروع به جرقه زدن و اکسید شدن کرد، آماده است. اگر به سادگی سرد و تیره شد، به گرم کردن ادامه دهید.
8 نکته کاربردی برای برش بهتر
تکنیکهای زیر به رایجترین منابع نتایج ناسازگار در عملیات برش اکسی-سوخت دستی و ماشینی میپردازند.
- از نمودار نوک برای برند خاص خود استفاده کنید. نرخ جریان و ابعاد دهانه بین تولید کنندگان حتی برای همان اندازه اسمی نوک متفاوت است. نمودار نکته از یک برند هرگز نباید روی نکات برند دیگر اعمال شود.
- دست برش خود را محکم کنید. برای برش دستی، دست مشعل را با دست آزاد که روی قطعه کار یا سطح مرجع ثابت قرار دارد، حمایت کنید. لرزش مشعل حتی 1/16 اینچ باعث ایجاد موجی قابل مشاهده در لبه برش می شود.
- با یک شیب سوراخ کنید، سپس عمود شوید. هنگام سوراخ کردن وسط صفحه به جای شروع از یک لبه، مشعل را 15 تا 20 درجه از جهت حرکت دور کنید، همانطور که اکسیژن برش را باز می کنید. این امر خروج سرباره اولیه را از سطح نوک دور می کند. پس از اتمام سوراخ کردن، مشعل را به حالت عمود برگردانید و برش را شروع کنید.
- در لبه ها بغلطانید، در پایان باز کنید. هنگامی که از لبه صفحه ضخیم شروع میکنید، مشعل را از یک موقعیت زاویهدار به صورت عمود بر روی برش بغلتانید. در انتهای برش، مشعل را به سمت بیرون بچرخانید تا از تمیز شدن قسمت پایینی برش اطمینان حاصل کنید - بدون این، اینچ نهایی یک برش ضخیم اغلب تا حدی متصل باقی می ماند.
- سرعت سفر را با جرقه ها مطابقت دهید. در سرعت حرکت صحیح، جریان اکسیژن برش از پایین قطعه کار با یک زاویه عقبی جزئی (5 تا 10 درجه در پشت جهت مشعل) خارج می شود. اگر جریان به صورت عمودی خارج شود، سرعت حرکت بسیار کند است. اگر با انحراف مشخص به جلو خارج شود، سرعت بسیار زیاد است و برش کاملاً نفوذ نمی کند.
- نوک را در حین کار تمیز نگه دارید. ایجاد پاشش روی نوک در طول برش های طولانی به تدریج شکل شعله پیش گرم را کاهش می دهد و می تواند باعث انحراف جریان اکسیژن برش شود. یک مکث کوتاه برای تمیز کردن با فایل پاک کننده نوک، عملکرد را بدون خاموش شدن کامل بازیابی می کند.
- در هنگام خاموش شدن، سوخت را قبل از اکسیژن ببندید. هنگام خاموش کردن مشعل، ابتدا شیر سوخت، سپس اکسیژن برش را ببندید، سپس اکسیژن را از قبل گرم کنید. این ترتیب از یک وضعیت غنی از سوخت در نوک در هنگام خاموش شدن جلوگیری می کند، که علت اصلی رسوبات دوده داخلی و عواقب معکوس در احتراق بعدی است.
- تمام اقدامات احتیاطی ایمنی را بدون استثنا رعایت کنید. فلاش بک در هر دو شیلنگ، تست نشتی قبل از هر جلسه، و PPE صحیح غیر قابل مذاکره است. برای چک لیست کامل ایمنی مخصوص نکات برش مشعل، به راهنمای ما در مورد مراجعه کنید اقدامات احتیاطی ایمنی برای برش نکات مشعل .
تشخیص کیفیت برش ضعیف
بیشتر نقص های برش سوخت اکسی به یکی از چهار علت اصلی باز می گردد: اندازه نوک اشتباه، فشار نادرست، سرعت حرکت نامناسب، یا نوک آلوده یا فرسوده. جدول زیر شایع ترین علائم و اقدامات اصلاحی آنها را پوشش می دهد.
| علامت | محتمل ترین علت | اقدام اصلاحی |
|---|---|---|
| سرباره سنگین / تفاله سخت که به طور تمیز جدا نمی شود | سرعت سفر خیلی سریع؛ فشار اکسیژن بسیار کم؛ نوک برای ضخامت خیلی کوچک است | سرعت کم سفر؛ افزایش فشار اکسیژن به مشخصات نمودار نوک. ارتقاء اندازه نوک |
| لبه بالای لبه گرد و پهن | فاصله ایستادن خیلی زیاد است. سرعت سفر خیلی کم است | کاهش بن بست به 1/8-1/4 اینچ. افزایش سرعت سفر |
| صورت بریده شده یا نامنظم | دهانه های نوک مسدود یا آسیب دیده است. ناپایداری شعله | نوک را تمیز یا تعویض کنید. سوراخ های خمیده یا پاشیده را بررسی کنید |
| برش در عمق نفوذ نمی کند (به خصوص صفحه ضخیم) | فشار اکسیژن بسیار کم در مشعل (افت فشار). سوراخ نوک خیلی کوچک است | فشار در مشعل را با گیج های تست اندازه گیری کنید. جبران در تنظیم کننده؛ اندازه نوک را بررسی کنید |
| زمان پیش گرم شدن بیش از حد قبل از شروع برش | نوع نوک نادرست برای گاز سوخت (روزنه های گرمایش خیلی کم/کوچک برای پروپان/پروپیلن) | به نوک پروپان یا پروپیلن با روزنه های گرمایش بزرگتر بروید |
| خط برش موج دار یا متحرک | بی ثباتی دست مشعل؛ سرعت نابرابر سفر | از ریل راهنما یا گیره لبه مستقیم استفاده کنید. برش با دست بر روی قطعه کار |
| نتیجه معکوس یا ترکیدن مداوم | گرمای بیش از حد نوک؛ بن بست خیلی کوچک؛ صورت نوک آلوده | افزایش بن بست؛ اجازه دهید نوک خنک شود. صورت نوک تمیز؛ انسداد پاشش را بررسی کنید |
نکته تعمیر و نگهداری و زمان تعویض
نوک های برش به طور قابل پیش بینی ساییده می شوند و اکثر تلفات عملکرد مربوط به سایش با تعمیر و نگهداری ساده قابل بازیابی هستند. روزنه های پیش گرم اولین نقطه تخریب هستند: پاشش از ناحیه برش روی نوک آن ایجاد می شود، تا حدی روزنه ها را مسدود می کند و شکل شعله پیش گرم را مخدوش می کند. مجموعهای از فایلهای پاککننده نوک - به اندازهای که با قطر دهانه نوکهای شما مطابقت داشته باشد - این تجمع را در چند ثانیه حذف میکند. همیشه در امتداد محور دهانه، نه در عرض آن، تمیز کنید تا از بزرگ شدن یا تغییر شکل سوراخ جلوگیری شود.
سوراخ اکسیژن برش مرکزی دوام بیشتری دارد اما در برابر آسیب مصون نیست. نشانههای ساییدگی حفره عبارتند از شکل دهان ناقوسی قابل مشاهده در خروجی سوراخ، فرورفتگی بر روی دیوارههای سوراخ که تحت بزرگنمایی قابل مشاهده است، و جریان اکسیژن بریدهای که به جای حفظ یک جت محکم و منسجم، هوا میگیرد. سوراخ برش فرسوده با تمیز کردن قابل ترمیم نیست - نوک آن نیاز به تعویض دارد.
فورا نوک را تعویض کنید در صورت وجود هر یک از شرایط زیر: ترک یا شکاف در بدنه نوک. روزنه هایی که نمی توان آنها را با تمیز کننده نوک گرد گرد کرد. خروجی سوراخی که به وضوح تغییر شکل داده است. یا واکنش های معکوس مکرر حتی پس از تمیز کردن و دوباره برقراری بن بست صحیح. استفاده از نوک آسیب دیده یک خطر ایمنی است، نه فقط یک مشکل کیفیت. برای نوک دو تکه، اجزای داخلی و خارجی را به طور جداگانه بررسی کنید - اغلب فقط یک قطعه نیاز به تعویض دارد و هزینه نگهداری را کاهش می دهد.
برای محافظت از دهانه ها و خروجی سوراخ از آسیب فیزیکی، نکات را در یک نگهدارنده یا کیف اختصاصی نگهداری کنید. حتی فرورفتگی های جزئی یا فرورفتگی های جزئی روی نوک آن در اثر افتادن روی یک کف سخت می تواند منافذ پیش گرمایش را به اندازه ای منحرف کند که نیاز به تعویض زودهنگام داشته باشد.







