

دمای شعله مشعل اکسی استیلن
مشعل اکسی استیلن که شعله خنثی را می سوزاند تقریباً می رسد 5600–6300 درجه فارنهایت (3100–3500 درجه سانتیگراد) در نوک مخروط داخلی. آنقدر گرم است که فولاد، چدن و اکثر فلزات غیر آهنی را در چند ثانیه ذوب کند، دقیقاً به همین دلیل است که این ترکیب گاز استاندارد برای برش و جوشکاری برای بیش از یک قرن باقی مانده است.
عددی که مردم معمولاً نقل میکنند، در حدود 6000 درجه فارنهایت، دقیق است اما ناقص است. این یک نقطه خاص در شعله را توصیف می کند، نه شعله را به عنوان یک کل. هر چه از آن مخروط داخلی جلوتر بروید دمای واقعی به شدت کاهش می یابد.
چرا شعله یک درجه حرارت نیست
شعله اکسی استیلن خنثی دارای سه ناحیه قابل مشاهده است و هر کدام در سطح حرارت متفاوتی کار می کنند.
- مخروط داخلی - روشنترین و محکمترین قسمت شعله که درست در نوک آن قرار دارد. اینجاست که احتراق کاملتر است و درجه حرارت در 5600-6300 درجه فارنهایت به اوج خود می رسد.
- پر استیلن - یک ناحیه ثانویه ضعیف که عمدتاً در شعله های کربوه کننده قابل مشاهده است و به طور قابل توجهی سردتر از مخروط داخلی است.
- پاکت بیرونی - شعله شل و آبی رنگ اطراف هر چیز دیگری را احاطه کرده و در لبه بیرونی آن تا حدود 2300 درجه فارنهایت کاهش می یابد.
این گرادیان تصادفی نیست. جوشکارها مخروط داخلی را درست بالای محل اتصال قرار می دهند تا فلز ذوب شود، در حالی که پوشش بیرونی کار پیش گرمایش را در دو طرف انجام می دهد و قبل از شروع برش یا جوش، فلز پایه را تا نزدیک به نقطه ذوب خود گرم می کند.
نحوه مقایسه اکسی استیلن با سایر گازهای سوختی
| ترکیب گاز | تقریبا اوج دما |
|---|---|
| پروپان / هوا | 3590 درجه فارنهایت (1980 درجه سانتیگراد) |
| استیلن / هوا | 4000 درجه فارنهایت (2200 درجه سانتیگراد) |
| پروپان / اکسیژن | 4087 درجه فارنهایت (2253 درجه سانتی گراد) |
| اکسی هیدروژن | 5072 درجه فارنهایت (2800 درجه سانتیگراد) |
| اکسی استیلن | 6300 درجه فارنهایت (3500 درجه سانتیگراد) |
لبه استیلن به شیمی می رسد. پیوند کربن-کربن سه گانه آن مقدار غیرعادی انرژی را ذخیره می کند که وقتی در اکسیژن خالص به جای هوای محیط می سوزد، به سرعت آزاد می شود. همچنین به همین دلیل است که تنها گاز سوخت معمولی باقی می ماند که به اندازه کافی داغ است تا فولاد ساختاری ضخیم را به طور قابل اعتمادی برش دهد. ترکیبهای دمای پایینتر مانند پروپان/اکسیژن هنوز جای خود را دارند، بهویژه برای مشاغلی که به شعلهای وسیعتر و ملایمتر به جای یک نقطه داغ متمرکز نیاز دارند. مشعل های گرم کننده مناسب برای کاهش دمای شعله پخش شده تمایل به ورود دارند
نسبت اکسیژن به استیلن چه تغییری می کند
شکل 6300 درجه فارنهایت شعله خنثی را فرض می کند، به این معنی که اکسیژن و استیلن در حجم تقریباً مساوی عرضه می شوند. این نسبت را تغییر دهید و دما و شیمی هر دو تغییر می کنند.
شعله اکسید کننده، با اکسیژن کمی بیشتر از استیلن، داغ تر و تیزتر می سوزد، برای برش مفید است، اما در صورت استفاده برای جوشکاری، آنقدر سخت است که حوضچه جوش را اکسید کند. یک شعله کربورکننده، با استیلن اضافی، خنکتر عمل میکند و کربن نسوخته را به داخل فلز میبرد، که برای برخی از کارهای سختکاری و لحیم کاری مناسب است، اما برای جوشهای ساختاری مناسب نیست. ثابت نگه داشتن نسبت بیش از آن چیزی است که اکثر مردم تصور می کنند، و این تا حد زیادی تابعی از تجهیزات است تا مهارت اپراتور به تنهایی - تنظیم کننده های فشار گاز که دمای شعله را ثابت نگه می دارند بیشتر کار ثابت نگه داشتن تعادل را از طریق یک جلسه طولانی برش یا جوش انجام دهید.
تطبیق دما با کار: مشعل ها، نکات و تنظیم کننده ها
هنگامی که دمای هدف مشخص شد، تصمیم گیری تجهیزات ساده تر می شود. فولاد سازه ای ضخیم و برش سنگین نیاز به کار دارد مشعل های برش دستی که برای کار در دمای بالا ساخته شده اند جفت شده با دسته ای که شعله خنثی را در مدت طولانی ثابت نگه می دارد - دسته های مشعل طراحی شده برای نگه داشتن شعله خنثی پایدار به طور خاص برای آن سازگاری ساخته شده اند.
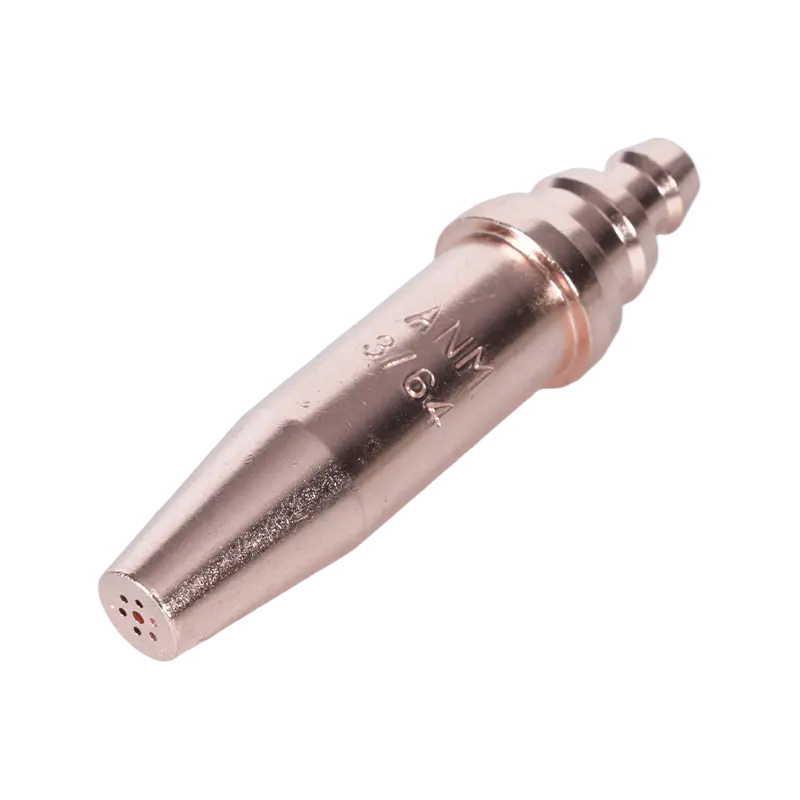
انتخاب نوک به اندازه خود مشعل مهم است. نوک بسیار کوچک برای ضخامت فلز، جریان گاز را خفه می کند و دمای شعله را دقیقاً در نقطه ای که باید به اوج برسد پایین می آورد، در حالی که یک نوک بزرگ بدون بهبود برش گاز را هدر می دهد. نوک مشعل برش استیلن با اندازه خروجی شعله مطابقت دارد به همین دلیل با محدوده ضخامت خاصی مطابقت دارند. برای هر کسی که یک راه اندازی کامل را از ابتدا مونتاژ می کند، کیت مشعل برش کامل برای تنظیمات اکسی استیلن دسته، ضمیمه، و مجموعه نوک را که قبلاً برای کار کردن با هم مطابقت داده اند، بسته بندی کنید.
کار ایمن در این دماها
شعله بیش از 6000 درجه فارنهایت هیچ حاشیه ای برای خطا در وضعیت تجهیزات باقی نمی گذارد. سیلندرهای استیلن نباید بالاتر از 15 psig کار کنند، محدودیتی که در آن تعیین شده است استاندارد فدرال OSHA برای جوشکاری و برش گاز با سوخت اکسیژن ، زیرا استیلن در فشارهای بالاتر ناپایدار می شود.
فلاش بک، که در آن شعله به سمت عقب در شیلنگ یا رگلاتور می سوزد، می تواند در کسری از ثانیه در این دماها اتفاق بیفتد، اگر یک خط نشتی ایجاد کند یا نسبت گاز تغییر کند. برقگیرهای فلاش بک برای خطوط اکسی استیلن با دمای بالا محافظ استاندارد هستند که بین رگولاتور و شیلنگ در هر دو طرف اکسیژن و استیلن نصب میشوند و در هیچ تنظیماتی تجهیزات اختیاری نیستند.







