

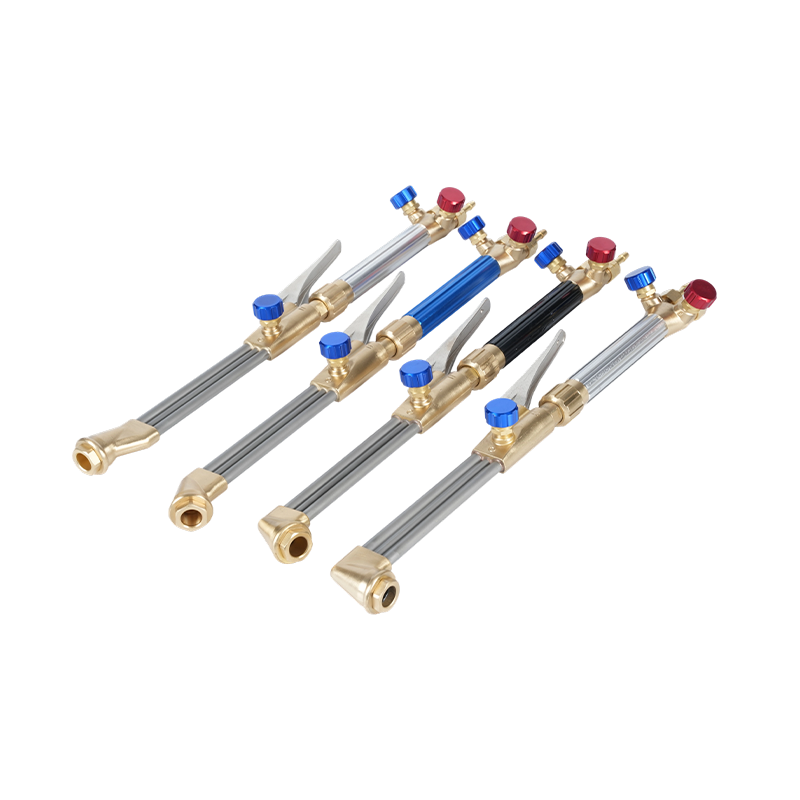
اجزای ضروری یک کیت برش حرفه ای
یک با کیفیت بالا کیت مشعل برش چیزی بیش از یک دسته و نوک است. این یک سیستم یکپارچه است که برای دقت، ایمنی و کارایی در ساخت فلز طراحی شده است. در هسته خود، کیت استاندارد اکسی استیلن یا اکسی پروپان شامل یک دسته مشعل، سر مخلوط کن، اتصال برش، نوک های با اندازه های مختلف، شلنگ ها، تنظیم کننده ها و اغلب یک ضربه گیر یا فندک است. هم افزایی بین این اجزا کیفیت برش، سهولت کار و طول عمر تجهیزات را تعیین می کند.
برای حرفه ای ها و علاقه مندان جدی، انتخاب بین فناوری های برش اکسی سوخت و پلاسما اساسی است. کیت های سوخت اکسی همه کاره هستند، قادر به برش، جوش، لحیم کاری و گرم کردن هستند و آنها را برای تعمیرات عمومی و پردازش فولاد ضخیم ایده آل می کند. از طرف دیگر کیت های برش پلاسما برش های سریع تر و تمیز تری را روی فلزات نازک تر ارائه می دهند اما به منبع برق و هوای فشرده نیاز دارند. درک نیازهای کاربردی خاص - مانند ضخامت مواد و الزامات قابل حمل - اولین گام در انتخاب کیت مناسب است.
Oxy-Fuel در مقابل پلاسما: انتخاب فناوری مناسب
تصمیم گیری بین کیت های برش اکسی سوخت و پلاسما تا حد زیادی به نوع کاری که انجام می شود بستگی دارد. هر فناوری دارای مزایا و محدودیت های متمایز است که بر بهره وری و هزینه تأثیر می گذارد.
سیستم های برش اکسی سوخت
مشعل های برش با سوخت اکسیژن از ترکیبی از گاز سوخت (استیلن، پروپان یا گاز طبیعی) و اکسیژن برای گرم کردن فلز تا دمای اشتعال آن استفاده می کنند، سپس مواد مذاب را با جریان اکسیژن با فشار بالا منفجر می کنند. این کیت ها بسیار قابل حمل هستند و نیازی به برق ندارند و برای کار میدانی، تخریب و برش صفحات فولادی ضخیم تا 12 اینچ یا بیشتر . با این حال، آنها یک کرف گسترده تر (عرض برش) تولید می کنند و در مقایسه با پلاسما نیاز به تمیز کردن پس از برش بیشتری دارند.
سیستم های برش پلاسما
کیت های برش پلاسما از یک قوس الکتریکی و گاز فشرده برای ایجاد یک کانال پلاسمایی فوق گرم استفاده می کنند که ذوب شده و فلز را خارج می کند. آنها در مواد زیر به طور قابل توجهی سریعتر هستند ضخامت 1 اینچ و حداقل مناطق متاثر از گرما را تولید می کند، که منجر به لبه های تمیزتر می شود که اغلب نیازی به آسیاب بیشتر ندارند. در حالی که واحدهای پلاسما به دلیل منبع تغذیه سنگینتر هستند و به یک منبع هوای تمیز و خشک نیاز دارند، دقت و سرعت آنها آنها را برای تعمیر خودرو، کار HVAC و ساخت فلزات هنری ضروری میکند.
سرعت برش (1/2 اینچ فولادی)| ویژگی | کیت اکسی سوخت | کیت برش پلاسما |
|---|---|---|
| حداکثر ضخامت برش | تا 12 اینچ | به طور معمول تا 1-2 اینچ |
| قابل حمل بودن | بالا (بدون نیاز به برق) | متوسط (نیاز به قدرت) |
| کند | سریع | |
| تطبیق پذیری مواد | فقط فولاد (برای برش) | فولاد، آلومینیوم، ضد زنگ |
پروتکل های ایمنی و تجهیزات حفاظتی
کارکردن کیت مشعل برش شامل دماهای شدید، گازهای پرفشار و نور شدید است که ایمنی را در بالاترین اولویت قرار می دهد. آموزش صحیح و استفاده از تجهیزات حفاظت فردی (PPE) برای پیشگیری از حوادث و مسائل بهداشتی طولانی مدت غیرقابل مذاکره است.
تجهیزات حفاظت فردی ضروری
هر اپراتور برای محافظت در برابر جرقه و سرباره مذاب باید از لباس های مقاوم در برابر شعله مانند پیش بند یا ژاکت های چرمی استفاده کند. دستکش های چرمی سنگین از دست ها در برابر گرما و لبه های فلزی تیز محافظت می کنند. حفاظت از چشم بسیار مهم است. سایه لنز 5 تا 8 برای برش با سوخت اکسی توصیه می شود، در حالی که برش پلاسما ممکن است بسته به آمپراژ به سایه های تیره تری نیاز داشته باشد. علاوه بر این، چکمه های پنجه فولادی و محافظ شنوایی باید بخشی از کیت استاندارد باشد.
اقدامات ایمنی در محل کار
قبل از روشن کردن مشعل، مطمئن شوید که محل کار عاری از مواد قابل اشتعال از جمله روغن، گریس و کاغذ است. از پتوهای مقاوم در برابر آتش برای پوشاندن سطوح قابل احتراق مجاور استفاده کنید. همیشه قبل از هر بار استفاده، شیلنگ ها را از نظر نشتی با آب صابون بررسی کنید و هرگز از روغن یا گریس روی اتصالات اکسیژن استفاده نکنید، زیرا می تواند باعث واکنش های انفجاری شود. تهویه مناسب برای از بین بردن بخارهای مضر، به ویژه هنگام برش فلزات گالوانیزه یا رنگ شده ضروری است.
- برقگیرهای فلاش بک را هم روی خطوط سوخت و هم روی خطوط اکسیژن نصب کنید
- یک کپسول آتش نشانی کلاس ABC را در دسترس قرار دهید
- سیلندرهای گاز را به صورت عمودی محکم کنید تا از ضربه زدن و آسیب به سوپاپ جلوگیری کنید
- هرگز مشعل روشن را حتی برای لحظه ای بدون مراقبت رها نکنید
تعمیر و نگهداری و عیب یابی مسائل رایج
تعمیر و نگهداری منظم عمر کیت مشعل برش شما را افزایش می دهد و عملکرد ثابت را تضمین می کند. بیشتر مشکلات عملیاتی از نوک های کثیف، مهر و موم های فرسوده یا فشار نامناسب گاز ناشی می شود که همه آنها به راحتی با مراقبت های معمول برطرف می شوند.
نکته تمیز کردن و تعویض
گرفتگی یا آسیب دیدگی نوک ها، شایع ترین دلیل کیفیت پایین برش است. از مجموعه فایل پاک کننده نوک برای حذف سرباره و تجمع کربن از سوراخ های پیش گرم و برش دهانه اکسیژن استفاده کنید. اگر نوک حفرهای دارد یا تغییر شکل میدهد، فوراً آن را تعویض کنید، زیرا این امر میتواند منجر به گرم شدن ناهموار و فلاشبکهای خطرناک شود. نکات را در یک کیف محافظ نگهداری کنید تا از آسیب فیزیکی در هنگام عدم استفاده جلوگیری کنید.
مراقبت از شیلنگ و رگولاتور
شلنگ ها را به طور مرتب از نظر ترک، برآمدگی یا علائم ساییدگی بررسی کنید. هر شلنگی که آسیب دیده است را تعویض کنید، زیرا نشتی می تواند منجر به خطر آتش سوزی شود. رگولاتورها را تمیز نگه دارید و از ضربه محافظت کنید، زیرا آنها ابزار دقیقی هستند. هنگام خاموش کردن کیت، همیشه ابتدا دریچه های سیلندر را ببندید، سپس خطوط را تخلیه کنید تا فشار روی رگولاتورها و شیلنگ ها کاهش یابد. این عمل از فشار بر روی دیافراگم ها جلوگیری می کند و خوانش دقیق فشار را برای استفاده بعدی تضمین می کند.
- قبل از هر بار استفاده، نشتی را با آب صابون بررسی کنید
- نکات تمیز کردن را بعد از هر چند ساعت کارکرد
- O-rings روی دسته مشعل را با گریس سازگار با اکسیژن روغن کاری کنید
- کیت را در مکانی خشک و دارای تهویه دور از نور مستقیم خورشید نگهداری کنید
در نتیجه، انتخاب و حفظ حق کیت مشعل برش برای فلزکاری کارآمد و ایمن ضروری است. چه تطبیق پذیری سوخت اکسی یا دقت پلاسما را انتخاب کنید، درک اجزاء، رعایت پروتکل های ایمنی سختگیرانه و انجام تعمیر و نگهداری منظم نتایج حرفه ای و قابلیت اطمینان طولانی مدت را تضمین می کند. سرمایه گذاری بر روی تجهیزات با کیفیت و آموزش مناسب سودی در بهره وری و ایمنی برای هر پروژه ساخت دارد.







