

دو چیز به نام "جوشکاری کابل" در صنعت وجود دارد و سردرگمی آنها باعث اتلاف وقت می شود. اولین مورد، خود کابل جوش است - هادی سنگین و انعطاف پذیر که جریان را از دستگاه جوش به الکترود و عقب می برد. دوم فرآیند جوشکاری یا لحیم کاری کابل ها به یکدیگر است، کاری که در زیرساخت های الکتریکی، کشتی سازی و تعمیر و نگهداری صنعتی سنگین خود را نشان می دهد. هر دو مهم هستند و هر دو در صورت نادرست مدیریت عواقب واقعی دارند.
این راهنما ساخت، انتخاب و استفاده ایمن از کابلهای جوشکاری، همراه با محل ورود تجهیزات جوش گازی برای اتصال انتهای کابلها و هادیها را پوشش میدهد.
در واقع جوشکاری کابل به چه معناست
در بیشتر زمینه های فنی و تجاری، "کابل جوش" به هادی های مدار ثانویه مورد استفاده در سیستم های جوشکاری قوس الکتریکی اطلاق می شود. این سرنخهای انعطافپذیر هستند که منبع برق جوش را از یک طرف به نگهدارنده الکترود و از طرف دیگر به گیره زمین قطعه کار متصل میکنند. بدون آنها هیچ جریانی جریان نمی یابد، قوس شکل نمی گیرد و هیچ جوشکاری اتفاق نمی افتد.
معنای دوم تحت اللفظی تر است: عمل جوشکاری یا لحیم کاری انتهای یا بدنه کابل ها به هم - اتصال هادی های مسی، پایان دادن به لنگه ها به سرنخ های گیج سنگین، یا اتصال دسته های کابل عایق حرارتی. این امر اغلب در زیرساخت های نیرو، عملیات معدن، ساخت و ساز نیروی دریایی و هر جایی که هادی های گیج بزرگ به جای اتصال مکانیکی نیاز به اتصال دائمی با مقاومت کم دارند، ظاهر می شود.
هر دو برنامه چالش اساسی یکسانی دارند: جریان بالا، گرمای زیاد، و محیطهای فیزیکی سخت که تجهیزات نادرست انتخاب یا نگهداری ضعیف را مجازات میکنند.
نحوه ساخت کابل های جوشکاری
کابل جوشکاری کابل برق استانداردی نیست که به کار گرفته شود. این از ابتدا برای خم شدن مکرر، قرار گرفتن در معرض حرارت، پاشش جوش، و جابجایی خشن در محل های کاری که هیچ چیز برای مدت طولانی تمیز یا ثابت نمی ماند، مهندسی شده است.
هادی همیشه مس رشته ای ریز است. در جایی که یک سیم استاندارد ساختمانی ممکن است از تعداد انگشت شماری رشته های ضخیم استفاده کند، کابل جوشکاری از صدها رشته مسی نازک به اندازه مو استفاده می کند. این همان چیزی است که به کابل انعطافپذیری مشخص میدهد - بدون پیچ خوردگی خم میشود، بدون ترک خوردگی سیم پیچ میشود و بدون حافظه باز میشود. دو کلاس رایج ترین رشته ها عبارتند از کلاس K (30 رشته AWG، استاندارد صنعتی برای جوشکاری دستی و توان قابل حمل عمومی) و کلاس M (34 رشته AWG، گزینه انعطاف پذیرتر مورد استفاده در بازوهای جوشکاری رباتیک، نصب در فضای تنگ و کار خط لوله).
ژاکت عایق ترموست است نه ترموپلاستیک EPDM (مونومر اتیلن پروپیلن دی ان) و نئوپرن مواد غالب هستند. هر دو در برابر پاشش جوش، سایش، رطوبت و قرار گرفتن در معرض UV مقاومت می کنند. EPDM دماهای شدید را بهتر کنترل می کند و انعطاف پذیری را در شرایط سرد حفظ می کند. نئوپرن مقاومت قوی تری در برابر روغن ها و مایعات مبتنی بر نفت دارد. هیچکدام در تماس طولانی مدت با بنزین یا هیدروکربن های مشابه به خوبی عمل نمی کنند - یک نکته مهم در محل های کاری که در آن سوخت و تجهیزات جوشکاری فضای یکسانی دارند.
اکثر کابل های جوشکاری 600 ولت دارند، اگرچه کابل های 100 ولتی نیز برای کاربردهای خاص ولتاژ پایین وجود دارد. درجه حرارت عملیاتی معمولاً 90 درجه سانتیگراد یا 105 درجه سانتیگراد بسته به ترکیب عایق مورد استفاده است.
انتخاب کابل جوش مناسب برای کار
سه متغیر انتخاب کابل را هدایت میکنند: ampacity، طول کل مدار و نوع عایق. اشتباه گرفتن هر یک از آنها منجر به افت ولتاژ، گرمای بیش از حد، تسریع تخریب کابل یا خرابی کامل تحت بار می شود.
ظرفیت حداکثر جریانی است که یک کابل می تواند بدون تجاوز از افزایش دمای نامی خود حمل کند. یک کابل AWG 2/0 تقریباً 200 آمپر در طول کل مدار 50 فوت را کنترل می کند. یک کابل 4/0 AWG تقریباً 300 آمپر را با همان طول اداره می کند. اینها حداکثرهای سفت و سخت نیستند - چرخه وظیفه مهم است. کابلی که برای 200 آمپر در سیکل کاری 60 درصد نامگذاری شده است، اگر به طور مداوم در آن جریان کار کند، بیش از حد گرم می شود.
طول کابل مشکل را ترکیب می کند مقاومت با طول افزایش می یابد، به این معنی که افت ولتاژ افزایش می یابد و توان موثر در قوس کاهش می یابد. قانون عملی افزایش گیج کابل حداقل یک AWG برای هر 50 فوت اضافی طول مدار فراتر از خط پایه است. یک جوشکار 300 آمپر با 100 فوت کل کابل به 3/0 AWG نیاز دارد، نه AWG 2/0 که در 50 فوت کافی است. در صورت شک، اندازه را افزایش دهید - کابل بزرگتر خنک تر کار می کند، دوام بیشتری دارد و کیفیت قوس را حفظ می کند.
نوع عایق به محیط زیست می رسد EPDM برای اکثر عملیات جوشکاری، به ویژه کار در فضای باز یا کاربردهای آب و هوای سرد، انتخاب مناسبی است. در مواردی که تماس کابل با روغن ها، سیالات برش یا روانکاری احتمالی وجود دارد، نئوپرن گزینه بهتری است. در محیطهایی که هم تجهیزات برش گاز و هم سیستمهای جوشکاری قوس الکتریکی در مجاورت یکدیگر کار میکنند - یک راهاندازی معمول در کارخانههای ساخت و کارخانههای کشتیسازی - عایقهایی را انتخاب کنید که بتواند در معرض حرارت اتفاقی ناشی از کار مشعل و همچنین پاشش جوش کار کند.
| کابل AWG | تقریبا ظرفیت | برنامه معمولی |
|---|---|---|
| 2 AWG | تا 150A | MIG سبک، جوشکاری قوس الکتریکی |
| 1/0 AWG | تا 200A | MIG/TIG متوسط، ساخت عمومی |
| 2/0 AWG | تا 250A | جوشکاری چوبی سنگین، فولاد سازه ای |
| 3/0 AWG | تا 300A | جوشکاری قوس صنعتی، کابل های بلند |
| 4/0 AWG | تا 400A | جوشکاری با خروجی بالا، خط لوله، کشتی سازی |
جایی که تجهیزات جوش گازی در آن قرار می گیرند
جوشکاری قوس الکتریکی و تجهیزات گازی با سوخت اکسی اغلب در کنار هم کار می کنند، و وظایف خاصی وجود دارد که تجهیزات گازی پیشتاز هستند - به ویژه در کار پایان دادن به کابل و لحیم کاری.
چسباندن تیغههای مسی به کابلهای جوشکاری گیج بزرگ به گرمای کنترلشده و متمرکز نیاز دارد تا لحیم کاری یا فلز پرکننده لحیمشده به داخل بشکه و دسته رشته بدون سوختن عایق پشت یا اکسید شدن مس جریان یابد. یک پیچ مقاومتی این کار را به صورت مکانیکی انجام می دهد، اما برای اتصالات دائمی با رسانایی بالا - به ویژه در محیط های معدنی، دریایی و صنعتی سنگین - یک اتصال لحیم کاری گرم شده با گاز مقاومت کمتر و قابلیت اطمینان طولانی مدت بهتری نسبت به اتصال فشرده تحت سیکل حرارتی مکرر ارائه می دهد.
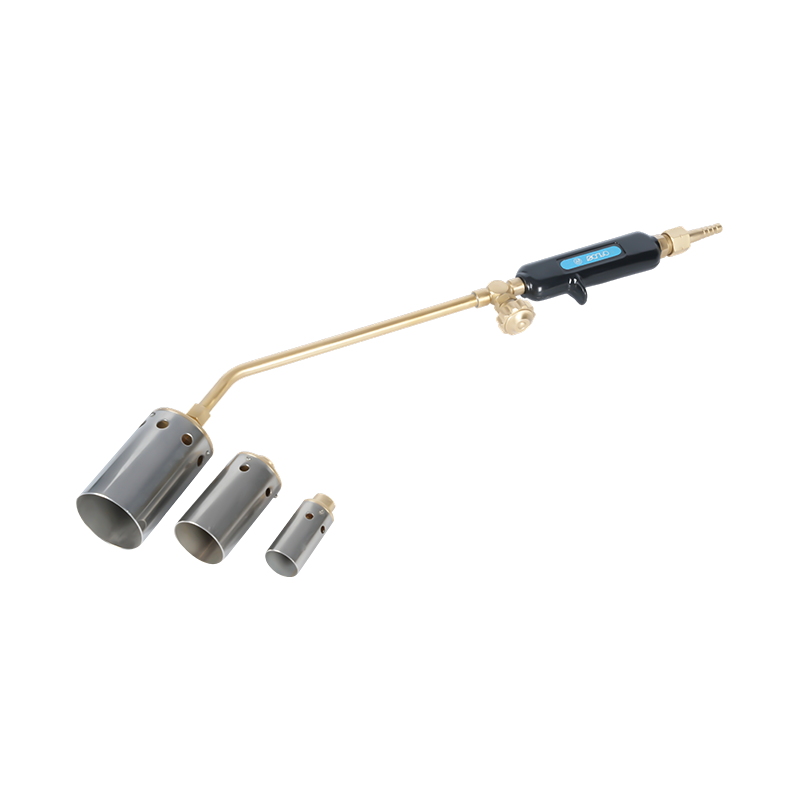
مشعل های گرمایش اکسی استیلن که برای لحیم کاری و اتصال کابل های دقیق ساخته شده اند گرمای محلی و قابل تنظیم مورد نیاز برای این فرآیند را فراهم می کند. توانایی شماره گیری اندازه شعله و شدت گرما به این معنی است که ناحیه اتصال به دمای لحیم کاری بدون گرم شدن بیش از حد عایق مجاور می رسد - تعادلی که دستیابی به آن با شعله های برش یا جوش بزرگتر دشوار است. برای کارهای میدانی که قابلیت حمل اهمیت دارد، الف مشعل جوشکاری و گرمایش گاز قابل حمل برای کارهای میدانی همان دقت را در قالبی فشرده و مناسب برای فضاهای محدود و سایت های دور ارائه می دهد.
تجهیزات گرمایش گاز همچنین برای پیش گرم كردن نواحی پایانی كابل قبل از قلع كردن، برای برداشتن گیره های كابل خورده یا گرفته شده روی تجهیزات قدیمی، و برای نرم كردن و شكل دادن مجدد روكش های عایق بیرونی در طول عملیات تعمیر كابل، جایی كه تعویض كامل آن غیر عملی است، استفاده می شود.
ایمنی جوشکاری کابل: آنچه OSHA به آن نیاز دارد
کابل های جوشکاری در محیط های پر تقاضا جریان بالایی دارند و الزامات نظارتی به دلایلی وجود دارد. زیر استاندارد جوشکاری قوسی صنعت ساخت و ساز OSHA (29 CFR 1926.351) تمام کابل های جوشکاری و برش قوس الکتریکی باید کاملاً عایق، انعطاف پذیر و دارای حداکثر جریان کار در حال انجام باشند. این استاندارد همچنین مشخص می کند که کابل باید حداقل 10 فوت از انتهای نگهدارنده الکترود عاری از تعمیر یا اتصال باشد. هنگامی که کابل ها به هم متصل می شوند، کانکتورها باید عایق بندی شده و حداقل به همان ظرفیت خود کابل باشند.
کابل های دارای عایق آسیب دیده، هادی های خالی در معرض یا اتصالات آسیب دیده باید از سرویس خارج شوند. استاندارد صنعت عمومی OSHA فراتر از این است - در اکثر شرایط به جای تعمیر برای سرنخ های جوشکاری آسیب دیده نیاز به تعویض دارد. تلاش برای چسباندن بریدگی یا ساییدگی در عایق و ادامه استفاده از کابل، هم نقض انطباق و هم خطر برق گرفتگی واقعی است.
الزامات ایمنی اضافی مخصوص محیط های جوشکاری کابل عبارتند از:
- جوشكاران هنگام جوشكاري نبايد كابلهاي الكترود را در اطراف هيچ قسمتي از بدن خود بچرخانند
- کابلهای برگشت زمین باید ظرفیت حمل جریان برابر یا بیشتر از کل خروجی واحدهای جوشکاری داشته باشند.
- تمام قاب های دستگاه جوش قوس الکتریکی باید از طریق کابل مدار یا یک هادی اتصال زمین جداگانه به زمین متصل شوند
- کابل ها باید از منابع گرما، لبه های تیز و نقاطی که می توانند به عایق آسیب وارد کنند، دور نگه داشته شوند.
هنگامی که تجهیزات گاز در همان فضای کابل های جوشکاری و سیستم های جوشکاری الکتریکی کار می کنند، یک لایه ایمنی اضافی مورد نیاز است. خطوط سوخت اکسی و سرنخ های برق باید به طور جداگانه هدایت شوند تا از آسیب دیدن شیلنگ های گاز در اثر پاشش قوس الکتریکی یا تخریب عایق کابل در اثر نشت گاز جلوگیری شود. برقگیرهای فلاش بک که از خطوط گاز در محیط های جوشکاری با جریان بالا محافظت می کنند هر جا که مشعلهای گاز و سیستمهای قوس در فضای کاری مشترک باشند، تجهیزات ضروری هستند - یک رویداد فلاشبک در نزدیکی یک خط تامین گاز محافظتنشده بسیار خطرناکتر از هر یک از این خطرات به صورت مجزا است. برای یک مرور کلی از الزامات ایمنی سمت مشعل، راهنمای در اقدامات احتیاطی ایمنی مشعل برش که هر اپراتور باید رعایت کند پروتکل کامل را پوشش می دهد.
بازرسی و نگهداری کابل های جوشکاری
کابل های جوشکاری به تدریج و سپس به طور ناگهانی از کار می افتند. مرحله تدریجی - عایق ترک خوردگی، خستگی رشته مسی، شل شدن کانکتورها - با یک بازرسی دقیق قبل از استفاده کاملاً قابل جذب است. فاز ناگهانی معمولاً شامل یک اتصال کوتاه، یک فلاش قوس الکتریکی یا یک خطای تجهیزات است که تولید را متوقف می کند و می تواند به پرسنل آسیب برساند.
قبل از هر شیفت، تمام طول سرب الکترود و سرب کار را از نظر ترک، بریدگی یا آسیب سایشی عایق بررسی کنید. به انتهای کابل در نزدیکی کانکتورها و نگهدارنده ها، جایی که استرس مکانیکی متمرکز می شود، توجه ویژه ای داشته باشید. همه اتصالات را از نظر سفتی و خوردگی بررسی کنید - یک بند شل یا یک اتصال مسی با رنگ سبز مقاومتی ایجاد می کند که گرما ایجاد می کند و کیفیت قوس را کاهش می دهد.
عایق روی کابلهای EPDM و نئوپرن انعطافپذیر است اما تخریب ناپذیر نیست. منابع آسیب متداول عبارتند از: تجهیزات غلتشی که از روی کابل ها عبور می کنند، کابل هایی که روی لبه های ساختاری تیز قرار می گیرند و تماس طولانی مدت با جرقه های سنگ زنی یا برش حرارت مشعل. مسیریابی کابل ها از طریق آستین های محافظ در مناطق پرتردد و دور نگه داشتن آنها از کف در صورت امکان به طور قابل توجهی عمر مفید را افزایش می دهد.
کابل ها را طبق برنامه تعویض کنید، نه فقط در صورت خرابی. کابلی که به مدت دو یا چند سال در سرویس روزانه سنگین بوده است، حتی اگر ژاکت بیرونی دست نخورده به نظر برسد، خستگی زیادی در رشته هادی ایجاد می کند. مقاومت یک کابل خسته به طور قابل اندازه گیری بیشتر از یک کابل جدید با همان اندازه است و کاهش عملکرد قوس قبل از ظاهر شدن هر گونه آسیب قابل مشاهده واقعی است. نگهداشتن سرنخهای یدکی در محل به این معنی است که تعویض کابل بهجای خاموش کردن کل ایستگاه جوش چند دقیقه طول میکشد.







