

چرا فولاد ضد زنگ رویکرد متفاوتی را می طلبد؟
فولاد ضد زنگ به دلیل محتوای کروم خود - معمولاً 10٪ یا بیشتر - در برابر خوردگی مقاومت می کند که یک لایه اکسید غیرفعال بر روی سطح تشکیل می دهد. همین لایه چیزی است که آن را در کارگاه جوشکاری نابخشودنی می کند. گرما مشکل اصلی است: فولاد ضد زنگ تقریباً یک سوم به اندازه فولاد ملایم گرما را هدایت می کند، به این معنی که انرژی قوس به جای پراکنده شدن، در نزدیکی منطقه جوش متمرکز می شود. نتیجه افزایش سریع گرما، افزایش خطر تاب خوردگی است، و - در صورت بالا بردن دما - پدیده ای به نام حساس شدن، که در آن کاربیدهای کروم در مرزهای دانه رسوب می کنند و فلز مقاومت در برابر خوردگی خود را دقیقاً در جایی که بیشتر به آن نیاز دارید از دست می دهد.
آلودگی دومین متغیر عمده است. یک برس سیمی فولاد کربنی، یک دیسک سنگ زنی که قبلاً فولاد نرم را لمس کرده است، یا روغن حاصل از دست خالی روی فلز پایه، همگی می توانند مواد خارجی را وارد ناحیه جوش، تخلخل بذر یا در نهایت زنگ زدگی کنند. جوشکاری فولاد ضد زنگ فرآیندی است که در آن آمادهسازی بیشتر کیفیت جوش نهایی را به خود اختصاص میدهد - کنترل متغیرهای حرارت و آلودگی قبل از شروع قوس چیزی است که جوشهای تمیز و مقاوم در برابر خوردگی را از جوشهایی که در سرویسدهی شکست میخورند جدا میکند.
خبر خوب این است که این فرآیند قابل یادگیری است. جوشکاری TIG، MIG و چوب همه روی ضد زنگ کار میکنند، که هر کدام برای ضخامتهای مواد و زمینههای کاربردی مختلف مناسب هستند. درک اینکه از کدام فرآیند استفاده شود - و چرا - اولین تصمیم برای درست شدن است.
انتخاب فرآیند جوشکاری مناسب
سه فرآیند بر جوشکاری فولاد ضد زنگ در عمل غالب است. هر کدام یک نقطه شیرین تعریف شده دارند.
جوشکاری تیگ (GTAW) انتخاب دقیق است یک الکترود تنگستن غیر مصرفی قوس تولید می کند در حالی که میله پرکننده به صورت دستی تغذیه می شود و به جوشکار کنترل مستقل کاملی بر ورودی گرما و سرعت رسوب پرکننده می دهد. با استفاده از DCEN (الکترود جریان مستقیم منفی) با 100% محافظ آرگون، TIG تمیزترین جوشها را روی ضدزنگ ایجاد میکند - عملاً بدون پاشش، ظاهر مهرهای عالی، و زمانی که تکنیک خوب است، کمترین ناحیه تحت تأثیر حرارت را ایجاد میکند. این استاندارد برای ورق نازک (زیر 3 میلیمتر)، لولهکشی، تجهیزات درجهبندی مواد غذایی، و هر کاربردی است که در آن جوش تمامشده قابل مشاهده باشد. مبادله سرعت است: TIG کند است و مهارت دستی مورد نیاز برای توسعه نیاز به تمرین دارد.
جوشکاری MIG (GMAW) مناسب مقاطع سنگین تر و حجم تولید بالاتر. سیم به طور مداوم تغذیه می شود، که نرخ رسوب را به طور قابل توجهی در مقایسه با TIG افزایش می دهد. در ضد زنگ، تکنیک فشار استاندارد است - نگه داشتن تفنگ در 90 درجه با زاویه حرکت 5 تا 15 درجه - که پوشش گاز بهتری را روی گودال حفظ می کند. انتخاب گاز محافظ پیچیده تر از فولاد کربنی است: CO2 خالص به ضد زنگ آسیب می رساند و آرگون خالص قوس سرد و کندی ایجاد می کند. متداول ترین گازهای کار عبارتند از مخلوط سه گانه 90٪ هلیوم / 7.5٪ آرگون / 2.5٪ CO2 برای انتقال اتصال کوتاه، یا یک مخلوط 98٪ آرگون / 2٪ اکسیژن برای انتقال قوس اسپری. اشتباه گرفتن مخلوط گاز یکی از شایع ترین دلایل نتایج ضعیف MIG ضد زنگ است.
جوشکاری چوبی (SMAW) از نظر آمادهسازی سطح، بخشندهترین سه مورد است و برای کارهای صحرایی یا بخشهای ضخیمتر که تجهیزات TIG یا MIG غیرعملی هستند، قابل استفاده است. الکترودها (E308، E316 یا E309 برای اتصالات فلزی غیرمشابه) حاوی شار هستند که محافظ خود را ایجاد می کند و نیاز به گاز خارجی را از بین می برد. گرمای ورودی بالاتر و کمتر از TIG قابل کنترل است، که باعث می شود تاب برداشتن در بخش های نازک یک خطر واقعی باشد. برای تعمیرات سازه ای و ساخت سنگین، چوب یک گزینه کاربردی و موثر است.
| فرآیند | بهترین محدوده ضخامت | گاز محافظ | کنترل حرارت | سطح مهارت |
|---|---|---|---|---|
| TIG (GTAW) | نازک تا متوسط (<3 میلی متر ایده آل) | 100% آرگون | عالی (پدال پا / پالس) | بالا |
| MIG (GMAW) | متوسط تا ضخیم (3 میلی متر) | سه مخلوط یا مخلوط Ar/O2 | خوب (سرعت سیم / ولتاژ) | متوسط |
| چوب (SMAW) | قطعات ضخیم / تعمیر میدانی | هیچکدام (شاردار) | محدود | متوسط |
آماده سازی سطح و کنترل آلودگی
آماده سازی برای جوشکاری ضد زنگ سخت تر از فولاد کربنی است و قوانین ارزش آن را دارند که غیرقابل مذاکره باشند. اولین مورد، جداسازی ابزار است: مجموعه ای از برس ها، آسیاب ها و گیره ها را فقط برای ضد زنگ نگه دارید. هنگامی که یک برس سیمی یا دیسک ساینده با فولاد کربنی تماس پیدا می کند، آلودگی آهنی را حمل می کند که در تماس به ضد زنگ منتقل می شود و ذرات را در خود جای می دهد که خورده و لایه غیرفعال را تضعیف می کند. ابزارها را برچسب بزنید و جداسازی را به طور مداوم اجرا کنید.
خود سطح باید قبل از جوشکاری از روغن، گریس، رنگ، آثار جوهر و اکسیداسیون تمیز شود. استون یا یک چربیگیر ضد زنگ اختصاصی روی یک پارچه تمیز، آلودگیهای آلی را کنترل میکند. برای اکسیداسیون یا مقیاس آسیاب بر روی لبه های برش خورده، از یک ساینده بدون آهن یا یک دیسک فلپ با درجه بندی ضد زنگ استفاده کنید - هرگز دیسکی که فولاد کربنی را لمس نکرده باشد. روش برش نیز مهم است: برش پلاسما و برش لیزری نسبت به برش اکسی استیلن برای ضد زنگ ترجیح داده می شوند زیرا از آلودگی کربن در لبه برش جلوگیری می کنند. اگر برش اکسی استیلن اجتناب ناپذیر است، لبه باید قبل از جوشکاری آسیاب شود.
اتصال مفصل باید محکم باشد. شکاف ریشه بیش از 1.5 میلی متر خطر سوختگی و نفوذ ناسازگار ریشه را به ویژه در مواد نازک افزایش می دهد. جوش های چسبنده در فواصل 50 میلی متر یا کمتر، اتصال را در موقعیت خود نگه می دارند و اعوجاج را در طول اجرای جوش اصلی کاهش می دهند. الف اتصال برش و سیستم دسته مشعل دارای امتیاز برای کنترل دقیق گاز ابزار مناسبی برای هرگونه برش با سوخت اکسی یا کار پیش گرمایی است که قبل از جوشکاری ضد زنگ انجام می شود و از تحویل شعله ثابت بدون آلوده کردن ناحیه برش اطمینان می دهد.
کنترل حرارت: چالش فنی اصلی
مدیریت حرارت در جوشکاری فولاد ضد زنگ به دو هدف بستگی دارد: دستیابی به همجوشی کامل بدون گرم شدن بیش از حد فلز پایه و توزیع یکنواخت گرما برای جلوگیری از اعوجاج. هر دو به جای تکیه بر ماشین برای جبران نیاز به تکنیک عمدی دارند.
دمای بین پاس متغیر کلیدی کنترل در جوش های چند پاس است. حداکثر دمای بین پاسی برای فولادهای زنگ نزن آستنیتی (درجات 304 و 316 که معمولاً با آن مواجه می شوند) به طور کلی تا 150 درجه سانتی گراد (300 درجه فارنهایت) نگه داشته می شود. بیش از این خطر بارش و حساس شدن کاربید را به دنبال دارد. در TIG، یک تنظیم پالس متوسط گرمای ورودی را بدون کاهش نفوذ کاهش میدهد - جریان پیک به همجوشی میرسد در حالی که جریان پسزمینه به فلز اجازه میدهد تا کمی بین پالسها خنک شود. در MIG، سرعت تغذیه سیم و تنظیمات ولتاژ به یک اثر مشابه دست می یابد. قطر سیم باریک تر نیز جریان مورد نیاز برای یک عمق نفوذ معین را کاهش می دهد.
برای دوره های طولانی تر جوش، جوشکاری پرش (به جای جوش دادن مداوم در یک جهت به طور دوره ای به بخش دیگری از اتصال حرکت می کند) گرما را به طور یکنواخت توزیع می کند و گرادیان حرارتی را که باعث تاب برداشتن می شود کاهش می دهد. جوشکاری بک استپ – جوشکاری کوتاه مدت در جهت مخالف پیشرفت کلی جوش – یکی دیگر از تکنیک های موثر برای مدیریت تجمع گرما در مقاطع محدود است. میله های خنک کننده، صفحات پشتی مسی، و هیت سینک های قرار گرفته در مجاورت ناحیه جوش نیز انرژی اضافی را جذب می کنند و دمای بین گذر را در محدوده نگه می دارند.
فشار دقیق گاز در رگولاتور به اندازه خود تکنیک جوشکاری مهم است. جریان ناکافی گاز محافظ، حوضچه جوش را بدون محافظت می گذارد و باعث اکسیداسیون و تخلخل می شود. جریان بیش از حد تلاطمی ایجاد می کند که هوای اتمسفر را به داخل سپر می کشد. کالیبره شده تنظیم کننده فشار گاز مطابق با فرآیند جوشکاری و الزامات سرعت جریان کنترل پایه برای حفظ پوشش گاز ثابت در سراسر جوش است.
تجهیزات ضروری: مشعل، نکات و ایمنی
مشعل و مواد مصرفی آن محل تلاقی تکنیک و تجهیزات هستند. برای کار با سوخت اکسی در مجاورت ساخت ضد زنگ - درجه های فریتی یا مارتنزیتی پیش گرمایش، تنش زدایی پس از جوش، یا عملیات برش روی قطعه کار قبل از جوشکاری - کیفیت مشعل و نگهداری مستقیماً بر نتیجه تأثیر می گذارد. یک به خوبی نگهداری شده است مشعل حرارتی برای کنترل دقیق شعله در کاربردهای فلزکاری طراحی شده است ورودی گرمای کنترل شده و ثابتی را که ضد زنگ نیاز دارد، بدون جهش یا عواقب معکوس که محل کار را آلوده می کند یا به فلز پایه آسیب می رساند، ارائه می دهد.
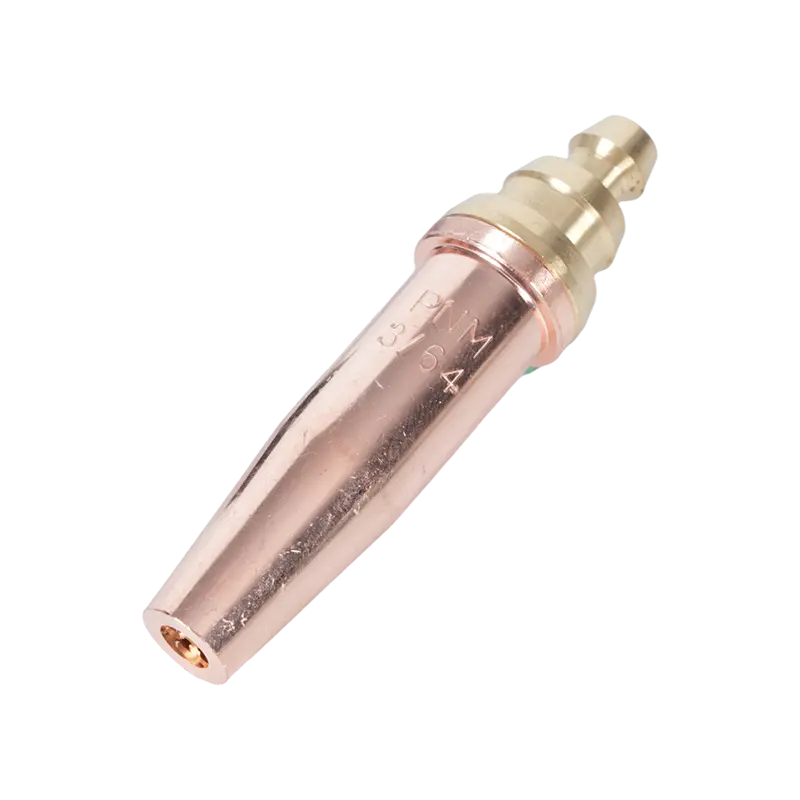
نوک مشعل ویژگی های شعله را تعیین می کند. اندازه صحیح نوک برای ضخامت مواد و نوع گاز هم بر راندمان گرمایش و هم بر کیفیت لبه برش تأثیر می گذارد. نوک مشعل برش و نازل انتخاب شده برای ترکیب گاز و مواد خاص از لبه تمیز و بدون اکسیداسیون اطمینان حاصل کنید که قبل از جوشکاری به حداقل کار مجدد نیاز دارد. استفاده از نوک کم اندازه برای استوک ضخیم باعث برش ناقص می شود. یک نوک بزرگ باعث ایجاد گرمای بیش از حد می شود که مواد اطراف را مخدوش می کند.
فلاش بک - شرایطی که شعله به داخل بدنه مشعل یا شلنگ باز می گردد - یک خطر ایمنی جدی در هر تنظیم سوخت اکسی است و محیط های ساخت ضد زنگ نیز از این قاعده مستثنی نیستند. فلاش بک در اتصالات مشعل و رگولاتور نصب شده است حرکت معکوس شعله را قبل از رسیدن به شیلنگ یا گاز قطع کنید. این دستگاهها جزء ایمنی اجباری در محیطهای جوشکاری حرفهای هستند، نه ارتقاء اختیاری. رهنمودهای نظارتی ارگان ها از جمله انجمن جوشکاری آمریکا، استفاده از آنها را به عنوان روش استاندارد در هر سیستم مشعل سوخت اکسی تقویت می کند. برای یک مرور کلی از انتخاب فرآیند جوشکاری و سازگاری فلز پرکننده برای کاربردهای ضد زنگ، راهنمای کامل جوشکاری NS ARC که گاز محافظ، انتخاب سیم و بهترین روشها برای ضد زنگ را پوشش میدهد. یک نقطه مرجع مفید برای تعیین کننده ها و سازنده ها است.







