

پاسخ کوتاه - و چرا ساده نیست
بله، فولاد ضد زنگ را می توان به فولاد نرم جوش داد. اتصال قابل دستیابی است، زمانی که به درستی اجرا شود، از نظر ساختاری سالم است، و در کارهای ساخت واقعی در صنایع ظاهر می شود - سیستم های اگزوز، تجهیزات پردازش مواد غذایی، تکیه گاه های ساختاری، اتصالات دریایی، و فلزکاری های معماری، همه به طور منظم این دو ماده را با هم ترکیب می کنند. پاسخ کوتاه مورد سوال نیست.
چیزی که پاسخ را پیچیده می کند، هر چیزی است که به دنبال آن است. فولاد ضد زنگ و فولاد نرم از نظر سرعت انبساط حرارتی، هدایت حرارتی، ترکیب شیمیایی و رفتار خوردگی متفاوت هستند. هر یک از این تفاوت ها حالت شکستی را معرفی می کند که یک جوش استاندارد با مواد مشابه با آن مواجه نیست. اتصال را با پرکننده اشتباه جوش دهید و ناحیه تحت تأثیر حرارت شکننده می شود. گرما را به اشتباه مدیریت کنید و تاب خوردگی های ضد زنگ را در حالی که فولاد ملایم در جهت مخالف می کشد. اتصال را بدون آب بندی رها کنید و خوردگی گالوانیکی به طرف فولادی ملایم در عرض چند ماه پس از قرار گرفتن در فضای باز حمله می کند. دریافت درست پاسخ کوتاه مستلزم درک همه این متغیرها قبل از ایجاد قوس است.
چالش متالورژی: گرما، انبساط و رقیق سازی
مشکل اصلی این است که فولاد ضد زنگ و فولاد ملایم به سه روش ترکیبی به گرما متفاوت پاسخ می دهند.
اول، انبساط حرارتی . فولادهای زنگ نزن آستنیتی (گریدهای 304 و 316 که معمولاً در ساخت با آن مواجه می شوند) تقریباً 50٪ بیشتر از فولاد ملایم در هر درجه افزایش دما منبسط می شوند. هنگامی که آنها را به هم جوش می دهید و هر دو طرف به طور ناهموار گرم می شوند، طرف ضد زنگ بیشتر از طرف فولاد ملایم در طول جوش رشد می کند و در هنگام خنک شدن بیشتر منقبض می شود. این حرکت دیفرانسیل باعث ایجاد تنش پسماند در اتصال می شود - تنشی که اگر رسوب جوش به اندازه کافی انعطاف پذیر نباشد تا آن را جذب کند، با سرد شدن مجموعه منجر به ترک خوردن می شود.
دوم، هدایت حرارتی . فولاد ملایم تقریباً سه برابر سریعتر از فولاد ضد زنگ گرما را از ناحیه جوش دور می کند. این به این معنی است که گرما روی قسمت ضد زنگ مفصل متمرکز می شود و باعث می شود که برای مدت طولانی تری داغ بماند در حالی که طرف فولادی ملایم به سرعت خنک می شود. نتیجه توزیع ناهموار گرما، اعوجاج ناهموار و تمایل به گرم شدن بیش از حد قسمت ضد زنگ در صورتی که جوشکار به طور فعال ورودی گرما را مدیریت نکند، است.
سوم، رقیق سازی حوضچه جوش . همانطور که دو فلز پایه در حوضچه جوش ذوب می شوند، ترکیبات شیمیایی آنها مخلوط می شود. اگر شیمی فلز پرکننده برای سازگاری با این رقت انتخاب نشود - جذب کربن از فولاد ملایم و متعادل کردن محتوای کروم نیکل از ضد زنگ - رسوب جوش حاصل میتواند شامل ساختارهای مارتنزیت یا فاز سیگما شکننده باشد که هم استحکام و هم شکلپذیری را به خطر میاندازد. به همین دلیل است که انتخاب پرکننده مهم ترین تصمیم فنی در این نوع اتصال است.
انتخاب فلز پرکننده: ER309L به عنوان انتخاب استاندارد
فلز پرکننده دو ماده پایه ناسازگار شیمیایی را پل می کند. باید طوری فرموله شود که پس از رقیق شدن، رسوب جوشی ایجاد کند که با هر دو طرف اتصال سازگار باشد - نه فقط با طرف ضد زنگ یا طرف فولاد ملایم به طور مستقل.
ER309L پرکننده استاندارد صنعتی برای اتصالات آستنیتی ضد زنگ به فولاد ملایم است. گرید 309L حاوی مقادیر بیشتری کروم (23-25٪) و نیکل (12-14٪) نسبت به پرکننده های استاندارد ضد زنگ است، به ویژه برای رقیق شدن با فولاد کربنی. هنگامی که فولاد ملایم در حوضچه جوش مخلوط میشود و محتوای آلیاژ را کاهش میدهد، شیمی آغازین بالا رسوب 309L جبران میشود و ترکیب جوش نهایی ایجاد میکند که آستنیتی، انعطافپذیر و مقاوم در برابر خوردگی باقی میماند. نام "L" نشاندهنده محتوای کربن کم است - عامل مهمی که خطر حساسیت (بارش کاربید در مرز دانهها) را در ناحیه متاثر از حرارت طرف ضد زنگ کاهش میدهد. برای راهنمایی دقیق انتخاب فلز پرکننده در درجات مختلف ضد زنگ، راهنمای فنی برادران هوبارت در مورد جوشکاری فولاد ضد زنگ با انتخاب فلز پرکننده توصیه شده بر اساس کاربرد توصیه های ویژه ای را ارائه می دهد که الزامات عملکرد مکانیکی و خوردگی را در نظر می گیرد.
ER312 انتخاب ثانویه برای اتصالاتی است که شامل ترکیب ناشناخته فولاد ملایم یا محتوای کربن بالاتر است. گرید 312 حتی محتوای فریت بالاتری نسبت به 309L دارد و در شرایط رقت بالا مقاومت بیشتری در برابر ترک خوردگی داغ دارد. گرانتر و ذخیرهسازی کمتری نسبت به 309 لیتر است، و زمانی که شیمی مواد پایه نامطمئن است به جای اولین انتخاب معمول، آن را به انتخاب صحیح تبدیل میکند.
مواردی که نباید استفاده کنید: پرکننده فولادی ملایم (سیم ER70S-6 یا معادل آن). پرکننده فولادی ملایم در اتصال فولاد ضد زنگ به فولاد ملایم، رسوب جوشی ایجاد می کند که در خط اتصال زنگ می زند. طرف ضد زنگ خوب است. خود جوش خورده می شود. پرکننده استاندارد زنگ نزن (ER308L، پرکننده با همان مواد برای ضد زنگ 304 تا ضد زنگ 304) نیز نامناسب است - فاقد محتوای آلیاژ بالایی است که برای زنده ماندن از رقیق شدن با فولاد کربنی لازم است و می تواند جوشی با مقاومت خوردگی ناکافی در طرف ضد زنگ ایجاد کند.
فرآیندهای جوشکاری: گزینه های TIG، MIG و اکسی استیلن
معمولاً از سه فرآیند برای اتصالات فولادی ضد زنگ به فولاد ملایم استفاده می شود که هر کدام دارای مشخصات مزیت مشخصی هستند.
TIG (GTAW) فرآیند ارجح برای کارهای دقیق، مواد با مقطع نازک (زیر 3 میلی متر) و کاربردهایی است که ظاهر جوش اهمیت دارد - تجهیزات خدمات مواد غذایی، پانل های معماری، و اتصالات ساختاری قابل مشاهده. TIG بیشترین کنترل را روی گرمای ورودی، اندازه حوضچه و میزان افزودن پرکننده به اپراتور می دهد. گاز محافظ آرگون (آرگون 100% برای کار ضد زنگ) یک جوش تمیز با حداقل پاشش و بدون سرباره ایجاد می کند. مبادله سرعت و مهارت مورد نیاز است: TIG به کنترل همزمان آمپراژ، زاویه مشعل، سرعت حرکت و افزودن پرکننده نیاز دارد، که آن را برای محیطهای پرتولید و اپراتورهایی که در این فرآیند مهارت ندارند، نامناسب میسازد.
MIG (GMAW) با سیم ER309L انتخاب تولیدی برای کارهای ساختاری و ساخت سنگین است. MIG سریعتر از TIG است، یادگیری آن آسانتر است و میتواند بخشهای مواد ضخیمتر را بهطور موثر اداره کند. گاز محافظ برای کارهای MIG از فولاد ضد زنگ تا فولاد ملایم معمولاً یک مخلوط با آرگون بالا (98٪ Ar / 2٪ CO2 یا ترکیبی از آرگون، هلیوم و CO2) است. گازهای محافظ استاندارد فولاد ملایم با محتوای CO2 بالا، طرف ضد زنگ را اکسید کرده و مقاومت در برابر خوردگی را در ناحیه جوش کاهش می دهد.
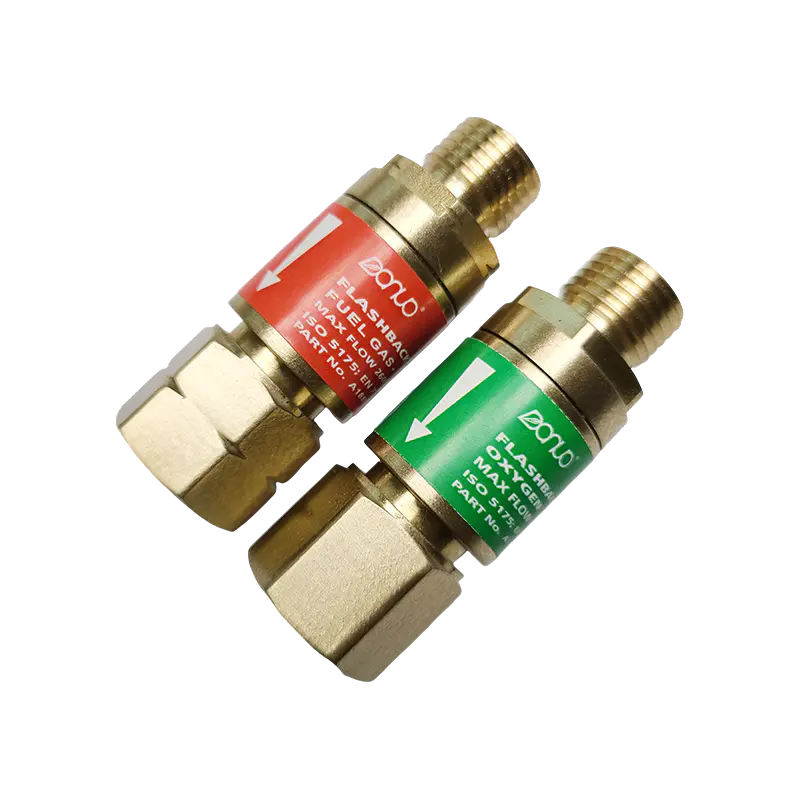
جوش اکسی استیلن برای کارهای ورقه نازک و بخش های کوچک که تجهیزات TIG در دسترس نیست قابل استفاده است. این فرآیند نیاز به مدیریت دقیق گرما دارد زیرا شعله باز حرارت را با دقت کمتری نسبت به قوس الکتریکی ارائه میکند و گرم شدن بیش از حد قسمت ضد زنگ را آسانتر میکند. شعله خنثی - نسبت اکسیژن به استیلن تقریباً 1: 1 - الزامی است. یک شعله اکسید کننده به لایه اکسید کروم روی ضد زنگ حمله می کند و تخلخل ایجاد می کند. الف مشعل جوشکاری و گرمایش اکسی استیلن کوچک برای کار دقیق کنترل شعله خوب مورد نیاز برای اتصالات نازک فلزی غیر مشابه را به اپراتور می دهد، در حالی که مشعل جوشکاری و گرمایش گاز قابل حمل برای استفاده در محل این قابلیت را به تعمیر میدانی و ساخت سایت در جایی که تجهیزات قوس الکتریکی در دسترس نیست گسترش می دهد. برای خود نکات جوشکاری، نوک مشعل جوشکاری اکسی استیلن سنگین رسیدگی به کارهای بخش سنگین تر، در حالی که نوک مشعل جوشکاری اکسی استیلن سبک وزن مناسب برای کاربردهای ورق فلزی با گیج نازکتر که در آن کنترل حرارت در اولویت است.
| فرآیند | بهترین برای | پرکننده | سطح مهارت | کنترل حرارت |
|---|---|---|---|---|
| TIG (GTAW) | ورق نازک، دقیق، مفاصل قابل مشاهده | میله ER309L | پیشرفته | عالی |
| MIG (GMAW) | سازه، ساخت سنگین، تولید | سیم ER309L | متوسط | خوب |
| اکسی استیلن | ورق نازک، تعمیر میدانی، سایت های بدون برق | میله 309 لیتری | متوسط | متوسط |
کنترل حرارت و مدیریت اعوجاج
مدیریت حرارت در جوشکاری فولاد زنگ نزن به فولاد ملایم نسبت به جوشکاری مواد مشابه سخت تر است زیرا دو طرف به گرما با سرعت های متفاوتی پاسخ می دهند. هدف این است که گرمای کافی برای دستیابی به همجوشی بدون اجازه دادن به طرف ضد زنگ در دمای بالا به اندازه کافی برای ایجاد حساسیت یا اعوجاج بیش از حد باقی بماند.
چندین تکنیک مستقیماً به این موضوع می پردازند. جوشکاری بک استپ - اجرای قطعات جوش کوتاه در جهت مخالف مسیر کلی - باعث توزیع یکنواخت گرما در طول اتصال نسبت به جوش مستقیم رو به جلو می شود و غلظت گرما را کاهش می دهد که باعث تاب برداشتن ضد زنگ می شود. گرمایش متناوب ، به ویژه برای کار با اکسی استیلن، به معنای اعمال گرما، مکث برای اجازه دادن به قسمت ضد زنگ مقداری از دمای خود را کاهش داده و سپس از سرگیری مجدد استفاده می کند. این از انباشته شدن گرمای ضد زنگ فراتر از آستانه اعوجاج خود جلوگیری می کند.
بستن و ثابت کردن برای مفاصل طولانی تر اختیاری نیست. از آنجایی که قسمت ضد زنگ بیشتر منبسط می شود و کندتر سرد می شود، یک اتصال ثابت نشده با پیشرفت جوش کشیده می شود و می پیچد. چسباندن در فواصل منظم قبل از اجرای مهره های کامل، و محکم کردن مجموعه روی یک صفحه ثابت یا پشت محکم، اتصال را از طریق چرخه حرارتی در یک راستا نگه می دارد. از برس های سیمی مخصوص ضد زنگ در طرف ضد زنگ و برس های اختصاصی فولاد ملایم در طرف دیگر استفاده کنید—آلودگی متقاطع ذرات فولاد کربنی به سطح ضد زنگ باعث ایجاد لکه های زنگ زده می شود که در طول زمان به گودال های خوردگی تبدیل می شوند.
هنگام اجرای چندین پاس جوش، اجازه دهید اتصال بین پاس ها خنک شود. انباشته شدن پاس گرم در پاس داغ در اتصال فولاد ضد زنگ به فولاد ملایم، ورودی گرما را ترکیب می کند و خطر ایجاد حساسیت بر روی دانه های ضد زنگ و رشد بیش از حد دانه در ناحیه متاثر از حرارت فولاد ملایم را ایجاد می کند. را برقگیر استیلن برای ایمنی جوش باید در ورودی مشعل در هر تنظیم اکسی استیلن که برای عملیات جوشکاری طولانی استفاده می شود نصب شود، جایی که چرخه های گرمایش مکرر می تواند نوسانات فشار ایجاد کند که باعث ایجاد رویدادهای فلاش بک می شود.
درمان پس از جوش: محافظت طولانی مدت از مفصل
یک جوش ساختاری سالم از فولاد ضد زنگ به فولاد ملایم تنها نیمی از کار است. اگر این اتصال درمان نشود، مدتها قبل از شکست مکانیکی، در اثر خوردگی از بین میرود – زیرا دو فلز در تماس الکتریکی با رطوبت موجود، یک سلول گالوانیکی ایجاد میکنند که زنگزدگی را در سمت فولاد ملایم تسریع میکند.
خوردگی گالوانیکی به این دلیل است که فولاد ضد زنگ از نظر الکتروشیمیایی نجیب تر از فولاد نرم است. در حضور یک الکترولیت (رطوبت، رطوبت، آب نمک)، فولاد ملایم به عنوان آند قربانی عمل میکند و سریعتر از حالت انزوا خورده میشود. هر چه محیط تهاجمی تر باشد، این فرآیند سریعتر اجرا می شود. برای کاربردهای خشک داخلی، اثرات گالوانیکی حداقل است. برای محیط های بیرونی، دریایی یا محیط های با رطوبت بالا، مفصل نیاز به محافظت فعال دارد.
در سمت ضد زنگ، منفعل شدن -تصفیه با اسید نیتریک یا سیتریک در ASTM A967- لایه اکسید کروم را که در اثر گرمای جوشکاری مختل شده است، بازسازی می کند و سطح ضد زنگ را به سطح مقاومت در برابر خوردگی طراحی شده باز می گرداند. این مرحله یک روش استاندارد در خدمات مواد غذایی، دارویی و ساخت ضد زنگ دریایی است و نباید در هر جایی که سطح ضد زنگ در معرض عوامل خورنده قرار میگیرد، از آن گذشت.
در سمت فولاد ملایم، آب بندی و پوشش دفاع اولیه هستند رنگ، پرایمر اپوکسی یا پرایمر غنی از روی که روی قسمت فولادی ملایم اعمال می شود، مسیر رطوبت را که باعث خوردگی گالوانیکی می شود، قطع می کند. برای غوطه وری یا کاربردهای دریایی، یک آند قربانی روی متصل به طرف فولادی ملایم با خوردگی ترجیحاً در جای فولاد، حفاظت الکتروشیمیایی را فراهم می کند. آب بندی انگشت جوش با یک درزگیر مناسب از نفوذ رطوبت در خود خط اتصال جلوگیری می کند - اغلب آسیب پذیرترین نقطه ای است که در آن خوردگی شکاف می تواند شروع شود حتی زمانی که سطوح اطراف پوشش داده شده باشند.
اتصال فولاد ضدزنگ به فولاد ملایم با استفاده از فلز پرکننده مناسب، ورودی حرارت کنترل شده و عملیات مناسب پس از جوشکاری، با عمر مفید سازه اطراف مطابقت دارد. نادیده گرفتن هر یک از این مراحل عمر را به میزان قابل توجهی کوتاه می کند – به همین دلیل است که پاسخ کوتاه ("بله، می توانید") تنها زمانی مفید است که فرآیند کامل پشت آن باشد.







