

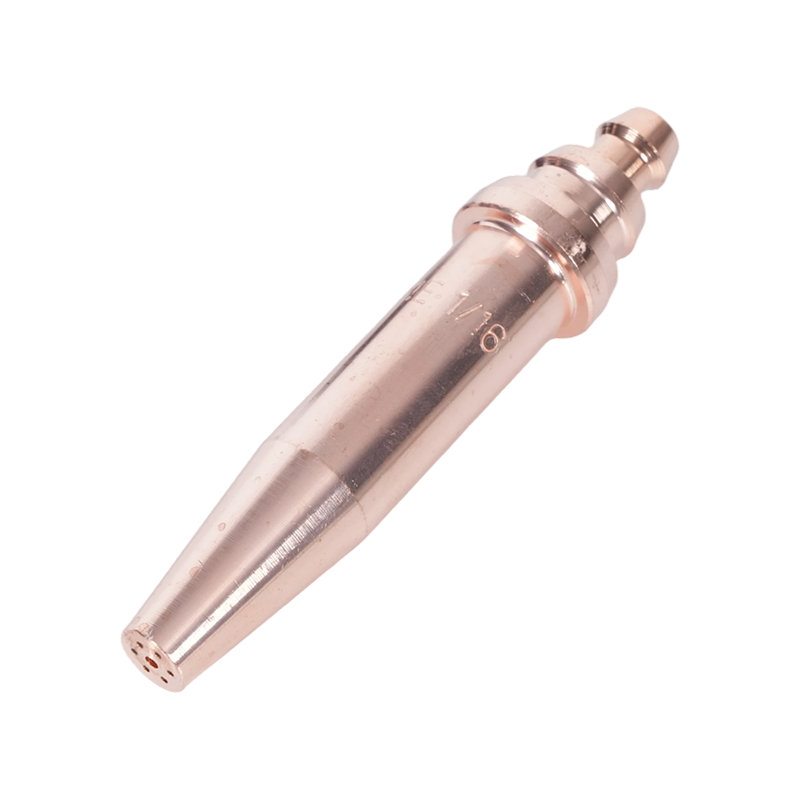
آنچه نکات اکسی استیلن را از سایر نکات سوخت جدا می کند
همه سرهای مشعل برش قابل تعویض نیستند و تمایز با گاز سوخت شروع می شود. نوکهای اکسیژن-استیلن حول ویژگیهای احتراق منحصربهفرد استیلن طراحی شدهاند: این گاز داغتر از هر گاز سوختی موجود تجاری دیگر میسوزد و به دمای شعله تقریباً 3500 درجه سانتیگراد (6332 درجه فارنهایت) در مخروط داخلی میرسد. این خروجی گرمایی به استیلن اجازه میدهد تا فلز را تا نقطه اشتعال برای برش اکسیژن سریعتر از پروپان، گاز طبیعی یا پروپیلن گرم کند - به همین دلیل است که اکسی استیلن علیرغم رقابت از سیستمهای سوخت جایگزین، انتخاب غالب برای برش ساختاری فولاد و ساخت فلز دقیق باقی میماند.
طراحی نوک این موضوع را منعکس میکند: نوک استیلن معمولاً از یک جت برش تک روزنه استفاده میکند که توسط چندین پورت پیش گرم احاطه شده است که همه در یک بدنه مسی یکپارچه شدهاند. درگاه های پیش گرمایش و کانال اکسیژن برش به طور خاص برای سرعت سوختن و منحنی فشار استیلن کالیبره شده اند. استفاده از نوک استیلن با سوخت کندتر مانند پروپان باعث ایجاد شعله نامتعادل، تجمع کربن و عملکرد برش غیرقابل پیش بینی می شود. برعکس، یک نوک پروپان روی استیلن نمیتواند شدت گرمای پیشگرم سوخت را ارائه دهد. تطبیق نوک با سوخت اختیاری نیست. برای بررسی شده طیف کاملی از نکات مشعل برش استیلن با پوشش پروفیل های استاندارد، سنگین و تخصصی، انتخاب باید همیشه با سری تولید کننده دسته مشعل شما تهیه شود تا از یک صندلی ضد گاز و سازگاری با فشار نامی اطمینان حاصل شود.
یک عامل اضافی منحصر به فرد برای استیلن: قانون 1/7. سیلندرهای استیلن هرگز نباید با سرعتی بیش از یک هفتم کل محتویات سیلندر در ساعت کشیده شوند. نکات جریان بالا در کارهای برشکاری بزرگ می تواند نرخ برداشت را از این آستانه عبور دهد و باعث ورود استون (تثبیت کننده) به جریان گاز شود که یک خطر جدی ایمنی و تجهیزات است. بنابراین انتخاب اندازه نوک نیز یک تصمیم مدیریت سیلندر در کار با خروجی بالا است.
طراحی نوک یک تکه در مقابل دو تکه: به کدام یک نیاز دارید
در میان تامین کنندگان جوشکاری صنعتی قدم بزنید و دو ساختار نوک متمایز را در قفسه پیدا خواهید کرد. درک اینکه چه چیزی آنها را از هم جدا می کند تعیین می کند که کدام یک به مشعل شما تعلق دارد.
A نوک یک تکه از یک بیلت مسی ماشینکاری می شود. کانال اکسیژن برش از مرکز عبور می کند. درگاه های پیش گرمایش اطراف آن را احاطه کرده اند و همه در یک بدنه ریخته می شوند. این ساختار به نوک تلرانسهای ابعادی محکمی میدهد - گذرگاههای گاز از لحظه تولید دقیق و ثابت هستند. نوک یک تکه استاندارد کار با اکسی استیلن است زیرا دمای شعله بالا و فشار نسبتاً بالا استیلن به خوبی با هدایت حرارتی مس جامد مطابقت دارد. نوک به طور موثر گرما را از بین می برد، در برابر واکنش معکوس مقاومت می کند، و زمانی که به درستی نگهداری می شود، کالیبراسیون خود را در بسیاری از ساعات کاری حفظ می کند.
A نوک دو تکه از یک پوسته مسی بیرونی و یک عضو داخلی جداگانه تشکیل شده است که یک سری شیارهای شعله پیش گرم بین دو جزء ایجاد می کند. این طرح به طور خاص برای سوختهای کندتر-پروپان، گاز طبیعی، پروپیلن و MAPP- که به مسیر شعله پیش گرمایش طولانیتر و زمان اختلاط بیشتر قبل از خروج گاز از صفحه نوک آن نیاز دارند، توسعه داده شد. طراحی شیاردار سطح تماس بین گاز و اکسیژن از پیش مخلوط شده را افزایش می دهد و با گسترش منطقه احتراق، دمای شعله کمتر این سوخت ها را جبران می کند. نوک های دو تکه روی استیلن باعث ایجاد واکنش معکوس می شود زیرا سوخت قبل از اختلاط می سوزد. نکات یک تکه روی پروپان شعله هندسه اختلاط مورد نیاز را از بین می برد.
قانون عملی: اگر راه اندازی شما استیلن می سوزاند، از نکات یک تکه استفاده کنید. اگر پروپان، گاز طبیعی یا پروپیلن را از طریق سیستم سوخت اکسی استفاده می کنید، از نوک های دو تکه طراحی شده برای آن سوخت استفاده کنید. هرگز تصور نکنید که نوک ها با انواع سوخت سازگار هستند، حتی اگر به نظر می رسد که نخ و صندلی با بدنه مشعل مطابقت دارند.
اندازه نوک و روزنه: مطابق با ضخامت فلز
اندازه نوک برای برش اکسی استیلن توسط یک متغیر اصلی کنترل می شود: ضخامت فلز در حال برش. عدد اندازه - از 000 در کوچکترین تا 8 در بزرگترین سیستم های سازنده - مربوط به قطر دهانه اکسیژن برش در مرکز نوک است. این سوراخی است که جت اکسیژن پرفشار را که در واقع برش را انجام می دهد، تحویل می دهد. پورت های پیش گرمای اطراف آن فقط فولاد را به دمای اشتعال می رساند. اندازه نوک همیشه بر اساس قطر دهانه اکسیژن برش انتخاب می شود، نه اندازه سوراخ پیش گرم.
| اندازه نکته | ضخامت فلز | برش O2 (PSI) | استیلن (PSI) | سرعت سفر (IPM) |
|---|---|---|---|---|
| 000 | تا 1/8 اینچ | 20-25 | 3-5 | 28-32 |
| 00 | 1/4 اینچ | 20-25 | 3-5 | 27-30 |
| 0 | 3/8 "–1/2" | 20-35 | 3-5 | 20-28 |
| 1 | 3/4" | 30-35 | 3-5 | 17-21 |
| 2 | 1 "–1-1/2" | 35-45 | 3-7 | 13-19 |
| 3 | 2 "–2-1/2" | 40-50 | 4-10 | 10-15 |
| 4 | 3" | 40-50 | 5-10 | 9-12 |
| 5 | 4 "–12" | 45-80 | 5-15 | متفاوت است |
یک نقطه بحرانی که اپراتورها اغلب نادیده می گیرند: اندازه نوک در بین تولید کنندگان استاندارد نیست . نوک سایز 2 از یک برند ممکن است قطر دهانه متفاوتی نسبت به سایز 2 از برند دیگر داشته باشد. همیشه به جای فرض هم ارزی عددی بین برندها، به نمودار نوک سازنده مشعل خود ارجاع دهید. برای کاربردهای سازهای سنگین که نیازمند برشهای مداوم با خروجی بالا هستند، نوک مشعل استیلن دستی سنگین برای برش های سخت با هندسه روزنه و درجه مس برای حفظ جریان اکسیژن با فشار بالا بدون فرسایش زودرس کانال برش طراحی شده است.
یک خطا در اندازه گیری که باید اجتناب شود: انتخاب یک نوک بزرگ برای "دریافت گرمای بیشتر". نوک بیش از حد بزرگ برای ماده در حال برش، پیش گرمای بیش از حد لازم را ارائه می دهد، لبه های کرف را اکسید می کند، مصرف سوخت را افزایش می دهد، و خطر عواقب معکوس را در زمانی که سرعت کاهش یافته گاز به زیر سرعت انتشار شعله می رسد، افزایش می دهد. اندازه مناسب نوک به مواد کارآمدتر است و پوسته تمیزتر و باریک تری ایجاد می کند.
برش، کندن و گرم کردن: سه نوع نکته توضیح داده شده است
نوع نوک - جدا از اندازه نوک - مشخص می کند که مشعل واقعاً با فلز چه می کند. سیستمهای اکسی استیلن از سه پیکربندی نوک مجزا از لحاظ عملکردی استفاده میکنند و اشتباه گرفتن آنها نتایج ضعیف و خطرات ایمنی بالقوه را ایجاد میکند.
نکات برش پیکربندی استاندارد عبارتند از: یک جت اکسیژن برش مرکزی که توسط چهار تا شش پورت پیش گرم احاطه شده است که به طور متقارن در اطراف آن چیده شده اند. شعله پیش گرم، سطح فولاد را به دمای کیلینگ خود می رساند (تقریباً 870 درجه سانتیگراد / 1600 درجه فارنهایت برای فولاد ملایم)، در این مرحله باز کردن اهرم اکسیژن برش، جریان پرفشاری را هدایت می کند که اکسید می شود و فلز مذاب را از طریق قفسه به سمت پایین خارج می کند. این نوک ها برای برش های تمیز و صاف در فولادهای ملایم و فولادهای کم آلیاژ طراحی شده اند. آنها برای فولاد ضد زنگ، آلومینیوم یا چدن با استفاده از فرآیند برش استاندارد اکسی سوخت مناسب نیستند - این مواد نیاز به فرآیندهای جایگزین دارند.
نکات کاذب از یک هندسه دهانه اساساً متفاوت استفاده کنید. به جای یک جت برش دایره ای باریک، نوک برش یک جریان اکسیژن عریض، بادبزن شکل یا کشیده تولید می کند که برای حذف مواد از سطح به جای بریدن از آن طراحی شده است. این یک شیار U شکل در فلز پایه ایجاد می کند که برای از بین بردن عیوب جوش، آماده سازی اتصالات برای جوش مجدد، و خراش دادن لبه های صفحه مفید است. را نکات اکسی استیلن برای حذف مواد با هندسه دراز پورت مورد نیاز برای حفظ یک گوج پایدار و قابل کنترل در سرعت حرکت اپراتور ساخته شده اند. استفاده از نوک برش برای گود زدن، شیار ناهموار و ناهمواری ایجاد می کند و به سرعت به صورت نوک آسیب می رساند.
نکات گرمایشی کانال اکسیژن برش را به طور کامل حذف کنید. آنها فقط یک شعله پیش گرم با حجم بالا ارائه می دهند - بدون جت برش - و آنها را به ابزاری مناسب برای کاهش تنش، خم شدن، صاف کردن، لحیم کاری و پیش گرم کردن جوش های ضخیم قبل از جوش قوس الکتریکی تبدیل می کند. را نکات گرمایش مشعل اکسی استیلن و پروپان در پیکربندیهای چند پورت برای مطابقت با پخش حرارت مورد نیاز برای کاربردهای گرمایش مختلف در دسترس هستند - از گرمایش متمرکز باریک برای عملیات خمشی تا گرمایش با ناحیه وسیع برای کاهش تنش در ساختهای بزرگ.
تنظیمات فشار بر اساس اندازه نوک
تنظیم فشار گاز به درستی به اندازه انتخاب نوک مناسب مهم است—تنظیم فشار کم باعث برش ضعیف و اکسید کننده می شود. تنظیم بیش از حد گاز را هدر می دهد، قفسه را گشاد می کند و می تواند باعث تلاطم در جریان برش شود که سطح برش را زبر می کند.
چارچوب کلی: مقیاس فشار اکسیژن با اندازه نوک و ضخامت مواد، در حالی که فشار استیلن بدون توجه به اندازه نوک در محدوده باریکی باقی میماند. فشار استیلن هرگز نباید از 15 PSI در رگولاتور تجاوز کند - بالاتر از این آستانه، گاز ناپایدار می شود و خطر انفجار به طور قابل توجهی افزایش می یابد. اکثر کارهای برش تولیدی استیلن را بین 3 تا 10 PSI بسته به اندازه نوک اجرا می کنند و اندازه نوک بزرگتر به سمت انتهای بالایی است.
اکسیژن در محدوده بسیار وسیع تری عمل می کند. نوک های مواد نازک (000-0) معمولاً اکسیژن برش 20-35 PSI را اجرا می کنند. راهنمایی های میان رده (1-2) معمولاً از 30-45 PSI استفاده می کنند. نوک های با قطر بزرگ برای کار با صفحه (3-5) ممکن است به 40-60 PSI یا بیشتر نیاز داشته باشند. اکسیژن پیش گرم - جایی که طراحی مشعل منابع اکسیژن پیش گرم و برش را جدا می کند - کمتر از اکسیژن برش تنظیم می شود، معمولاً 3 تا 17 PSI بسته به اندازه نوک. برای مرجع فشار معتبر که بر اساس اندازه نوک، قطر روزنه و سرعت برش تجزیه می شود، نمودار نوک مشعل برش هریس که انتخاب اندازه نوک، تنظیمات فشار و مرجع کیفیت برش را پوشش می دهد دادههای درجه تولیدکننده را ارائه میدهد که در اکثر سریهای نوک استاندارد قابل اجرا است.
همیشه فشار را با دریچه های مشعل باز و جریان گاز تنظیم کنید - نه با دریچه های بسته. خوانش فشار استاتیک برای تنظیم فشار کاری بی معنی است. فشار تحویل رگولاتور تحت جریان کاهش می یابد و این فشار کاری است که کیفیت شعله را در نوک تعیین می کند.
نکته تعمیر و نگهداری، تمیز کردن، و زمان تعویض
نوک آلوده یا آسیب دیده شایع ترین علت کیفیت پایین برش است که اپراتورها به اشتباه آن را به فشار گاز یا تکنیک نسبت می دهند. نگهداری نکات ساده است اما به ابزار مناسب و تمرین مداوم نیاز دارد.
تجمع کربن در پورت های پیش گرما شایع ترین مشکل است. پاشش حاصل از فرآیند برش، همراه با تنظیمات شعله کمی غنی از سوخت، کربن را در داخل پورت ها و روی نوک آن رسوب می کند. این امر جریان گاز را محدود می کند، الگوی شعله پیش گرمایش را مخدوش می کند و باعث می شود شعله به طور غیرقابل پیش بینی بلند یا خاموش شود. پورت های پیش گرم را با یک پاک کننده نوک به اندازه قطر درگاه تمیز کنید - نه با مته که مس را جدا می کند و دهانه را بزرگ می کند. کانال اکسیژن برش را باید با یک سیم صاف که بدون فشار در آن جا می شود تمیز کرد. هر گونه بزرگ شدن دهانه برش ویژگی های جریان را تغییر می دهد که نوک برای آن کالیبره شده است.
حالت نوک صورت به همان اندازه اهمیت دارد سطح نشیمن نوک - جایی که با سر مشعل برخورد می کند - باید تمیز و آسیب ندیده باشد تا درزگیر ضد گاز باشد. نوک صندلی که نشت می کند باعث رفتار نامنظم شعله می شود و خطر آتش سوزی است. اگر صفحه نوک فرسایش، حفره شدن، یا آسیب سوختگی ناشی از یک رویداد فلاش بک را نشان می دهد، نوک باید جایگزین شود تا دوباره سنگ زنی شود. سنگ زنی مجدد هندسه پورت پیش گرمایش را تغییر می دهد و برای برشکاری دقیق توصیه نمی شود.
فلاش بک - جایی که شعله به سمت عقب به داخل بدنه مشعل حرکت می کند - جدی ترین رویداد ایمنی مربوط به نوک است. صدای خش خش یا جیغ، شعله قابل مشاهده در سر مشعل و گرم شدن بیش از حد دسته تولید می کند. اگر فلاش بک رخ داد، هر دو سوپاپ مشعل را فورا ببندید، سپس دریچه های سیلندر را ببندید. نوک، بدنه مشعل و شیلنگ ها را قبل از روشن کردن مجدد بررسی کنید. یک به درستی نصب شده است برقگیر فلاش بک اکسی استیلن برای محافظت از مشعل نصب شده در ورودی مشعل شامل و قبل از رسیدن به شیلنگ ها یا سیلندرها یک فلاش بک را خاموش می کند - یک جزء ایمنی ضروری در هر تنظیم اکسی استیلن که نزدیک به محدودیت های طراحی آن کار می کند.







