


قبل از اینکه مشعل قطع شده را روشن کنید، تصمیمی که بیشتر از همه مهم است رنگ دسته یا اندازه نوک آن نیست. این موضوع این است که آیا مشعل با منبع گاز، بار برش و تنظیمات ایمنی مطابقت دارد یا خیر. یک مشعل خوش ساخت با نازل مناسب و حفاظت از فلاش بک مناسب باعث تمیزتر شدن، ماندگاری طولانیتر و ایمنتر نگه داشتن خدمه شما نسبت به یک واحد عمومی میشود که به سادگی در دست گرفتن سریع است. به همین دلیل است که سازندگان با تجربه به جای تکیه بر یک ابزار همه کاره، مشعل خاصی را برای یک کار خاص انتخاب می کنند.
مشعل قطع شده چیست و چگونه کار می کند
مشعل قطع، که معمولاً مشعل برش دستی نامیده می شود، یک ابزار سوخت اکسیژن است که از اکسیژن و گاز سوخت برای جدا کردن فلز استفاده می کند. اپراتور فولاد را با شعله از قبل گرم می کند، سپس اهرم اکسیژن برش را می کشد تا یک جریان اکسیژن با فشار بالا ایجاد کند که اکسید مذاب را از بین می برد. نتیجه یک کرف تمیز است که به طور کامل از صفحه عبور می کند.
بدنه مشعل خود تنها بخشی از سیستم است. شما همچنین دارای ضمیمه برش یا دسته یکپارچه، نوک یا نازل برش، دریچه های اکسیژن و سوخت و فلاش بک است که از شیلنگ ها و تنظیم کننده ها محافظت می کند. هر جزء دارای یک محدوده تحمل است و قطعات نامتناسب می تواند منجر به ناپایداری شعله، بریدگی ضعیف یا فلاش بک های خطرناک شود.
از منظر تولید، مطمئن ترین مشعل های قطع سه ویژگی مشترک دارند: بدنه های برنجی یا آلومینیومی ساخته شده که در برابر اعوجاج مقاوم هستند، گذرگاه های گاز با ماشینکاری دقیق که جریان ثابتی را ارائه می دهند، و نوک های برش با کیفیت بالا که برای فشار اکسیژن و سوختی که واقعاً استفاده می کنید اندازه می شوند.
ملاحظات کلیدی قبل از خرید مشعل قطع شده
با کلاس وظیفه شروع کنید. مشعلهای سنگین، صفحه ضخیمتر و برش مداوم طولانیتری را انجام میدهند، در حالی که مدلهای متوسط و سبک برای فلز نازک و کارهای گاه به گاه راحتتر کار میکنند. اگر یک مشعل سبک برای فولاد سازه ای سنگین انتخاب کنید، زمان بیشتری را صرف پیش گرم کردن خواهید کرد و خطر داغ شدن بیش از حد دسته را خواهید داشت. اگر یک مشعل سنگین برای ورق فلزی انتخاب کنید، نوک بزرگتر ناکارآمد خواهد بود و کنترل آن سخت خواهد بود.
| کلاس وظیفه | وزن دسته | محدوده برش معمولی | سازگاری با گاز | مواد دسته |
|---|---|---|---|---|
| وظیفه سنگین | 500 تا 900 گرم | فولاد 10 تا 150 میلی متر | اکسی استیلن یا اکسی پروپان | برنج یا آلومینیوم |
| وظیفه متوسط | 300 تا 500 گرم | فولاد 3 تا 50 میلی متر | اکسی استیلن یا پروپان | برنج |
| وظیفه سبک | 150 تا 300 گرم | فولاد 1 تا 10 میلی متر | استیلن | برنج |
برای برش صفحه سنگین پایدار، یک دسته برنجی آهنگری با یک اهرم برش بزرگ، چسبندگی و مقاومت حرارتی مورد نیاز را به شما می دهد. مشعل برش اکسیژن استیلن دستی سنگین B400 برای این نوع کار ساخته شده است. طراحی آن مسیرهای اکسیژن و سوخت را متعادل نگه می دارد، بنابراین شعله ای پایدار حتی زمانی که اکسیژن برش را برای ضربات طولانی فشار می دهید، به دست می آورید.
 مشعل برش استیلن اکسیژن دستی سنگین B400 این مشعل برنجی آهنگری با طراحی دو لوله، شعله ای پایدار برای برش صفحه سنگین ارائه می دهد و تا عمق برش 300 میلی متر را پشتیبانی می کند. هر دو نازل استیلن و پروپان را می پذیرد و برای کارهای صنعتی طولانی مناسب است. مشاهده محصول →
همچنین باید در مورد استانداردهای کانکتور فکر کنید. سبک های آمریکایی، استرالیایی، بریتانیایی و ژاپنی همگی از اتصالات و استانداردهای نخ متفاوتی استفاده می کنند. خرید مشعل مطابق با شیلنگ ها و رگولاتورهای موجود شما ضروری است. عدم تطابق در رشته های ورودی یک ناراحتی جزئی نیست. می تواند باعث نشت گاز شود که کل مغازه شما را در معرض خطر قرار می دهد.
انتخاب بین اکسی استیلن و اکسی پروپان
استیلن داغ ترین شعله را می دهد، معمولاً در حدود 3100 درجه سانتیگراد، که آن را برای پیش گرم کردن سریع و برش فولاد ضخیم و کثیف ایده آل می کند. پروپان کمی خنکتر میسوزد، در حدود 2800 درجه سانتیگراد، اما پایدارتر، ارزانتر و ایمنتر برای ذخیرهسازی فلهای است. تفاوت عملی این است که پروپان به هندسه نوک برش متفاوت و زمان پیش گرم کردن کمی طولانیتر نیاز دارد، اما اغلب لبههای برش صافتری روی فولاد کربنی ایجاد میکند.
اگر مغازه شما در حال حاضر پروپان انبوه دارد، باید از یک مشعل اکسیژن-پروپان استفاده کنید. اگر به حداکثر شدت پیش گرم نیاز دارید و عملکرد شما حول سیلندرهای استیلن است، مدل اکسی استیلن را انتخاب کنید. آنها را با هم قاطی نکنید. گاز سوخت و نوک برش باید مطابقت داشته باشند، در غیر این صورت شعله ناپایدار و کیفیت برش غیرقابل استفاده خواهید داشت.
برای عملیات اکسی پروپان، مشعل برش اکسیژن-پروپان دستی سنگین B500 یک همراه محکم برای سیستم پروپان حجیم است. از یک محفظه اختلاط داخلی با طراحی خاص استفاده می کند که فشار گاز سوخت پایین تر و ویژگی های سوختگی مختلف پروپان را کنترل می کند.
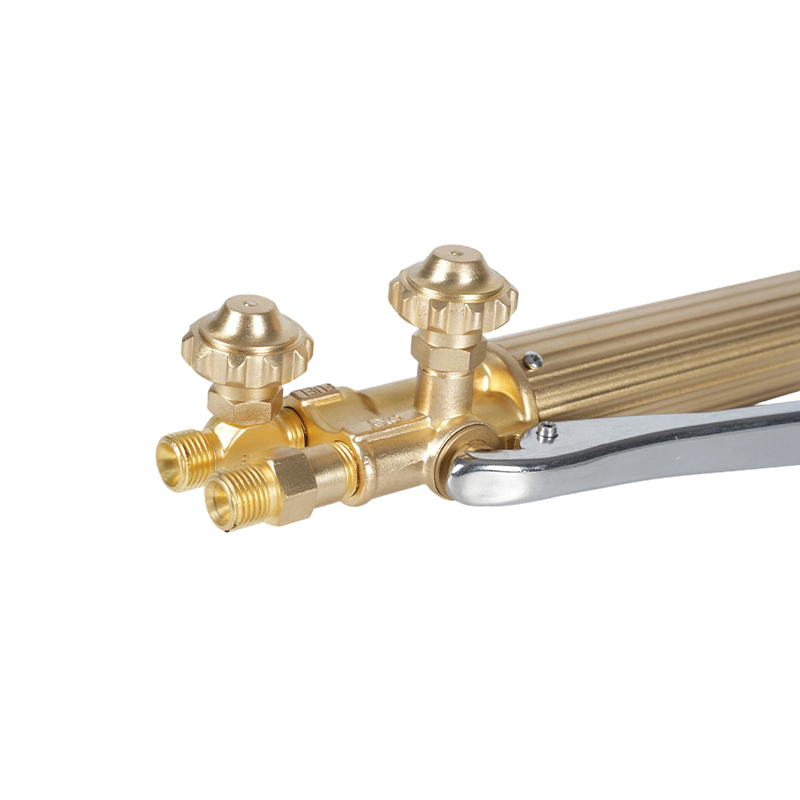 مشعل برش پروپان اکسیژن دستی سنگین B500 این مشعل که برای عملیات اکسی پروپان طراحی شده است، دارای سر برنجی آهنگری و محفظه اختلاط داخلی برای فشار کمتر پروپان است. این جریان گاز پایدار را برای برش قابل اعتماد در محیط های سخت تضمین می کند. مشاهده محصول →
نکته دیگر فشار عملیاتی است. سرویس استیلن به طور کلی تنظیمات رگلاتور را زیر 0.1 مگاپاسکال در سمت سوخت برای جلوگیری از تجزیه توصیه می کند، در حالی که پروپان را می توان در فشارهای سوخت بالاتر استفاده کرد. فشار اکسیژن برش با اندازه نوک و ضخامت فلز متفاوت است، از تقریباً 0.3 مگاپاسکال در نوک های کوچک تا 0.7 مگاپاسکال در نوک های بزرگ. همیشه محدوده سازنده را برای نازل خاصی که نصب می کنید بررسی کنید.
نکات برش و تعمیر و نگهداری نازل
نوک برش جایی است که مشعل در واقع کار خود را انجام می دهد. یک نوک تمیز و با اندازه مناسب جریان اکسیژن تیز و حلقه پیش گرمای متعادلی را ارائه می دهد. نوک فرسوده یا وصل شده باعث ایجاد بریدگی های ناهموار، تفاله بیش از حد و خطر بالای عواقب می شود. به همین دلیل است که هر تولیدکننده باید نکات یدکی را در دسترس داشته باشد و آنها را با پاک کننده های نوک مناسب تمیز کند.
بین اندازه نوک و ظرفیت برش رابطه مستقیم وجود دارد. برای یک صفحه 10 میلی متری، یک نوک کوچک با سوراخ های پیش گرم کمتر کافی است. برای یک صفحه 60 میلی متری، به نوک بزرگتر با ظرفیت پیش گرمایش بیشتر نیاز دارید. انتخاب نوک خیلی بزرگ باعث هدر رفتن گاز و گرمای بیش از حد ناحیه برش می شود. انتخاب نوک خیلی کوچک شما را مجبور به کاهش سرعت می کند و خطر آب شدن لبه بالایی را به همراه دارد.
تمام نوک های برش بین گازها قابل تعویض نیستند. نوک های استیلن هندسه داخلی متفاوتی نسبت به نوک های پروپان دارند و استفاده نادرست می تواند باعث برگشت شعله به داخل محفظه اختلاط شود. هنگام انتخاب جایگزین، مطمئن شوید که شماره سری و سبک با مشعل شما مطابقت دارد. شما می توانید طیف کاملی از برش نکات مشعل برای مطابقت با مشعل و سرویس گاز خاص شما.
فلاش بک و شیوه های ایمنی
فلاش بک یک لوازم جانبی اختیاری نیست. هنگامی که مشعل آتش می زند، شعله می تواند به سمت عقب به داخل شلنگ و تنظیم کننده حرکت کند. در بدترین حالت، می تواند شلنگ را منفجر کند یا به سیلندر آسیب برساند. هر ایستگاه مشعل قطع کننده باید دارای برقگیرهایی در مشعل و رگولاتور یا حداقل در انتهای رگلاتور برای سیستم های تجاری باشد.
رایج ترین مشکل ایمنی که می بینیم این است که اپراتورها برقگیر را غیرفعال می کنند زیرا جریان گاز را محدود می کند. این یک اقتصاد کاذب است. یک برقگیر که کار می کند فقط جریان را اندکی محدود می کند، در حالی که فلاش بک از طریق شیلنگ می تواند باعث خرابی فاجعه بار شود. اگر با واکنش های معکوس مکرر مواجه شدید، متوقف شده و مشعل را بررسی کنید. مشکل معمولاً فرسوده شدن نوک، فشار نادرست گاز، یا صندلی آسیب دیده در محفظه اختلاط است.
برای تمام کارهای برش گاز، چند قانون غیرقابل مذاکره وجود دارد: شیلنگ های خود را قبل از روشن کردن تمیز کنید، به جای فندک از یک ضربه گیر استفاده کنید، شیلنگ ها را از جرقه دور نگه دارید و هرگز مشعل را بدون مراقبت نگذارید. برای توضیح عمیق تر در مورد روش های جابجایی و اضطراری، به مقاله ما در مورد مراجعه کنید اقدامات احتیاطی ایمنی هنگام استفاده از مشعل های برش .
راه اندازی، خاموش کردن، و بازرسی روزانه
تنظیم صحیح مشعل قطع فقط چند دقیقه طول می کشد، اما روال از اکثر مشکلات عملیاتی جلوگیری می کند. با بررسی حلقههای O و صندلیهای دسته مشعل و اتصال برش شروع کنید. سپس دریچه های اکسیژن و سوخت را ببندید، شیلنگ ها را به هم وصل کنید و مطمئن شوید که فلاش بک ها در جای خود قرار دارند. این سفارش را باز کنید و روز کاری شما با شعله ای قابل پیش بینی شروع می شود.
- شیر گاز سوخت روی مشعل را کمی باز کنید و دریچه سیلندر را ترک کنید. شعله را با یک ضربه گیر روشن کنید.
- جریان سوخت را تا زمانی افزایش دهید که شعله فقط کمی بیشتر از خنثی شود.
- شیر اکسیژن برش را باز کنید و اکسیژن و سوخت را تنظیم کنید تا یک شعله خنثی مشخص با یک مخروط داخلی کوتاه ببینید.
- هنگامی که برش کامل شد، ابتدا شیر سوخت و سپس اکسیژن برش را ببندید و در نهایت اکسیژن را از قبل گرم کنید. این دستور گاز را از محفظه اختلاط آزاد می کند.
- دریچه های سیلندر را ببندید، سپس با باز و بسته کردن دریچه های مشعل، خطوط را تمیز کنید تا شیلنگ ها خالی شوند.
بازرسی روزانه باید شامل بررسی ترک خوردگی شلنگ ها، اتصالات شل و اورینگ های سوخته باشد. اگر مشعل افتاده است، قبل از استفاده مجدد آن را به دقت بررسی کنید. ترکهای داخلی روی دسته میتوانند اکسیژن را به مسیر عبور سوخت نشت کنند که این یک خطر جدی است.
برای مغازه هایی که نیاز به یک مجموعه کامل روی زمین دارند، یک کیت مشعل آماده برای استفاده در زمان صرفه جویی می کند و خطر قطعات ناسازگار را کاهش می دهد. کیت مشعل برش گاز سنگین A218 با یک دسته سنگین، اتصال برش و مجموعهای از نوکها ارائه میشود که ضخامت صفحه معمولی را پوشش میدهد.
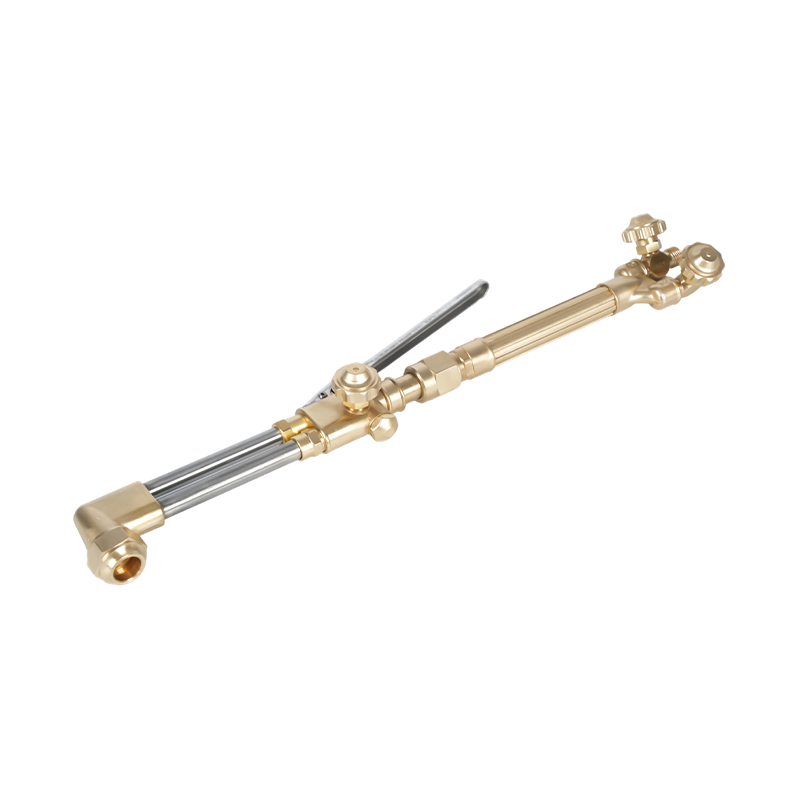 کیت مشعل برش گاز سنگین A218 این کیت کامل شامل یک دسته سنگین، ضمیمه برش و نوک هایی برای ضخامت صفحه معمولی است. این دستگاه با استیلن و پروپان کار می کند و تا 200 میلی متر برش می دهد و برای تحمل فشار و حرارت بالا ساخته شده است. مشاهده محصول →
در پایان، بهترین مشعل قطع شده، مشعل است که با گاز، فلز و برنامه تعمیر و نگهداری شما مطابقت داشته باشد. کلاس وظیفه ای را انتخاب کنید که متناسب با کارهای متداول شما باشد، تنظیم گاز صحیح یا استیلن یا پروپان را انتخاب کنید و یک منبع از نکات برش همسان را در دسترس داشته باشید. آن را با یک روال بازرسی روزانه و فلاش بک های فعال جفت کنید، مشعل شما برای سال ها برش های ثابتی را ارائه می دهد. سپس بر اساس آنچه کمتر می شکند، نه بر اساس آنچه جدید به نظر می رسد، انتخاب نهایی را انجام دهید.






