


یک مغازه دارای یک صفحه 20 میلی متری است که روی میز برش منتظر می باشد. سرکارگر رگولاتورها را روی همان فشارهایی قرار می دهد که روز قبل برای ورق 6 میلی متری کار می کرد، مشعل را روشن می کند و بریدگی ایجاد می کند که می پرد، پاشیده می شود و خطوط کشش عمیقی ایجاد می کند. او یک تنظیم کوچک دیگر را امتحان می کند، سپس یک تنظیم دیگر، و هر برش کمی بدتر است.
روش سریعتر این است که کورکورانه تنظیم را متوقف کنید و نمودار تنظیمات مشعل استیلن اکسیژن را بررسی کنید. نمودار اندازه نوک، ضخامت فلز و فشارهای تنظیم کننده را به هم مرتبط می کند تا قبل از روشن شدن شعله، مشعل به درستی تنظیم شود. هنگامی که نوک سمت راست با فشار مناسب مطابقت داشته باشد، برش تمیز است، سرباره سبک است و نوک بسیار طولانیتر زنده میماند.
نمودار تنظیمات مشعل در واقع شامل چه چیزی است
نمودار برای برش سوخت اکسی معمولاً روی کارت، پوستر یا مستقیماً روی دسته مشعل چاپ می شود. اعداد نوک را در یک سری، محدوده ضخامت مواد که هر نوک می تواند تحمل کند و فشارهای توصیه شده برای برش اکسیژن و گاز سوخت را فهرست می کند. برخی نمودارها همچنین به این نکته اشاره می کنند که آیا نوک شعله پیش گرمایش سبک، متوسط یا سنگین ایجاد می کند، که وقتی فولاد زنگ زده، مقیاس یا رنگ داشته باشد اهمیت دارد.
مقادیر فشار فقط برای سری نوک ذکر شده در نمودار تضمین شده است. سیستمهای شمارهگذاری نوک بین تولیدکنندگان متفاوت است و حتی دو نوک که با یک عدد مهر زده شدهاند میتوانند اندازه دهانههای متفاوتی داشته باشند. تنها زمانی که از نکات یک برند دیگر استفاده می کنید، نمودار یک برند را به عنوان یک راهنمای تقریبی در نظر بگیرید.
ابتدا نوک را با ضخامت فلز مطابقت دهید
شماره نوک که معمولاً روی بدنه شش ضلعی حک می شود، اندازه دهانه اکسیژن و شعله پیش گرم را کنترل می کند. قبل از دست زدن به رگلاتورها، نوک متناسب با ضخامت فولاد را نصب کنید. یک نوک خیلی کوچک نمی تواند اکسیژن برش کافی برای صفحه ضخیم را تامین کند، بنابراین جریان برش تا نیمه حرکت خود را از دست می دهد. نوک بیش از حد بزرگ، یک صفحه پهن را باز می کند، گاز را هدر می دهد و خطر ذوب شدن لبه بالایی را افزایش می دهد.
جدول زیر نقاط شروع معمولی را برای یک سری نوک برش اکسی استیلن با وظیفه متوسط که بر روی فولاد نرم کار می کند نشان می دهد. مقادیر به ارقام موجود در نمودارهای رایج سازنده نزدیک است، اما همیشه آنها را با نموداری که سازنده مشعل شما ارائه می دهد تأیید کنید.
| اندازه نوک | ضخامت مواد | برش اکسیژن (psi) | استیلن (psi) |
|---|---|---|---|
| 00 | تا 3 میلی متر | 20-25 | 3-5 |
| 0 | 3-10 میلی متر | 25-30 | 3-7 |
| 1 | 10-25 میلی متر | 30-40 | 5-8 |
| 2 | 25-50 میلی متر | 35-45 | 6-10 |
| 3 | 50-100 میلی متر | 40-50 | 7-10 |
اگر نمودار گم شده باشد، شماره نوک مهر شده همچنان نقطه شروع است. نکات برش استیلن سری 1101 اندازههای معمول مغازهها را از ورق سبک تا صفحه متوسط را پوشش میدهند و بهقدری واضح مشخص شدهاند که قبل از تنظیم تنظیمکنندهها شناسایی شوند. برای نگاهی گسترده به نحوه تأثیر طراحی نوک بر روی راه اندازی و عمر سرویس، به این راهنمای عملی مراجعه کنید انتخاب نوک مشعل برش، راه اندازی و نگهداری .
 تامین کنندگان نکات مشعل استیلن سری 1-101، شرکت عمده فروشی - NINGBO WELDMAN WELDMAN بهترین تامین کننده و شرکت استیلن سری 1-101 چین است، عمده فروشی نکات مشعل استیلن سری 1-101 برای فروش، The 1-... مشاهده محصول →
محدوده فشار بر اساس عملیات
نمودار برش تنها یک قسمت از تصویر است. تنظیم مشعل مشابه برای جوشکاری، لحیم کاری، گرمایش و برش استفاده می شود و هر کار به تعادل فشار متفاوتی نیاز دارد. جدول زیر محدوده هایی را که اغلب در نمودارهای سازنده برای نکات کوچک و متوسط ظاهر می شوند، خلاصه می کند.
| عملیات | اکسیژن (psi) | استیلن (psi) |
|---|---|---|
| جوش، نوک کوچک | 5-10 | 3-7 |
| لحیم کاری و گرمایش | 3-5 | 3-5 |
| برش، نوک کوچک | 20-40 | 5-10 |
| برش، نوک سنگین | 40-50 | 7-10 |
توجه داشته باشید که فشار اکسیژن برش همیشه بالاترین مقدار در مجموعه است. جریان اکسیژن برش دو کار را انجام می دهد: آهن موجود در پوسته را اکسید می کند و اکسید مذاب را از برش خارج می کند. اگر فشار خیلی کم باشد هیچ یک از این کارها به درستی انجام نمی شود. طرف استیلن در یک نوار باریک باقی می ماند زیرا شعله پیش گرم فقط به گاز سوخت کافی نیاز دارد تا ناحیه کوچکی از فلز را در دمای اشتعال نگه دارد.
یک محدودیت سخت وجود دارد که برای هر تنظیم استیلن اعمال می شود. استیلن تقریباً در بالا ناپایدار می شود 15 psi و می تواند با نیروی انفجاری تجزیه شود. فشار رگولاتور بالاتر از این مقدار، بدون توجه به آنچه نمودار نشان می دهد، خطرناک است. اگر نوک به فشار استیلن بیشتر از حد مجاز نیاز دارد، نوک برای سیستم تحویل خیلی بزرگ است یا شیلنگ ها خیلی بلند هستند.
چرا نمودار یک پایه است، نه یک ضمانت؟
نمودارها با یک نوک جدید، یک ضمیمه برش تمیز و شیلنگ های نسبتاً کوتاه توسعه یافته اند. شرایط واقعی کارگاه متفاوت است. رگولاتوری که از چرخ دستی خارج شده است ممکن است 5 psi بالا را نشان دهد. شلنگ طولانی فشار بین سیلندر و مشعل را کاهش می دهد، به خصوص زمانی که نیاز به اکسیژن زیاد باشد. یک نوک با رسوبات کربن در سوراخ، حتی در فشار دقیق نشان داده شده در نمودار، شعله انحرافی ایجاد می کند.
با نمودار شروع کنید، سپس در مراحل کوچک تنظیم کنید. ابتدا یک شعله خنثی از قبل گرم کنید و اکسیژن برش را خاموش کنید، سپس جریان برش را اضافه کنید. اگر برش کند است یا لبه بالایی ذوب می شود، اکسیژن برش را حدود 5 psi بالا ببرید. اگر سرباره به سختی جدا می شود، احتمالاً نوک آن خیلی بزرگ است یا فولاد دارای مقیاس سنگین است. آنچه را که برای تجهیزات شما کار می کند مستند کنید. اپراتورهای با تجربه اغلب فشارهای اصلاح شده را در کنار نمودار روی دیوار کارگاه می نویسند.
هنگامی که ضمیمه برش و دسته مشعل مطابقت ندارند، بازتولید فشارهای روی نمودار دشوارتر می شود. الف ضمیمه مشعل برش اکسی استیلن و پروپان سنگین با پاسخ شیر تمیز، مانند A212، شعله را قابل پیش بینی نگه می دارد و بازتولید تنظیمات نمودار را آسان تر می کند.
 تامین کنندگان لوازم جانبی مشعل برش پروپان اکسی استیلن سنگین A212، کل WELDMAN تامین کننده و شرکت ضمیمه مشعل برش پروپان A212 A212 هوی دیوتی اکسی استیلن، عمده فروشی A212 Heavy Duty Oxy A... مشاهده محصول →
اشتباهات رایجی که در برش ظاهر می شوند
بیشتر برش های بد را می توان در یکی از معدود خطاهای قابل اجتناب ردیابی کرد. قبل از تغییر هر گونه فشار، اینها را بررسی کنید.
- تنظیم استیلن بالای 15 psi. این خطرناک ترین خطا در کار با سوخت اکسی است و هرگز برش را بهبود نمی بخشد.
- خواندن نمودار از سری نکات متفاوت. سیستم های شماره گذاری نوک بین تولیدکنندگان جهانی نیست.
- تنظیم رگولاتورها در حالی که دریچه های مشعل کاملا بسته هستند. هنگامی که گاز شروع به جریان می کند، قرائت حرکت می کند. فشارها را با مشعل باز تنظیم کنید تا جریان نور را احساس کنید.
- با استفاده از نوک خیلی کوچک برای بشقاب. شعله پیش گرم نمی تواند لبه را به دمای اشتعال برساند و جریان برش قبل از رسیدن به انتهای برش حرکت خود را از دست می دهد.
- نادیده گرفتن وضعیت صندلی نوک و سوراخ. نشت صندلی آسیب دیده، گاز را از کنار نخ ها گرم می کند و سوراخ کثیف جریان برش را منحرف می کند.
- شروع برش قبل از رسیدن فولاد به دمای احتراق. انتظار یک ثانیه اضافی در لبه ارزان تر از یک برش ناموفق است.
شعله خود بهترین نشانگر زمان واقعی است. شعله خنثی، با یک مخروط داخلی سفید تیز و بدون پر در سمت استیلن، تمیزترین برش را در اکثر فولادهای تمیز ایجاد می کند. اگر شعله به نوک باز می گردد، متوقف شوید، بگذارید نوک خنک شود و قبل از روشن کردن مجدد، صندلی و سوراخ را بررسی کنید.
نمودار را در فروشگاه خود قرار دهید
حتی بهترین نمودار نیز نمی تواند اجزای ناهماهنگ را جبران کند. اتصالات برش با مخروطهای سوپاپ فرسوده، دستهای با رزوههای آسیبدیده یا نوکهایی که بهدرستی قرار نمیگیرند، همگی فشارهای شعله را منحرف میکنند. چسبیدن به سری نوک یک سازنده و تطبیق اتصال برش به دسته، تعداد متغیرها را کاهش می دهد.
یک لباس کامل مانند مجموعه مشعل برش سنگین A217K شامل اتصال برش، تجهیزات اکسیژن و نوک های سازگار در یک بسته است، بنابراین فشارهای نمودار را می توان بدون مخلوط کردن قطعات از منابع مختلف بازتولید کرد.
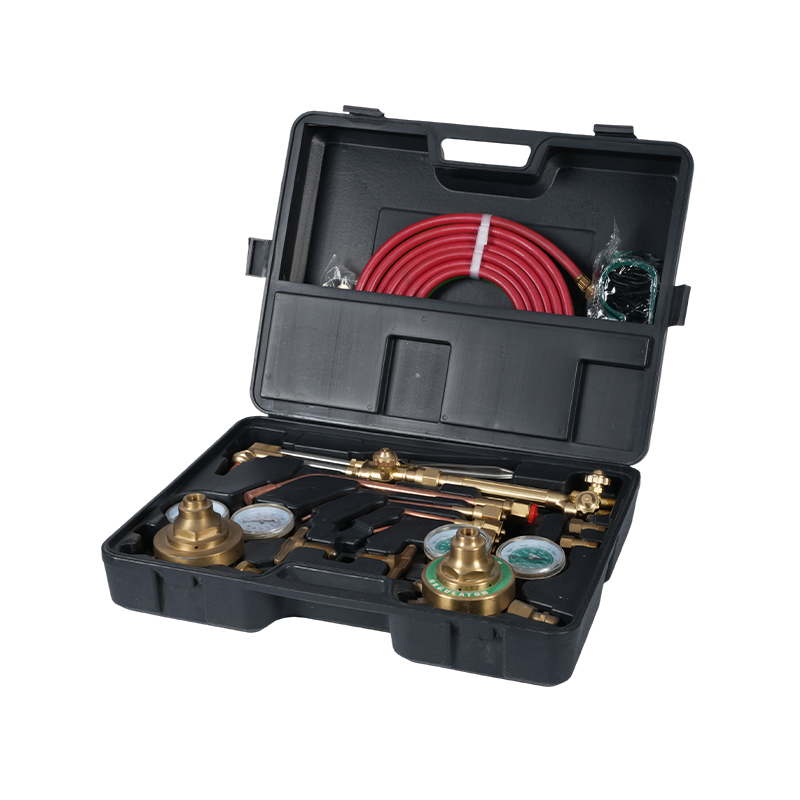 مجموعه مشعل برش سنگین A217K اتصال برش پروپان اکسیژن استیلن T WELDMAN بهترین تامین کننده کیت مشعل استیلن اکسیژن مجموعه مشعل برش سنگین A217K چین است. مشاهده محصول →
اگر مغازه شما برای انتخاب یک سری نوک یا یک پیوست برش برای ضخامت صفحه ای که معمولاً کار می کنید به کمک نیاز دارد، با ما تماس بگیرید با مدل مشعل و محدوده مواد شما، و ما به شما به اجزای مناسب اشاره خواهیم کرد.






