

جوشکاری چوب در مقابل جوش قوس الکتریکی: رفع سردرگمی
این مقایسه افراد را قبل از شروع به کار می برد، زیرا دو مورد مقایسه شده در واقع مقوله های جداگانه نیستند. جوشکاری چوبی نوعی جوش قوس الکتریکی است - نه یک فرآیند رقابتی که در کنار آن نشسته باشد. "جوشکاری قوس الکتریکی" اصطلاح چتر برای هر فرآیندی است که از یک قوس الکتریکی برای ذوب فلز استفاده میکند و میچسبد، MIG، TIG و هسته شار همگی زیر آن چتر قرار میگیرند.
منظور اکثر مردم وقتی می پرسند "چوب در مقابل قوس" واقعاً "چوب در مقابل سایر فرآیندهای جوشکاری قوس" است - معمولاً MIG یا TIG. نام رسمی Stick جوشکاری قوس فلزی محافظ (SMAW) است که گاهی اوقات جوشکاری قوس فلزی دستی در خارج از ایالات متحده نامیده می شود. نام مستعار "جوشکاری قوس الکتریکی" را در میان تاجران قدیمی به خود اختصاص داد، زیرا برای چندین دهه، این فرآیندی بود که همه به طور پیش فرض از آن استفاده می کردند.
چگونه جوشکاری چوبی (SMAW) در واقع کار می کند
یک جوشکار چوبی جریان را از طریق یک الکترود مصرفی - یک میله فلزی با پوشش شار - که در یک گیره نگه داشته می شود، عبور می دهد. ضربه زدن به میله به قطعه کار یک قوس ایجاد می کند و گرما هم فلز پایه و هم خود میله را ذوب می کند. با سوختن پوشش شار، یک گاز محافظ در اطراف حوضچه جوش تولید میکند و لایهای از سرباره را در بالای فلز خنککننده بر جای میگذارد که هر دو از اکسیژن و نیتروژن اتمسفر از آلودگی اتصال جلوگیری میکنند.
این لایهی سربارهای برای میزان بخشودگی این فرآیند است. برخلاف MIG یا TIG که برای عملکرد خوب نیاز به گاز محافظ از طریق تفنگ و سطح نسبتاً تمیز دارند، یک الکترود چسب میتواند مستقیماً از طریق مقیاس آسیاب، زنگزدگی سبک یا رنگ بسوزد و همچنان یک جوش صدا ایجاد کند. هزینه یک مرحله خرد کردن و برس زدن سیم پس از هر پاس برای پاک کردن سرباره قبل از پایین آمدن مرحله بعدی است.
استیک در مقابل سایر فرآیندهای جوشکاری قوس الکتریکی: MIG، TIG، Flux-Core
هنگامی که چوب به درستی به عنوان یک فرآیند جوش قوس الکتریکی در میان چندین مورد قاب بندی شد، مقایسه مفیدتر این است که چگونه در برابر سایر معیارهایی که در واقع بر یک کار تأثیر می گذارد، قرار می گیرد.
| عامل | چوب (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| هزینه تجهیزات | پایین ترین | متوسط | بالاترین |
| استفاده در فضای باز/باد | عالی | بیچاره | بیچاره |
| آماده سازی سطح مورد نیاز است | حداقل | قابل توجه است | قابل توجه است |
| پاکسازی پس از جوشکاری | خرد کردن سرباره مورد نیاز است | حداقل | حداقل |
| بهترین روی مواد ضخیم | بله، بیش از ⅜ اینچ | روی مواد نازک بهتر است | روی مواد نازک بهتر است |
| منحنی یادگیری | متوسط to steep | راحت ترین | شیب دارترین |
بزرگترین مزیت ساختاری Stick استقلال است – عدم وجود بطری گاز محافظ به این معنی است که هیچ گازی توسط باد منفجر نمی شود، و یک دستگاه استیک می تواند به اندازه کافی کوچک باشد که به جای چرخاندن آن به محل کار حمل شود. MIG این قابلیت حمل را با سرعت و منحنی یادگیری بسیار کوتاه تر معامله می کند، به همین دلیل است که بر کار ساخت مغازه تسلط دارد. TIG سرعت را با کنترل و کیفیت جوش معاوضه میکند و زمانی که ظاهر و دقت بیشتر از میزان تولید اهمیت دارد، آن را به انتخاب تبدیل میکند.
هنگامی که جوشکاری چوب تماس مناسبی است
استیک در موقعیت هایی که سایر فرآیندها با مشکل مواجه می شوند، به دست می آورد. کارهای سازه ای در فضای باز، تعمیر مزرعه و مزرعه، ساخت خط لوله و به طور کلی کارهای میدانی به نفع خود هستند زیرا هیچ گاز محافظی برای از دست دادن در نسیم وجود ندارد. فولاد سازهای ضخیمتر - صفحه و تیر بیش از ⅜ اینچ - یک جوش چوبی را به خوبی میگیرد و این فرآیند با فلز کثیف، زنگزده یا رنگشده برخورد میکند که کیفیت جوش MIG را بدون سنگزنی زیاد از بین میبرد.
همچنین در سادگی تجهیزات برنده است. یک جوشکار چوبی، یک مشت جعبه الکترود و یک گیره زمین یک مجموعه کامل است که در یک تخت کامیون قرار می گیرد، که برای هرکسی که کار تعمیر را دور از یک مغازه ثابت انجام می دهد مهم است.
فراتر از قوس: چیز دیگری که یک کارگاه جوشکاری به آن نیاز دارد
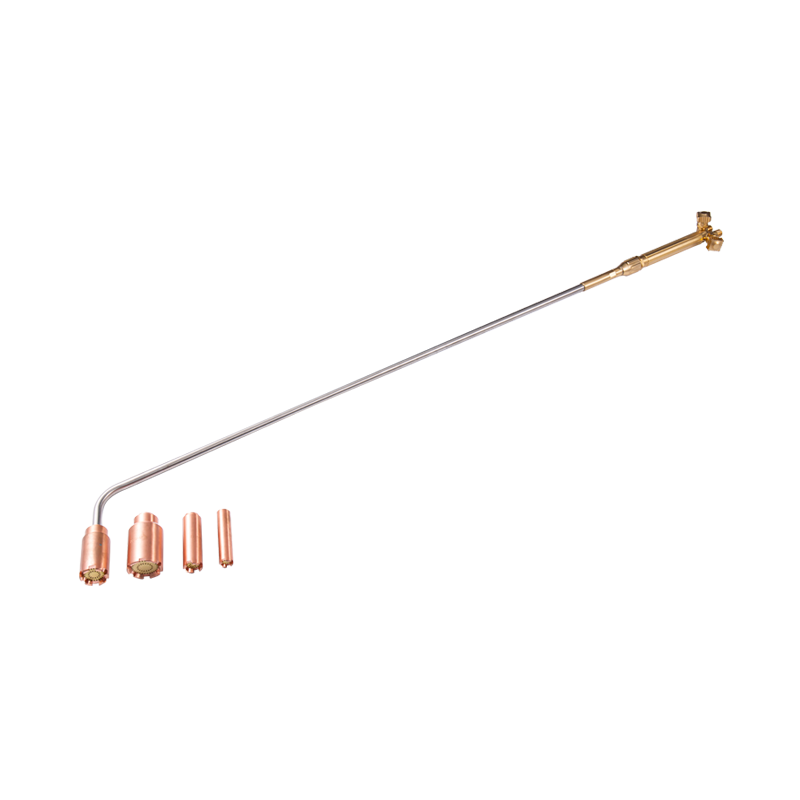
انتخاب یک فرآیند قوس تنها یک بخش از گردش کار است. اکثر کارهای جوشکاری چوب با مراحلی که هیچ ارتباطی به خود قوس ندارند شروع و به پایان می رسند. معمولاً قبل از اینکه فولاد به میز جوش برسد، باید اندازه آن بریده شود مشعل های برش دستی برای آماده سازی و اندازه گیری فولاد قبل از جوشکاری وارد شوید - برش با سوخت اکسی روش استاندارد برای برش صفحه ضخیم در محل بدون میز پلاسما است.
مقاطع ضخیم همچنین از عبور پیش گرما قبل از تماس الکترود با اتصال بهره می برند، زیرا بالا بردن دمای فولاد سرد خطر ترک خوردگی را با سرد شدن جوش کاهش می دهد. یک مشعل حرارتی با سوخت اکسی برای پیش گرم کردن فولاد ضخیم قبل از جوشکاری دسته هایی که روی مواد بسیار سنگین قرار می گیرند تا یک نوک مشعل ساده به طور یکنواخت گرم شود. اندازه شعله مناسب برای کار نیز مهم است - نوک مشعل برش با ضخامت فلز مطابقت دارد برش را تمیز نگه دارید و گازهای تلف شده را در هر دو عملیات آماده سازی و پس از جوشکاری کاهش دهید.
ایمن ماندن در اطراف تجهیزات جوشکاری قوس الکتریکی
جوشکاری قوس الکتریکی جدا از هرگونه کار با سوخت اکسی که در همان کارگاه اتفاق می افتد، خطرات خاص خود را دارد. شوک الکتریکی نگرانی اصلی در مورد تجهیزات استیک به طور خاص است، و استاندارد جوشکاری و برش قوسی OSHA الزامات مربوط به زمین، قرار دادن نگهدارنده الکترود و شرایط کابل را به طور خاص برای کاهش این خطر تعیین می کند.
در جایی که جوشکاری چوبی فضای کاری را با تجهیزات برش یا گرمایش با اکسی سوخت مشترک است، ایمنی سمت گاز نیز به توجه یکسانی نیاز دارد. یک امتیاز مناسب تنظیم کننده فشار گاز فشار سیلندر را در محدوده ایمن برای مشعل پایین دست نگه می دارد و برقگیرهای فلاش بک که آتش را از بازگشت به خط گاز جلوگیری می کند روی هر شیلنگی که روی شعله باز است غیر قابل مذاکره است. برای نگاهی دقیق تر به اقدامات احتیاطی خاص مشعل، راهنمای اقدامات احتیاطی ایمنی ما برای برش عملکرد مشعل PPE، مدیریت گاز، و بررسی های نگهداری را با عمق بیشتری پوشش می دهد.







