

دمایی که یک مشعل برش تولید می کند یکی از اعدادی است که اغلب ذکر شده - و اغلب اشتباه فهمیده می شود - در برش با سوخت اکسی. مردم می پرسند که یک مشعل برش چقدر داغ می شود، عددی را در هزاران درجه دریافت می کنند و فرض می کنند که بالاتر همیشه بهتر است. واقعیت ظریفتر است: دمای شعله یکی از عوامل در عملکرد برش است، اما نه تنها عامل، و نه همیشه مهمترین عامل. درک معنای واقعی اعداد دما به شما کمک می کند گاز مناسب، نوک مناسب و تنظیم مناسب را برای کار در دست انتخاب کنید.
یک مشعل برش چقدر داغ می شود؟
شعله پیش گرم یک مشعل برش - حلقه شعلهای که نوک برش را قبل از درگیر شدن اهرم اکسیژن برش احاطه میکند - بسته به میزان سوخت و گاز مصرفی در گاز و اکسیژن به دمای بین 4400 درجه فارنهایت و 6000 درجه فارنهایت (تقریباً 2400 درجه سانتیگراد تا 3300 درجه سانتیگراد) میرسد. این محدوده همه تنظیمات متداول برش سوخت اکسی، از پروپان در انتهای پایین تا اکسی استیلن در انتهای بالایی را پوشش می دهد.
شعله پیش گرم یک هدف خاص را انجام می دهد: افزایش دمای فلز پایه تا دمای کیلینگ آن، که برای فولاد کربنی ملایم تقریباً 1600 درجه فارنهایت (870 درجه سانتیگراد) است. در این دما، فولاد به رنگ نارنجی روشن می رسد و شروع به نشان دادن جرقه در لبه سطح می کند. فقط در این مرحله فلز آماده برش است. هنگامی که اپراتور اهرم اکسیژن برش را باز می کند، جریانی با فشار بالا از اکسیژن خالص به ناحیه از پیش گرم شده وارد می شود - و برش واقعی آغاز می شود.
مهم، جریان اکسیژن برش خود دمای شعله قابل توجهی را اضافه نمی کند . کاری که انجام می دهد شروع و حفظ یک واکنش شیمیایی بین اکسیژن و آهن در فولاد است. این واکنش - نه شعله مشعل - کار واقعی برش را انجام می دهد.
چرا کاهش دمای مشعل تنها بخشی از داستان است
تمایز بین دمای شعله و خروجی حرارت یکی از مواردی است که اپراتورهای باتجربه برش آن را درک می کنند اما مبتدیان اغلب آن را از دست می دهند. دما میزان گرم بودن شعله در هسته خود را اندازه گیری می کند. خروجی حرارت - که بر حسب BTU به ازای هر فوت مکعب گاز مصرفی اندازه گیری می شود - میزان انرژی حرارتی شعله را در طول زمان به قطعه کار منتقل می کند. اینها مرتبط هستند اما یکسان نیستند و بهینه سازی برای یکی به طور خودکار برای دیگری بهینه نمی شود.
استیلن داغ ترین شعله سوخت اکسی را در بین هر گاز معمولی در دسترس تولید می کند، اما کل گرمای خروجی آن (محتوای BTU) کمتر از پروپیلن و پروپان است زیرا با سرعت بیشتری با حجم سوخت کمتر می سوزد. شعله پروپیلن تا حدودی سردتر از استیلن می سوزد، اما مخروط شعله بیرونی آن به میزان قابل توجهی محتوای BTU بیشتری را ارائه می دهد - به این معنی که می تواند جرم بزرگتری از فولاد را برای کاربردهای خاص به طور موثرتر گرم کند، حتی اگر دمای اوج آن پایین تر باشد.
خود فرآیند برش نیز اساساً شیمیایی است تا حرارتی. هنگامی که فولاد به دمای سوختن رسید، جریان اکسیژن برش آهن را اکسید می کند - اساساً آن را می سوزاند - در یک واکنش گرمازا که گرمای خود را تولید می کند. شعله پیش گرم مشعل این واکنش را با حرکت مشعل در امتداد برش حفظ می کند، اما انرژی که برش را هدایت می کند، پس از ایجاد شدن تا حد زیادی خودپایدار است. به همین دلیل است که یک مشعل برش به سادگی از طریق فولاد آنطور که یک جوشکار انتظار دارد ذوب نمی شود: یک مسیر باریک آهن را از نظر شیمیایی به اکسید آهن مایع (سرباره) تبدیل می کند، که با فشار اکسیژن از روی پوسته خارج می شود.
مقایسه دمای گاز سوخت
چهار گاز اکثریت قریب به اتفاق کاربردهای برش سوخت اکسی را تشکیل می دهند. مشخصات دما و گرمای خروجی آنها به گونه ای متفاوت است که هر کدام را برای وظایف خاصی مناسب تر می کند:
| گاز سوخت | دمای شعله (با O2) | شعله اولیه BTU/ft³ | بهترین برنامه |
|---|---|---|---|
| استیلن | ~5600 درجه فارنهایت (3100 درجه سانتیگراد) | ~507 BTU/ft³ | پیش گرم کردن سریع، فولاد نازک تا متوسط، برش دقیق |
| پروپیلن | ~5300 درجه فارنهایت (2930 درجه سانتیگراد) | ~440 BTU/ft³ (اولیه)؛ ثانویه بالا | فولاد ضخیم، برش اریب، برش ضایعات، کارایی هزینه |
| پروپان | ~4600 درجه فارنهایت (2540 درجه سانتیگراد) | ~255 BTU/ft³ (اولیه) | گرمایش فولاد ضخیم، برش با سرعت آهسته، پیش گرم کردن بخش بزرگ |
| MAPP / MAP-Pro | ~5300 درجه فارنهایت (2930 درجه سانتیگراد) | مشابه پروپیلن | گرمایش قطعات کوچک، لحیم کاری، برش زیر آب با فشار بالا |
توجه داشته باشید که مقادیر BTU بر اساس منبع و روش اندازه گیری متفاوت است. شکلهای بالا منعکسکننده انتشار گرمای اولیه (مخروط داخلی) هستند که مرتبطترین مقدار برای سرعت پیشگرم است. محتوای BTU شعله ثانویه (مخروط بیرونی) یک عامل اضافی است - به ویژه برای پروپیلن که بیش از دو برابر خروجی BTU شعله ثانویه استیلن را ارائه می دهد.

استیلن: داغترین شعله، سریعترین پیشگرم
اکسی استیلن بالاترین دمای شعله را در بین هر گاز برش معمولی تولید می کند - تقریباً 5600 درجه فارنهایت (3100 درجه سانتیگراد) با نسبت اکسیژن به سوخت 1:1. این به طور مستقیم به سریعترین زمانهای پیشگرم تبدیل میشود، که در محیطهای تولیدی که زمان چرخه برش بر توان عملیاتی تأثیر میگذارد، اهمیت دارد. برای کار دقیق روی استوک نازکتر، مخروط داخلی متمرکز استیلن گرمای مورد نظر را با کمترین انتشار ارائه میکند و مناطق متاثر از گرما را در قسمتهایی که دقت ابعاد در آنها حیاتی است کاهش میدهد.
استیلن دو محدودیت قابل توجه دارد. اولاً، هرگز نباید در فشارهای بیش از 15 PSI استفاده شود - بالاتر از این آستانه، گاز ناپایدار می شود و می تواند بدون منبع اشتعال به صورت انفجاری تجزیه شود. این سقف فشار حداکثر سرعت جریان قابل دستیابی را محدود می کند، که به نوبه خود سرعت برش را در صفحه بسیار ضخیم محدود می کند. دوم، تمایل بالاتر استیلن نسبت به گازهای جایگزین به این معنی است که برقگیرهای فلاش بک اختیاری نیستند - آنها یک الزام ایمنی برای هر تنظیم اکسی استیلن هستند. این گاز همچنین فقط در سیلندرهایی با حداکثر ظرفیت تقریباً 400 فوت مکعب موجود است، که باعث میشود حفظ عرضه برای عملیات برش با حجم بالا هزینه بیشتری داشته باشد.
پروپان و پروپیلن: دمای پایین تر، BTU بالاتر
پروپان تقریباً در دمای 4600 درجه فارنهایت (2540 درجه سانتیگراد) با اکسیژن می سوزد - به طور قابل توجهی خنک تر از استیلن - اما محتوای بالای BTU شعله ثانویه آن باعث می شود که برای گرم کردن توده های بزرگ فولاد و برش صفحه ضخیم در سرعت های پایین تر موثر باشد. زمان پیش گرمایش طولانیتر مورد نیاز، در برنامههایی که کیفیت برش در بخشهای سنگین اهمیت بیشتری نسبت به سرعت چرخه دارد، یک معامله پذیرفتهشده است. پروپان به طور گسترده ای در دسترس است، می تواند به صورت فله یا از طریق خط لوله عرضه شود و به طور قابل ملاحظه ای ارزان تر از استیلن در هر واحد گرمای تحویلی است.
پروپیلن موقعیت متوسطی را اشغال می کند: دمای شعله آن تقریباً 5300 درجه فارنهایت (2930 درجه سانتیگراد) نزدیک به استیلن است، اما محتوای کل BTU آن - ترکیب شعله اولیه و ثانویه - تقریباً دو برابر استیلن در هر فوت مکعب گاز است. این ترکیب، پروپیلن را به انتخاب مطلوب برای برش فولاد ضخیم، برش اریب، پردازش ضایعات و کاربردهای اسپری شعله تبدیل می کند. همچنین تقریباً 50 درصد ارزانتر از استیلن است، 20 برابر پایدارتر است (با تمایل بسیار کم فلاش بک)، و یک سیلندر 100 پوندی پروپیلن میتواند جایگزین تقریباً پنج سیلندر بزرگ استیلن در استفاده معمولی برش شود. برای عملیات هایی که در حال حاضر از استیلن برای برش عمومی استفاده می کنند و می خواهند هزینه های گاز را بدون کاهش قابل توجه عملکرد کاهش دهند، پروپیلن مستقیم ترین جایگزین است.
پروپان و پروپیلن هر دو به نوک مشعل انژکتوری نیاز دارند تا نوک فشار مساوی با استیلن. استفاده از نوع نادرست نوک برای گاز مورد استفاده، کیفیت برش را کاهش می دهد و می تواند خطرات ایمنی ایجاد کند - انتخاب نوک باید با گاز سوخت مطابقت داشته باشد.
چگونه نوک برش بر تحویل گرما تأثیر می گذارد
نوک برش جزئی است که فشار و جریان گاز را به یک شعله پیش گرم موثر و جریان اکسیژن برش تبدیل می کند. طراحی آن - تعداد، اندازه و زاویه منافذ پیش گرمایش، و قطر سوراخ اکسیژن برش مرکزی - تعیین می کند که چگونه دمای شعله در عمل به قطعه کار تحویل داده می شود، صرف نظر از اینکه خود گاز از نظر تئوری چه توانایی هایی دارد.
نوکی که برای کاربرد خیلی کوچک است جریان اکسیژن را محدود می کند و زمان پیش گرم کردن را فراتر از دمای گاز که باید نیاز داشته باشد افزایش می دهد. نوکی که برای مواد نازک بیش از حد بزرگ است، گرما را در سطح وسیعتر از حد مورد نیاز پخش میکند و باعث افزایش اعوجاج و کاهش کیفیت برش میشود. نوکهای فرسوده یا آسیبدیده - با روزنههای بزرگ یا تغییر شکل یافته ناشی از چرخه حرارتی مکرر یا تمیز کردن نامناسب - شعلهای نامنظم ایجاد میکند که نمیتواند دمای سوختن ثابت را در سراسر مسیر برش حفظ کند و بدون توجه به اینکه شعله از نظر تئوری چقدر داغ میسوزد، منجر به لبههای ناهموار و نقاط بریده نشده میشود.
مواد نوک نیز اهمیت دارد: نوکهایی که با تلورانسهای دهانه دقیق ساخته میشوند، ویژگیهای جریان ثابت را در طول عمر مفید خود حفظ میکنند، در حالی که نوکهای با کیفیت پایینتر ممکن است تغییرات ابعادی داشته باشند که از اولین استفاده نتایج متناقضی ایجاد میکند. سر مشعل برش استیلن برای برش با سوخت اکسی در دمای بالا طراحی شده است با هندسه روزنه و مشخصات مواد که فشار و دمای اکسی استیلن نیاز دارد، مهندسی شده اند. برای تنظیم پروپان و سوخت جایگزین، نکات مشعل برش پروپان برای تنظیم سوخت جایگزین با BTU بالا از طراحی انژکتوری استفاده کنید که گازهای جایگزین با فشار کمتر برای دستیابی به مخلوط سوخت و اکسیژن مناسب در نوک آن نیاز دارند.

مدیریت دما برای برش های ایمن و تمیز
کارکردن یک مشعل برش در محدوده دمایی صحیح به همان اندازه که یک موضوع ایمنی است، یک موضوع ایمنی است. گرم شدن بیش از حد بدنه مشعل - از طریق آتش معکوس بیش از حد (بازگشت شعله کوتاه به نوک) یا فلاش بک (بازگشت شعله به شلنگ یا تنظیم کننده) - می تواند به تجهیزات آسیب برساند و خطرات جدی ایجاد کند.
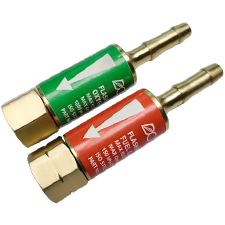
آتش معکوس معمولاً از تماس نوک قطعه کار، فشار نادرست گاز، یا سوراخ نوک کثیف یا آسیب دیده ناشی می شود. شعله با ضربه تند خاموش می شود و می توان آن را دوباره روشن کرد. فلاش بک جدی تر است: شعله از پشت نوک به داخل بدنه مشعل و شلنگ حرکت می کند و صدای خش خش یا جیغ تولید می کند و به طور بالقوه به منبع گاز می رسد. راهاندازیهای مشعل مدرن این خطر را با برقگیرهای فلاش بک برطرف میکنند - دستگاههایی که بین شیلنگ و بدنه مشعل (یا رگولاتور) نصب شدهاند که حاوی یک سوپاپ برگشت و قطع حرارتی هستند تا جریان معکوس گاز را قبل از رسیدن به سیلندرها متوقف کند. فلاش بک برای عملکرد ایمن مشعل برش جزء ایمنی لازم برای هر سیستم سوخت اکسی - نه یک لوازم جانبی اختیاری - هستند و باید به طور منظم برای آسیب یا انسداد بازرسی شوند.
مدیریت دما در طول برش همچنین شامل حفظ فاصله صحیح مشعل تا محل کار است. خیلی نزدیک و پاشیده شدن دهانه نوک را آلوده می کند و می تواند باعث عواقب معکوس شود. خیلی دور است و شعله پیش گرم کارایی خود را از دست می دهد و زمان پیش گرم شدن را افزایش می دهد و کیفیت برش را کاهش می دهد. فاصله ایستادن صحیح بسته به اندازه نوک و نوع گاز متفاوت است و در اطلاعات سازنده نوک برای هر شماره نوک مشخص شده است.
انتخاب تنظیم مناسب برای نیازهای دمایی شما
سوال عملی این نیست که "کدام گاز داغتر می سوزد؟" اما "کدام ترکیب گاز و نوک گرمای مناسب را به مواد و کاربرد خاص من به طور موثر و ایمن می رساند؟" پاسخ به ضخامت فولاد، کیفیت برش مورد نیاز، حجم تولید و در دسترس بودن گاز بستگی دارد.
برای فولاد نازک تا متوسط (تا حدود 1 اینچ) که کیفیت و سرعت برش در اولویت هستند، اکسی استیلن با نوک استیلن همسان انتخاب استاندارد است. برای برش صفحه ضخیم، پردازش ضایعات، یا عملیات با حجم بالا که در آن هزینه گاز یک فاکتور معنادار است، پروپیلن با نوک انژکتور صحیح عملکرد نزدیک به استیلن را با هزینه عملیاتی بسیار کمتر ارائه می دهد. برای استفاده های گاه به گاه یا مکان هایی که تامین استیلن غیر عملی است، پروپان یک جایگزین قابل اعتماد با عملکرد مناسب برای اکثر کارهای برش سازه ای ارائه می کند.
هر ترکیبی از گاز و نوک انتخاب شود، دسته مشعل، ضمیمه برش و تنظیم کننده ها باید با آن گاز سازگار بوده و برای فشارهای مربوطه درجه بندی شوند. کیت کامل مشعل برش برای تنظیمات برش اکسی سوخت اجزای منطبق - دستگیره، اتصال، نوک و شیلنگ - را که برای کار با هم در فشارها و نرخ جریان صحیح برای یک نوع گاز طراحی شده اند، ارائه دهید. برای اپراتورهایی که از قبل دارای دسته مشعل هستند و نیاز به اضافه کردن قابلیت برش دارند، ضمیمه های برش سازگار با سیستم های اصلی دسته مشعل اجازه دهید عملکرد برش بدون تعویض کامل نصب اضافه شود - مشروط بر اینکه پیوست برای گاز سوخت مورد استفاده رتبه بندی شده باشد.







