

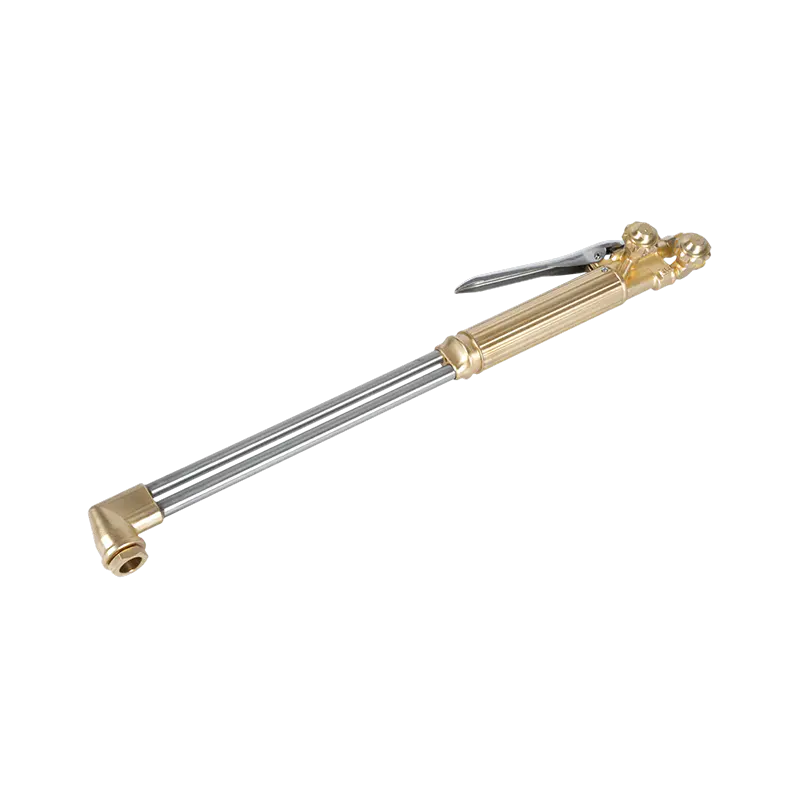
یک مشعل اکسی استیلن با تنظیم مناسب شعله خنثی در حدود 3300 درجه سانتیگراد (6000 درجه فارنهایت) در نوک مخروط داخلی ایجاد می کند و مقادیر کاری عادی در محدوده 3100-3300 درجه سانتیگراد (5600-6000 درجه فارنهایت) باقی می ماند. این باعث می شود که آن را به داغ ترین شعله گاز عملی در فلزکاری تبدیل کند، که به وضوح از شعله های اکسیژن-پروپان یا اکسیژن-MAPP جلوتر است.
این گرما دلیلی است که تجهیزات اکسی استیلن پس از بیش از یک قرن استفاده صنعتی به عنوان پیش فرض برای جوشکاری گاز، برش، لحیم کاری و گرمایش موضعی باقی می ماند. بخشهای زیر توضیح میدهند که دما از کجا میآید، چگونه در سراسر شعله توزیع میشود و هنگام انتخاب، راهاندازی یا کارکردن یک مشعل به چه معناست.
وقتی از دمای شعله صحبت می کنیم دقیقاً چه چیزی را اندازه می گیریم
"مشعل استیلن" در زبان فروشگاهی یک مشعل اکسی استیلن است: سوخت استیلن به جای هوای اتمسفر با اکسیژن مخلوط شده است. شعله یک بلوک حرارتی یکنواخت نیست. دارای سه منطقه با دماهای بسیار متفاوت است و دانستن اینکه کدام منطقه در حال اندازه گیری است برای هر کاری مهم است.
| منطقه شعله | دمای تقریبی | نقش در کار |
|---|---|---|
| مخروط داخلی (شعله اولیه) | 3100–3300 درجه سانتیگراد (5600–6000 درجه فارنهایت) | داغ ترین منطقه؛ برای جوشکاری و برای برش پیش گرم استفاده می شود |
| پاکت میانی (شعله ثانویه) | 1800–2800 درجه سانتیگراد (3300–5100 درجه فارنهایت) | منطقه گرمایش نرم تر برای لحیم کاری و پیش گرم کردن |
| لبه بیرونی شعله | 500–1200 درجه سانتیگراد (900–2200 درجه فارنهایت) | محافظ؛ گرما را در منطقه وسیع تری پخش می کند |
برای اکثر عملیات برش و جوشکاری، عددی که اهمیت دارد دمای مخروط داخلی است، زیرا این نقطه ای است که فلز را هدف می گیرید. پوشش بیرونی سردتر هنوز به اندازه کافی برای گرم کردن قطعات کار و لحیم کاری گرم است. سه تنظیم شعله تصویر را تغییر می دهد:
- شعله خنثی - اکسیژن و استیلن متعادل؛ بالاترین حرارت تمیز کاری را ارائه می دهد و تقریباً برای تمام برش ها و جوشکاری ها تنظیم صحیح است.
- شعله کربور کننده - استیلن اضافی؛ خنک تر می شود، دوده تولید می کند و کربن اضافه می کند. فقط برای موارد خاص مانند سخت شدن شعله استفاده کنید.
- شعله اکسید کننده - اکسیژن اضافی؛ با صدای خش خش تندتر می سوزد و می تواند کمی داغتر باشد، اما فلز جوش را اکسید می کند و برای چند کار برنزی محفوظ است.
بنابراین وقتی کسی دمای یک مشعل استیلن را نقل می کند، منظورش مخروط داخلی شعله خنثی است. از آنجایی که شعله خنثی نقطه مرجع است، بقیه مقاله از آن استفاده می کند مگر اینکه خلاف آن ذکر شده باشد.
چرا استیلن داغ ترین شعله گاز را تولید می کند؟
استیلن (C2H2) در حین احتراق مقدار زیادی گرما به ازای هر واحد گاز آزاد میکند، اما این به تنهایی دلیل برنده شدن آن نیست. ویژگی تعیین کننده سرعت شعله است. واکنش استیلن-اکسیژن بسیار سریعتر از واکنش های پروپان یا MAPP منتشر می شود، بنابراین انرژی آزاد شده به جای پخش شدن در یک منطقه کوچک و شدید متمرکز می شود. پروپان انرژی کل بیشتری را به ازای هر کیلوگرم سوخت می رساند، اما شعله آن گسترده تر و خنک تر است زیرا واکنش کندتر است.
| گاز سوخت | حداکثر دمای تقریبی با اکسیژن |
|---|---|
| استیلن (C2H2) | 3100–3300 درجه سانتیگراد (5600–6000 درجه فارنهایت) |
| گاز MAPP | 2900–3000 درجه سانتیگراد (5300–5400 درجه فارنهایت) |
| پروپان (C3H8) | حدود 2800 درجه سانتیگراد (5100 درجه فارنهایت) |
| گاز طبیعی (متان) | حدود 2700 درجه سانتیگراد (4900 درجه فارنهایت) |
اگر استیلن را با هوای ساده اجرا کنید، دما به حدود 2400 درجه سانتیگراد (4400 درجه فارنهایت) کاهش می یابد، به همین دلیل است که از منابع هوای مغازه برای برش فولاد استفاده نمی شود. دمای بالا، همراه با آزاد شدن گرمای متمرکز، همچنین دلیلی است که استیلن به جای گرمایش، گاز ترجیحی برای جوشکاری ذوبی فولاد است.
3300 درجه سانتیگراد (6000 درجه فارنهایت) در عمل به چه معناست
دمای شعله کامل چیزی نیست که فولاد را در برش ذوب کند. برش با سوخت اکسیژن با رساندن فولاد کربنی به دمای احتراق خود در جریان اکسیژن، تقریباً 870 تا 980 درجه سانتیگراد (1600 تا 1800 درجه فارنهایت) بسته به آلیاژ کار می کند. شعله مشعل پیش گرمایش را انجام می دهد. سپس اهرم اکسیژن آهن داغ را می سوزاند و دور می کند. به همین دلیل است که یک صفحه ضخیم به پیش گرمای طولانی تری نیاز دارد اما برش با سرعت ثابت اجرا می شود.
- برش - لبه را از قبل به رنگ قرمز روشن گرم کنید، سپس جت اکسیژن را شروع کنید. دمای مخروط داخلی حتی در کارگاه های سرد حاشیه زیادی به جا می گذارد.
- جوشکاری فیوژن - مخروط داخلی فلز پایه را به اندازه کافی سریع ذوب می کند که میله پرکننده و فلز پایه در یک گودال بدون گرم شدن بیش از حد ناحیه اطراف فیوز می شوند.
- لحیم کاری و لحیم کاری نقره - شعله بیرونی قابل کنترل، قطعات جفت شونده را به سرعت گرم می کند در حالی که فلز پرکننده را تا زمانی که به آن نیاز داشته باشید در زیر محدوده ذوب خود نگه می دارد.
- گرم کردن، خم شدن و صاف کردن - پوشش شعله عریض به جمع شدن و صاف کردن شفت ها و صفحات کمک می کند که در آن حرارت آهسته و یکنواخت بیشتر از دمای اوج است.
به طور خلاصه، دمای پیک بالا به شما سرعت و کنترل می دهد. اگر اپراتور صبور باشد، شعلهای با دمای پایینتر مانند پروپان همچنان میتواند فولاد را برش دهد، اما مغازههای تولیدی اکسی استیلن را انتخاب میکنند زیرا گرما به سرعت میرسد و میتوان آن را دقیقاً هدف قرار داد.
چرا شعله واقعی داغتر یا سردتر از ارزش کتاب است؟
تولیدکنندگان دمای شعله ایده آل را که در آزمایشگاه اندازه گیری می شود، نقل می کنند. در یک نیمکت واقعی، چندین چیز ارزش کاری را از آن عدد دور می کند:
- نسبت گاز - حرکت از حالت خنثی باعث تغییر شخصیت شعله می شود. شعله کربوهیدرات منطقه را خنک می کند و کار را با دوده می پوشاند.
- اندازه نوک - یک نوک انتخاب شده برای ورق نازک، شعله کوچکی تولید می کند که صفحه ضخیم گرما را از بین می برد. نوک بیش از حد بزرگ برای کار باعث ایجاد صدا و ضایعات می شود.
- شرط نوک - تجمع کربن، پاشش، یا صندلی آسیب دیده مخروط شعله را منحرف می کند و انتقال حرارت موثر را به شدت کاهش می دهد.
- فاصله کاری - مخروط داخلی باید تقریباً 2-4 میلی متر از محل کار شناور باشد. خیلی به عقب برگشته و بیشتر گرما در هوا از بین می رود.
- کیفیت تامین گاز - رطوبت، نشتی، یا تنظیمات فشار نامتناسب باعث پاشش شعله و خنک شدن منطقه به طور ناهموار می شود.
هیچ یک از این مشکلات به این معنی نیست که مشعل نمی تواند به دمای نامی برسد. آنها به این معنی هستند که تنظیم و وضعیت تجهیزات تعیین می کند که شما واقعاً در قطعه کار چه چیزی را دریافت می کنید.
انتخاب نوک و مشعل که گرما را ارائه می دهد
ساده ترین راه برای از دست دادن بیشتر مزیت دمایی تئوری استیلن، استفاده از نازل اشتباه است. نوک های برش استیلن دارای مجرای گاز کوچک تری نسبت به نوک پروپان هستند و نمی توان آنها را بین انواع سوخت مبادله کرد. برای هر کاری، سه چیز را مطابقت دهید: سری نوک با مشعل، اندازه نوک با ضخامت صفحه، و اتصال برش به دسته دسته (سبک، متوسط یا سنگین). در تولید خودمان، میبینیم که یک مجموعه نامتناسب تقریباً همیشه دلیلی است که یک فروشگاه گزارش میدهد که مشعلش به اندازه کافی داغ نمیشود.
نوکهای استیلن در سریهای شمارهدار زیادی تولید میشوند تا مطابق با مارکهای مختلف مشعل و استانداردهای منطقهای باشند. اگر در حال راه اندازی یک ایستگاه هستید، ارزش خواندن آن را دارد راهنمای انتخاب و نگهداری برای برش نوک و نازل مشعل به طوری که برای اولین بار اندازه صندلی مناسب و حفاری گاز را سفارش دهید.
 نکات مشعل برش استیلن سری 1-101 این نوکهای استیلن استاندارد ۷۶ میلیمتری متناسب با مدلهای چندگانه مشعل و دسته فولادی از ۵ تا ۲۰۰ میلیمتر است، و آنها را به انتخابی عملی در هنگام انتخاب اندازه نوک مناسب برای ایستگاه خود تبدیل میکند. مشاهده محصول →
در سمت مشعل، یک مشعل برش سنگین مبنای مناسبی برای برش روزانه فولاد است: اتصال را محکم نگه میدارد، جریان گاز را یکنواخت میکند، و صفحه ضخیمتر را با زمانهای پیش گرمایش کوتاهتر کنترل میکند. برای کاربرانی که با هر دو اکسی استیلن و پروپان کار می کنند، مشعل طراحی شده برای جابجایی بین دو گاز عملی است، مشروط بر اینکه اتصال و نوک با هم عوض شوند.
 کیت مشعل برش پروپان اکسی استیلن سنگین A217 این کیت سنگین اتصال A212 را با دسته A211 جفت می کند و کنترل جریان گاز صاف را برای برش، لحیم کاری یا گرم کردن ارائه می دهد. مناسب کاربرانی است که به یک مشعل قوی و همه کاره نیاز دارند. مشاهده محصول →
همچنین قبل از خرید قطعات، سبک منطقه ای را بررسی کنید: مشعل ها و نوک های سبک آمریکایی، استرالیایی، بریتانیایی و ژاپنی قابل تعویض نیستند. از سازندهای بخرید که استاندارد محلی شما را پوشش میدهد، بنابراین نکات تعویض تا پایان عمر مشعل در دسترس هستند.
کار ایمن در این دماها
در دمای 3300 درجه سانتی گراد، خطر واقعی خود شعله نیست، بلکه همه چیز اطراف آن است. جریان برگشتی شعله به داخل شیلنگ یا میکسر یک فلاش بک ایجاد می کند که می تواند یک خط را بشکند یا در چند میلی ثانیه به مشعل آسیب برساند. حفاظت استاندارد یک فلاش بک برقگیر است که در مشعل و روی رگولاتور نصب شده است، به علاوه یک سوپاپ برگشت که در آن مقررات نیاز به آن دارند.
 فلاش بک استیلن سری B288 این برقگیر که برای جلوگیری از فلاش بک و جریان گاز معکوس طراحی شده است، حفاظت اساسی را به مشعل و تنظیم کننده شما اضافه می کند. این به ایمن نگه داشتن خطوط گاز در طول کار برش در دمای بالا کمک می کند. مشاهده محصول →
- فشار استیلن - هرگز تنظیم کننده استیلن را بالای 15 psi (حدود 1.0 بار) قرار ندهید. استیلن ناپایدار می شود و می تواند در فشارهای بالاتر تجزیه شود.
- جابجایی سیلندر - سیلندرهای استیلن را در حالت عمودی نگه دارید، آنها را محکم کنید و دور از منابع گرما نگهداری کنید.
- اتصالات و شیلنگ - اتصالات اکسیژن را عاری از روغن و گریس نگه دارید و قبل از هر کار سنگین شلنگ ها را از نظر ترک خوردگی بررسی کنید.
- تهویه و PPE - در یک فضای تهویهدار کار کنید و از دستکشهای جوشکاری و محافظ چشمهای سایهدار استفاده کنید که مناسب کار گاز است.
هیچ یک از اینها در این دماها اختیاری نیست. یک فلاش بک در مقایسه با خطی که از آن محافظت می کند هزینه کمی دارد، و همین منطق برای یک نوک به درستی تمیز شده نیز صدق می کند: هر جزء از مسیر گاز بخشی از عملکرد ابزار است.
اگر یک ایستگاه راهاندازی میکنید و میخواهید یک پاسخ مطمئن داشته باشید: شعله اکسی استیلن خنثی به حدود 3100-3300 درجه سانتیگراد (5600-6000 درجه فارنهایت) در مخروط داخلی میرسد و دمای کار به اندازه نوک، وضعیت نوک و میزان نزدیک نگه داشتن شعله به فلز بستگی دارد. سوخت عامل محدود کننده نیست. تطبیق مشعل، نوک، فشار و تجهیزات ایمنی است.
اگر بدنه مشعل، ضمیمه های برش یا نکات جایگزین را تامین می کنید، با تیم ما تماس بگیرید با ضخامت صفحه، گاز سوخت و استاندارد منطقهای که کار میکنید، میتوانید اجزایی را با دمای شعلهای که واقعاً به آن نیاز دارد، تهیه کنید.







