

یک مشعل اکسی استیلن با تنظیم مناسب روشن کنید و نوک مخروط داخلی بین 5600 درجه فارنهایت تا 6300 درجه فارنهایت (3100 تا 3480 درجه سانتیگراد) قرار دارد. این باعث می شود استیلن در هنگام سوزاندن با اکسیژن خالص داغ ترین گاز سوخت رایج مورد استفاده در تجهیزات جوشکاری و برش دستی باشد. این اعداد فقط چیزهای بی اهمیت نیستند. آنها به شما می گویند که مشعل کدام فلزات را می تواند جوش دهد، با چه سرعتی می تواند یک صفحه را برش دهد، و چرا حفاظت فلاش بک متعلق به خط گاز است.
جایی که در واقع داغ ترین دما است
شعله یک مشعل اکسی استیلن یک توپ گرمایی یکنواخت نیست. دارای یک مخروط داخلی تیز است، جایی که استیلن و اکسیژن ابتدا مخلوط می شوند و واکنش نشان می دهند، و یک پوشش بیرونی بزرگتر که خنک تر است. دمای نوک مخروط داخلی رقمی است که مردم وقتی می گویند یک مشعل استیلن به حدود 5600 درجه فارنهایت می رسد، نقل می کنند. آن منطقه متمرکز جایی است که وقتی می خواهید حداکثر حرارت ورودی را داشته باشید، کار را در آن قرار می دهید.
سه تنظیم معمول شعله دمای کمی متفاوت ایجاد می کند:
- شعله خنثی (تقریباً برابر اکسیژن و استیلن): حدود 5600 درجه فارنهایت (3100 درجه سانتیگراد). برای اکثر جوشکاری ها و لحیم کاری ها بهتر است زیرا نه کربن و نه اکسیژن اضافی به حوضچه جوش اضافه می کند.
- شعله کربور کننده (استیلن اضافی): حدود 5000 تا 5400 درجه فارنهایت. یک منطقه غنی از کربن ایجاد می کند که برای سختی کار مفید است اما برای جوش های فولادی تمیز مفید نیست.
- شعله اکسید کننده (اکسیژن اضافی): می تواند به قسمت بالایی محدوده، تا حدود 6300 درجه فارنهایت برسد. داغتر می سوزد اما اکسیژن اضافه می کند. عمدتاً برای کارهای برنجی و برنزی و برخی عملیات برش استفاده می شود.
سوزاندن استیلن خالص در هوا، بدون سیلندر اکسیژن، تنها به حدود 4000 درجه فارنهایت (2200 درجه سانتیگراد) می رسد. منبع اکسیژن چیزی است که شعله را از 5000 درجه فارنهایت عبور می دهد، به همین دلیل است که دکل کامل اکسی استیلن استاندارد برای برش و جوشکاری جدی است.
نحوه مقایسه استیلن با سایر گازهای سوختی
استیلن تنها سوختی نیست که می توانید در مشعل قرار دهید، اما بالاترین دمای شعله را در حالت خنثی تولید می کند. اگر استیلن را با سوخت ارزانتری مانند پروپان یا پروپیلن وزن میکنید، شکاف دما بیشتر تفاوت عملکرد را توضیح میدهد.
| گاز سوخت | دمای شعله سوخت اکسیژن (تقریبا) | استفاده معمولی |
|---|---|---|
| استیلن | 5600–6300 درجه فارنهایت (3100–3480 درجه سانتیگراد) | برش، جوش، لحیم کاری، حرارت دادن |
| پروپان | ~4100 درجه فارنهایت (2250 درجه سانتیگراد) | برش، حرارت دادن، لحیم کاری |
| پروپیلن | ~5200 درجه فارنهایت (2870 درجه سانتیگراد) | برش، گرم کردن |
| گاز MAPP | ~5300 درجه فارنهایت (2930 درجه سانتیگراد) | لحیم کاری، لحیم کاری، برش سبک |
| هوا-استیلن | ~4000 درجه فارنهایت (2200 درجه سانتیگراد) | لحیم کاری سبک، لحیم کاری، کار HVAC |
هنگامی که هر دو با اکسیژن سوزانده می شوند، پروپان تقریباً 1500 درجه فارنهایت زیر استیلن قرار می گیرد. همچنان میتوانید فولاد ورق را با پروپان برش دهید، اما پیشگرمکردن بیشتر طول میکشد، سرعت برش کاهش مییابد و به نکات ویژه پروپان نیاز دارید. استیلن همچنین ناحیه گرمایی متمرکزتری تولید میکند، به همین دلیل است که وقتی کیفیت و سرعت جوش مهم است، نصبکنندگان به آن بازمیگردند.
معنی این دماها برای فلز چیست؟
دمای شعله سقف را تنظیم می کند. آنچه در واقع اتفاق می افتد بستگی به این دارد که چه مقدار از آن گرما به قطعه کار می رسد. در اینجا نقاط ذوب تقریبی در مقایسه با آنچه که مشعل می تواند ارائه دهد آورده شده است:
| مواد | نقطه ذوب (تقریبا) | نتیجه اکسی استیلن |
|---|---|---|
| آلومینیوم | ~1220 درجه فارنهایت (660 درجه سانتیگراد) | به راحتی ذوب می شود؛ مشعل برای لحیم کاری و کار نازک استفاده می شود |
| برنج / برنز | ~ 1700-1900 درجه فارنهایت | ذوب می شود؛ معمولاً با شعله اکسید کننده لحیم کاری می شود |
| مس | ~1980 درجه فارنهایت (1084 درجه سانتیگراد) | ذوب می شود؛ مشعل مورد استفاده برای لحیم کاری و گرمایش |
| چدن | ~2200 درجه فارنهایت (1200 درجه سانتیگراد) | ذوب می شود؛ می توان با میله های چدنی جوش داد |
| فولاد کربن | ~2500-2800 درجه فارنهایت (1370-1540 درجه سانتیگراد) | به راحتی جوش داده و برش می دهد |
| تنگستن | ~6170 درجه فارنهایت (3410 درجه سانتیگراد) | با مشعل دستی ذوب نمی شود |
جدول همچنین به سوالی که اغلب مطرح می شود پاسخ می دهد: اگر شعله به 6300 درجه فارنهایت برسد و تنگستن در حدود 6170 درجه فارنهایت ذوب شود، چرا مشعل نمی تواند تنگستن را ذوب کند؟ زیرا قطعه کار هرگز دمای اوج شعله را نمی بیند. مخروط داغ داخلی کوچک است و گرما به طور مداوم به هوای اطراف، بدنه مشعل و هدایت از طریق خود فلز از دست میرود. شعله 6000 درجه فارنهایت را روی یک بلوک تنگستن بگذرانید و سطح آن بسیار داغ می شود، اما نمی تواند انرژی کافی برای رسیدن به نقطه ذوب خود را قبل از از بین رفتن گرما جمع کند.
برای برش فولاد، نیازی به ذوب تمام صفحه ندارید. مشعل فولاد را تا حدود 1600 تا 1800 درجه فارنهایت از قبل گرم می کند تا زمانی که به رنگ قرمز روشن درآید، سپس اهرم اکسیژن اکسیژن خالص را روی نقطه پخش می کند. فولاد، به معنای اکسیداسیون سریع، می سوزد و اکسید مذاب از قسمت بیرون می دمد. به همین دلیل است که یک مشعل برش دارای یک انفجار اکسیژن جداگانه است و چرا طراحی نوک برش به اندازه دمای شعله اهمیت دارد.
عوامل دنیای واقعی که گرمای شما را تغییر می دهد
دو مشعل یکسان می توانند بر اساس مواد مصرفی و تنظیمات گاز رفتار بسیار متفاوتی داشته باشند. اگر اندازه نوک برش اشتباه باشد، نشیمنگاه بریده شده باشد یا فشار خاموش باشد، شعله ممکن است عادی به نظر برسد در حالی که قطعه کار هرگز به اندازه کافی داغ نمی شود.
- اندازه نوک و وضعیت. یک نوک به اندازه صفحه ضخیم دارای پورت های بزرگتر است و گرمای بیشتری را ارائه می دهد. نوک فرسوده یا کثیف شعله را منحرف می کند و برش را کند می کند.
- فشار گاز خیلی کم است و شعله می پرد یا به عقب باز می گردد. خیلی بالاست و از نوک بلند می شود. هر دو شرایط حرارت انتقال یافته به فلز را کاهش می دهند.
- فاصله از محل کار داغترین منطقه حدود 1/8 تا 1/4 اینچ از نوک مخروط داخلی قرار دارد. دورتر نگه داشتن مشعل باعث کاهش سریع دما می شود.
- جرم قطعه کار. ریخته گری سنگین گرما را سریعتر از ورق نازک می کشد. شما با نوک بزرگتر یا پیش گرمای طولانی تر جبران می کنید.
- خلوص اکسیژن اکسیژن باید حداقل 99.5٪ باشد. گاز آلوده دمای شعله را کاهش می دهد و لبه برش ناهمواری ایجاد می کند.
این متغیرها به همین دلیل است که مغازه ها طیف وسیعی از اندازه های نوک را در کشو نگه می دارند. برای برش سنگین بر روی فولاد تمیز، یک نوک استیلن استاندارد آمریکایی با اندازه مناسب مانند سری 6290 پیش گرمایش را تامین می کند و جت برش نیاز کار را تامین می کند.
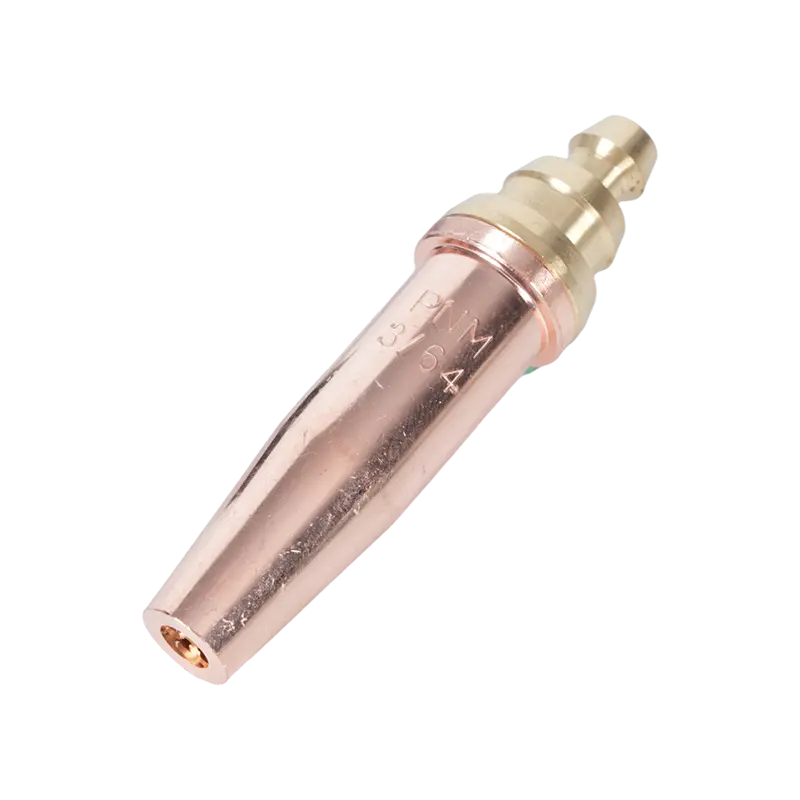
 نازل نوک برش استیلن سری 6290 برای مشعل های سبک آمریکایی این نوک استیلن ضخامت های برش را از 1 میلی متر تا 300 میلی متر پوشش می دهد و با مشعل های A735 و A623 مطابقت دارد و آن را به گزینه ای همه کاره برای مغازه هایی تبدیل می کند که به یک نازل برای فولادهای متنوع نیاز دارند. مشاهده محصول →
انتخاب مشعلی که شعله را ثابت نگه می دارد
بدنه و دسته مشعل وظیفه اختلاط گازها را با نسبت مناسب و ثابت نگه داشتن شعله بر عهده دارند. یک مشعل دستی خوش ساخت سوپاپ ها را به خوبی آب بندی می کند، نوک آن را محکم نگه می دارد و برای سال ها همان ویژگی های شعله را ارائه می دهد. برای کارهای برش دستی، تعمیرات و نگهداری، یک مشعل دستی اکسی استیلن سنگین در کلاس B400 طول دسته راحت و جریان گازی که اکثر مغازه ها به آن نیاز دارند را به شما می دهد.
 مشعل برش اکسی استیلن دستی سنگین B400 سر برنجی آهنگری و طراحی دو لوله که برش فولادی تا ضخامت 300 میلیمتر را پشتیبانی میکند، با نازلهای استیلن و پروپان قابل تعویض برای استفادههای سنگین انعطافپذیر. مشاهده محصول →
هر مشعل را که انتخاب می کنید، مواد مصرفی را مطابق با کار نگه دارید. یک ضمیمه برش و یک مشعل دستی ممکن است خانواده نوک یکسانی را بپذیرند، اما مسیرهای گاز داخلی آنها متفاوت است، بنابراین از نمودار نوک سازنده استفاده کنید. همان اصل برای انتخاب نوک و مراقبت با جزئیات بیشتر در مورد پوشش داده شده است انتخاب و حفظ نکات مشعل برش .
ایمنی گرما و فلاش بک
درجه حرارت در محدوده 6000 درجه فارنهایت فقط فولاد را برش نمی دهد. آنها هر چیزی را که در آن نزدیکی قابل اشتعال است آتش می زنند و فلاش بک را به یک خطر واقعی تبدیل می کنند. فلاش بک زمانی اتفاق می افتد که شعله دوباره در نوک آن ناپدید می شود و همچنان در داخل بدنه مشعل یا شلنگ می سوزد، که می تواند تجهیزات را از بین ببرد و در عرض چند ثانیه به اپراتور آسیب برساند. مستقیم ترین محافظت یک فلاش بک است که بین مشعل و رگولاتور نصب شده است. برای کار با اکسی استیلن، یک مدل باکیفیت مانند سری B288 جریان معکوس را متوقف می کند و شعله را قبل از حرکت به بالای خط خاموش می کند.
 دستگاه فلاش بک اکسی استیلن سری B288 این برقگیر که بین مشعل و رگلاتور نصب می شود، از حرکت شعله و جریان معکوس گاز جلوگیری می کند و ایمنی ضروری را برای عملیات برش و جوشکاری اکسی استیلن فراهم می کند. مشاهده محصول →
هر سیلندر را به عنوان یک منبع فشار بالا در نظر بگیرید: شیر استیلن را حدود سه چهارم دور باز کنید، شیلنگ ها را قبل از روشنایی تمیز کنید و هرگز از روغن یا گریس در نزدیکی اتصالات اکسیژن استفاده نکنید. اگر مشعل به طور مکرر عمل معکوس کرد، همه چیز را ببندید و نوک، صندلی و شیلنگ ها را قبل از روشن کردن دوباره بررسی کنید. گام به گام اقدامات احتیاطی استاندارد مشعل برش را دنبال کنید و یک کپسول آتش نشانی را در دسترس قرار دهید.
یک مشعل استیلن به اندازه کافی داغ می شود، تقریباً 5600-6300 درجه فارنهایت وقتی با اکسیژن ترکیب می شود تا اکثر فلزات رایج را جوش دهد، ورق فولادی را برش دهد و کارهای لحیم کاری و گرمایشی را انجام دهد که ابزارهای الکتریکی به راحتی نمی توانند با آن مطابقت کنند. مهارت واقعی تبدیل دمای شعله به گرمای مفید در قطعه کار است: نوک مناسب، تنظیمات صحیح گاز، و یک مشعل و خط ایمنی که می توانید به آن اعتماد کنید، با پشتیبانی یک سازنده سازنده تجهیزات جوش و برش داخلی.







