

دو گاز، نه یک
از کسی بپرسید که مشعل برش با چه گازی کار می کند، و آنها اغلب فقط یک سوخت را نام می برند که معمولاً استیلن است. این پاسخ فقط نیمی از درست است. هر شعله برش با سوخت اکسیژن، مشارکتی بین گاز سوخت قابل احتراق و اکسیژن است، و اکسیژن دو کار جداگانه انجام می دهد: بخش کوچکی با سوخت مخلوط می شود تا شعله پیش گرمایش ایجاد شود، در حالی که جریان بسیار بزرگتری از مرکز نوک آزاد می شود تا در واقع فلز مذاب را در طول برش اکسید کرده و منفجر کند.
طرف گاز سوخت این مشارکت جایی است که انتخاب واقعی اتفاق می افتد. استیلن، پروپان و گاز طبیعی سه گزینه متداول هستند و هر کدام به اندازه کافی رفتار متفاوتی دارند که انتخاب نامناسب - یا جفت کردن آن با نوک مشعل اشتباه - منجر به شعله ضعیف، سوراخ شدن آهسته یا ریزش بیش از حد در لبه بریده می شود.
استیلن: هنوز معیار است
استیلن گرمتر از هر گاز سوختی موجود تجاری دیگر می سوزد و در صورت مخلوط شدن با اکسیژن به حدود 5800 تا 6000 درجه فارنهایت می رسد. این گرما به جای پخش شدن، متمرکز میشود، به همین دلیل است که استیلن فلز را سریعتر از سایر موارد به دمای برش گرم میکند و انتخاب استاندارد برای جوشکاری، لحیم کاری و برش صفحه ضخیمتر در جایی که سرعت اهمیت دارد، باقی میماند.
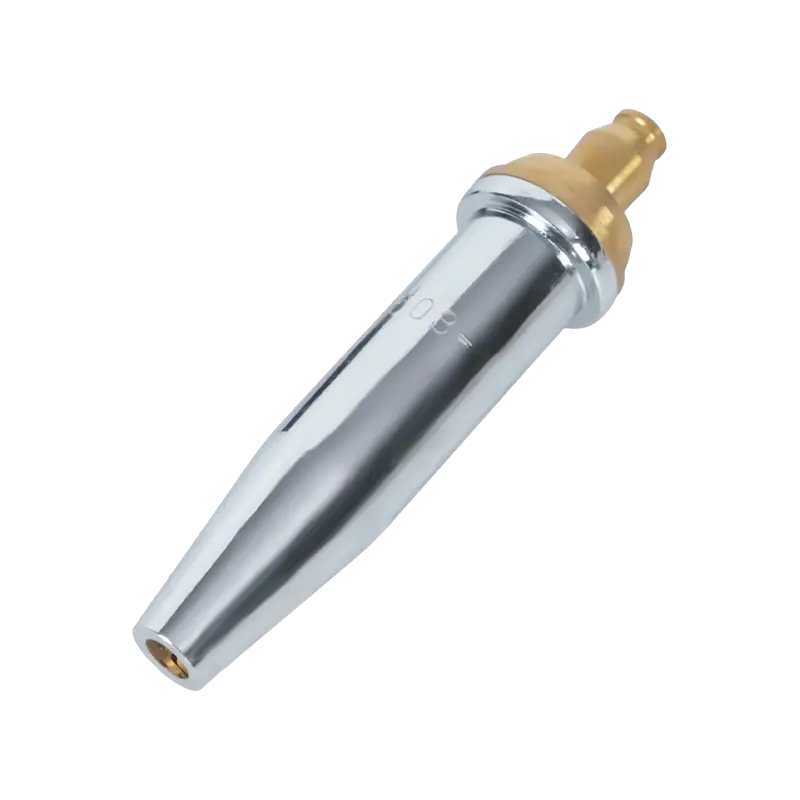
مبادله هزینه و رسیدگی است. سیلندرهای استیلن نسبت به پروپان به محدودیتهای ذخیرهسازی و فشار دقیقتری نیاز دارند و خود گاز در بیشتر مناطق به ازای هر فوت مکعب گرانتر است. برای مغازههایی که روزانه مشعل را برای کار تولیدی کار میکنند، این هزینه به کار جذب میشود. برای استفاده گاه به گاه، ارزش آن را دارد که با گزینه های زیر مقایسه کنید. نکات مشعل برش استیلن برای تحویل شعله پیش مخلوط مهندسی شده است به طور خاص حول ویژگی های احتراق این گاز ساخته شده اند، با یک محفظه اختلاط که برای شعله باریک و با سرعت استیلن طراحی شده است.
پروپان و گاز طبیعی: جایگزین عملی
پروپان در حدود 5200 درجه فارنهایت در شعله اکسی پروپان بالا می رود، به طور قابل توجهی سردتر از استیلن است، اما هنوز آنقدر داغ است که پس از تنظیم تکنیک، فولاد ساختاری را تمیز کند. پروپان گرمای خروجی خود را به جای مخروط تنگ استیلن در شعله وسیعتری پخش میکند، که در واقع برای گرم کردن مناطق بزرگ یا بریدن صفحه ضخیمتر جایی که پیش گرما نیاز به نفوذ به فراتر از سطح دارد، به نفع خود عمل میکند.
چیزی که مغازه ها را به سمت پروپان سوق می دهد، معمولاً دمای شعله نیست. هزینه و ذخیره سازی آن است. سیلندرهای پروپان برای پر کردن هزینه کمتری دارند، خود گاز ارزان تر است و الزامات ذخیره سازی محدودتر از استیلن است. حیاطهای ضایعاتی و مغازههایی که مشعل را ساعتها بهطور متوالی روشن میکنند، اغلب دقیقاً به همین دلیل پروپان را پیشفرض میکنند، حتی اگر نمیتواند جایگزین استیلن در جوشکاری با سوخت اکسی شود. گاز طبیعی در کاربردهای برش مشابه پروپان عمل می کند و در هر جایی که یک مغازه از قبل گاز لوله کشی کرده باشد رایج است و لجستیک سیلندر را به طور کامل حذف می کند. نوک مشعل برش پروپان برای مخلوط کردن شعله به سبک پست میکس ساخته شده است منعکس کننده این تفاوت در رفتار سوختگی، با هندسه اختلاط گسترده تر مناسب برای شعله وسیع تر و خنک تر پروپان است.

چرا نکات مشعل بین گازها قابل تعویض نیستند؟
تعویض گاز سوخت بدون تعویض نوک یکی از رایج ترین اشتباهات نصب در مغازه ای است که از هر دو استفاده می کند. نوک استیلن از یک طرح پیش مخلوط استفاده می کند که در آن سوخت و اکسیژن پیش گرم شده در داخل خود نوک قبل از خروج از روزنه های نزدیک به هم ترکیب می شوند. نوک های پروپان به جای آن از طرح پس اختلاط استفاده می کنند و گازها را درست در خارج از قسمت نوک از طریق یک صندلی پهن تر مخلوط می کنند، زیرا پروپان به حجم اکسیژن بیشتری نسبت به سوخت نیاز دارد تا به طور موثر بسوزد و برای تثبیت شعله به آن فاصله اختلاط اضافی نیاز دارد.
استفاده از نوک استیلن با پروپان - یا برعکس - معمولاً به صورت شعله ضعیف و دودهای، ترکیدن بیش از حد یا پیش گرمایی که هرگز به دمای برش نمیرسد، مهم نیست که شیرها چگونه تنظیم شوند، ظاهر میشود. راه حل یک تنظیم تنظیم کننده متفاوت نیست. این نوک صحیح برای گاز در سیلندر است. برای نگاهی دقیق تر به این که چگونه اندازه نوک و هندسه روزنه باید با ضخامت صفحه مطابقت داشته باشد، پس از نشستن روی گاز سوخت، راهنمای ما برای انتخاب و نگهداری نوک مشعل مناسب نمودارهای اندازه و مراحل تنظیم را با عمق بیشتری پوشش می دهد.
تطبیق رگولاتورها و تجهیزات ایمنی با گاز شما
انتخاب گاز سوخت در نوک متوقف نمی شود. رگولاتورها برای محدوده فشار گاز و اتصالات رزوه خاصی کالیبره شده اند و استفاده از یک تنظیم کننده استیلن بر روی سیلندر پروپان - حتی اگر اتصال به نحوی مناسب باشد - باعث ایجاد فشار خارج از آنچه تجهیزات پایین دستی برای تحمل آن طراحی شده اند، می شود. تنظیم کننده فشار گاز با انواع گازهای سوختی خاص مطابقت دارد این تفاوت ها در فشار کاری و استاندارد اتصال از ابتدا به حساب می آید.
برقگیرهای فلاش بک همان منطق مخصوص گاز را دارند. شعله ای که به سمت عقب به داخل شیلنگ یا تنظیم کننده حرکت می کند - فلاش بک - باید توسط دستگاهی که برای گازی که در واقع از آن جریان می یابد متوقف شود، زیرا استیلن و پروپان محدوده اشتعال پذیری و سرعت سوختگی متفاوتی دارند. فلاش بک که از برگشت شعله به منبع گاز جلوگیری می کند باید در هر دو انتهای رگولاتور و مشعل نصب شود بدون توجه به اینکه کدام گاز سوخت استفاده می شود. OSHA استاندارد جوشکاری و برش گاز اکسیژن-سوخت الزامات پایه را برای ذخیره سازی سیلندر، محدودیت های فشار، و مشخصات شیلنگ تعیین می کند که در هر گازی که یک مغازه کار می کند اعمال می شود.
انتخاب بنزین مناسب برای مغازه شما
برای کارگاهی که جوشکاری میکند و همچنین برش یا برش صفحه سنگین را انجام میدهد که در آن سرعت و منطقه پیشگرم محکم مهم است، استیلن به دلایل خوب پیشفرض باقی میماند. برای عملیاتهایی که فقط برش دارند، مشعل را برای کششهای طولانی روشن کنید، یا میخواهید از محدودیتهای ذخیرهسازی استیلن و هزینه هر سیلندر اجتناب کنید، پروپان یا گاز طبیعی این کار را با یک تنظیم کوچک در تکنیک و نوک صحیح در دست انجام میدهند.
هیچکدام از این گزینهها دائمی نیستند - بسیاری از مغازهها هر دو سیستم گاز سوخت را در دسترس قرار میدهند و بر اساس شغل مورد نظر سوئیچ میکنند. مهمتر از اینکه کدام گاز برنده شود این است که مطمئن شوید نوک، رگولاتور و محافظ فلاش بک روی مشعل با هر سیلندر وصل شده مطابقت دارند. راهنمای اقدامات احتیاطی کامل ما برای عملیات برش مشعل بدون توجه به اینکه کدام گاز سوخت در سیلندر است، از چک لیست گسترده تری عبور می کند که ارزش دویدن را قبل از هر قطعی دارد.







