

سه خطا باعث بریدگی ضعیف اکسی استیلن می شوند: نوک بسیار بزرگ برای صفحه، فشار تنظیم کننده توسط حافظه به جای نمودار تنظیم شده، و اتصالی که به اندازه کافی نشت می کند تا شعله را خنثی کند. برند دسته، رنگ شلنگ و نحوه نگهداشتن مشعل بسیار کمتر از این سه مورد اهمیت دارد. بنابراین دنباله زیر از ترتیبی پیروی می کند که یک مجموعه در واقع روی نیمکت قرار می گیرد: سخت افزار، فشار، تست نشتی، شعله، برش.
این یک راه حل کاربردی برای یک مجموعه استیلن دو شیلنگ است که یک ضمیمه برش را تغذیه می کند، چیدمانی که در مغازه های تولیدی، محل های تعمیر و محوطه های ضایعات یافت می شود. اکسی پروپان از همان بدنه مشعل با نوک های مختلف و فشارهای کمی متفاوت استفاده می کند. در جایی که این دو تفاوت دارند، علامت گذاری می شود.
دسته و ضمیمه را قبل از هر چیز دیگری جمع کنید
ضمیمه برش را با دست روی دسته قرار دهید تا جا بیفتد، سپس آن را با آچار روی قسمت های تخت بچسبانید، نه روی لوله ها. دو جزئیات تعیین میکنند که آیا آن مفصل رفتار میکند: صندلیهای جفتگیری باید تمیز و خشک باشند و مهر و مومها باید با خانواده مشعل مطابقت داشته باشند. مخلوط کردن یک پیوست با الگوی استرالیایی با دستهای با الگوی آمریکایی، مفصلی را ایجاد میکند که سفت به نظر میرسد و در لحظه رسیدن فشار نشت میکند.
این که کدام خانواده شما متعلق به شماست روی دسته یا ضمیمه مهر شده است. الگوهای آمریکایی، استرالیایی، بریتانیایی و ژاپنی از نخ ها و زوایای صندلی متفاوت استفاده می کنند و قابل تعویض نیستند. قبل از سفارش قطعه تعویض، الگوی، گاز مورد نظر مجموعه و سنگین بودن، متوسط یا سبک بودن دسته را تأیید کنید. اجرای یک دسته سبک در فشارهای سنگین یکی از دلایل بی صدا فلاش بک است.
بعد دریچه ها را چک کنید. آنها باید به آرامی بچرخند و کاملاً با دست بنشینند. دریچه ای که برای بسته شدن به انبردست نیاز دارد، دریچه ای است که نیمه باز می ماند. اتصالات را با هوای خشک یا اکسیژن، هرگز با دهان و هرگز با چیزهای روغنی تمیز کنید.
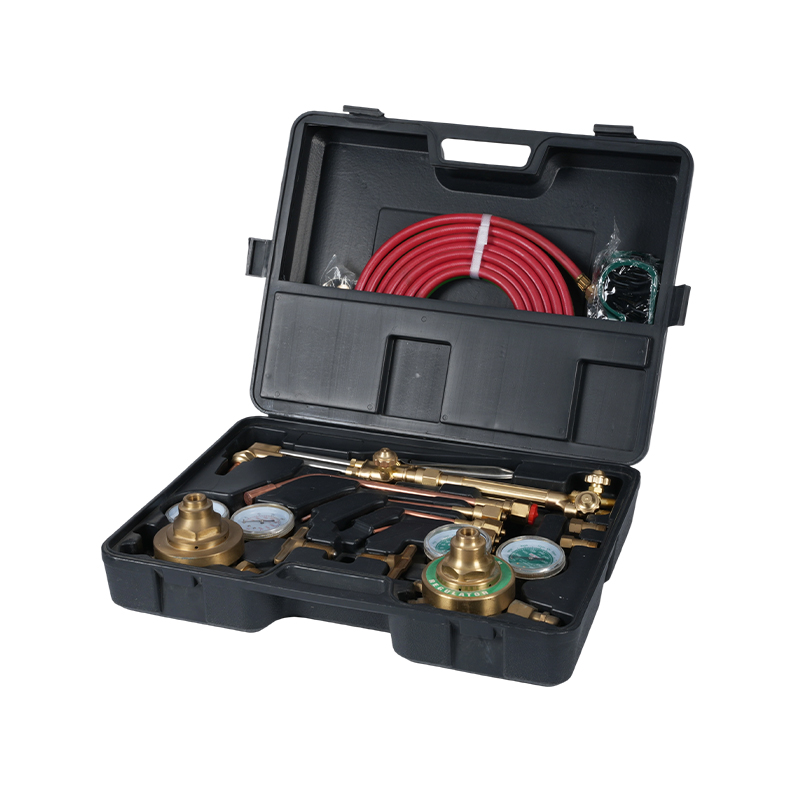 مجموعه مشعل برش اکسی استیلن سنگین A217K کیت برش، جوش و گرمایش سنگین با دسته A211 و اتصال A212 که هنگام چک کردن شیرها و تنظیم فشار تنظیم کننده قبل از استفاده مناسب است. مشاهده محصول →
فشار رگولاتور را با بسته بودن شیرهای مشعل تنظیم کنید
هر دو پیچ رگلاتور را به عقب برگردانید تا آزادانه بچرخند، سپس دریچه های سیلندر را باز کنید: استیلن بیش از یک و نیم دور نچرخد، اکسیژن تا آخر. برای تمیز کردن شیلنگ، هر شیر مشعل را مختصری بشکنید، آن را ببندید، سپس رگولاتور استیلن را به حالت کار بیاورید و قبل از تکرار در سمت اکسیژن، شیر مشعل را دوباره ببندید. تنظیم فشار در حالی که گاز در جریان است، خوانشی به دست می دهد که در لحظه روشن کردن مشعل، از بین می رود.
فشار تابع اندازه نوک است نه عادت. مقادیر زیر نقطه شروع معمولی برای برش فولاد نرم با مجموعه استیلن دو شیلنگ است. آنها فقط نقاط شروع هستند، زیرا هندسه نوک بین سازندگان متفاوت است و هر مشعل باید در نهایت در برابر نمودار خود تنظیم شود.
| ضخامت صفحه | اندازه نوک معمولی | فشار اکسیژن | فشار استیلن |
|---|---|---|---|
| 1/4 اینچ (6 میلی متر) | 0 | 20-25 psi | 3-5 psi |
| 1/2 اینچ (12 میلی متر) | 1 | 25-30 psi | 4-6 psi |
| 3/4 اینچ (20 میلی متر) | 2 | 30-35 psi | 5-7 psi |
| 1 اینچ (25 میلی متر) | 3 | 35-40 psi | 6-8 psi |
| 2 اینچ (50 میلی متر) | 5 | 45-55 psi | 8-10 psi |
دو محدودیت سخت پشت این ارقام قرار دارد. استیلن بیش از 15 psi در شیلنگ یا بدنه مشعل ناپایدار می شود، به همین دلیل است که گیج های سوخت به ندرت بالاتر می روند و چرا فشار تحویل به جای فشار سیلندر چیزی است که شما تنظیم می کنید. اکسیژن در این مقادیر هیچ محدودیتی در سمت مشعل ندارد، اما در صندلی تنظیم کننده یک محدودیت دارد: بدون روغن، بدون گریس، بدون ابزار روغن کاری شده در هیچ کجای سمت اکسیژن.
تست نشت هر مفصل قبل از شعله اول
هر دو دریچه مشعل را ببندید، هر دو خط را تحت فشار قرار دهید و آب صابون را روی اتصالات سیلندر، خروجی های رگلاتور، کوپلینگ های شلنگ و اتصال دسته به اتصال بمالید. بدون حباب علامت عبور است. تست فشار ایستاده یک بررسی دوم مفید است: هر دو قرائت گیج را یادداشت کنید، دو دقیقه صبر کنید، دوباره آنها را بخوانید. سوزن خزنده به این معنی است که گاز از جایی پایین دست خارج می شود حتی اگر صابون آن را از دست داده باشد.
شیلنگ ها مستحق همین توجه هستند. قرمز برای سوخت، سبز یا سیاه برای اکسیژن، با رزوه های سمت چپ در سمت سوخت، بنابراین این دو را نمی توان به طور تصادفی تعویض کرد. به دنبال شکاف در نزدیکی چین بگردید و هر شیلنگی را که له شده، سوخته یا با روغن آغشته شده است خارج کنید. شیلنگی که روغن جذب کرده مسیر آتش است نه شلنگ.
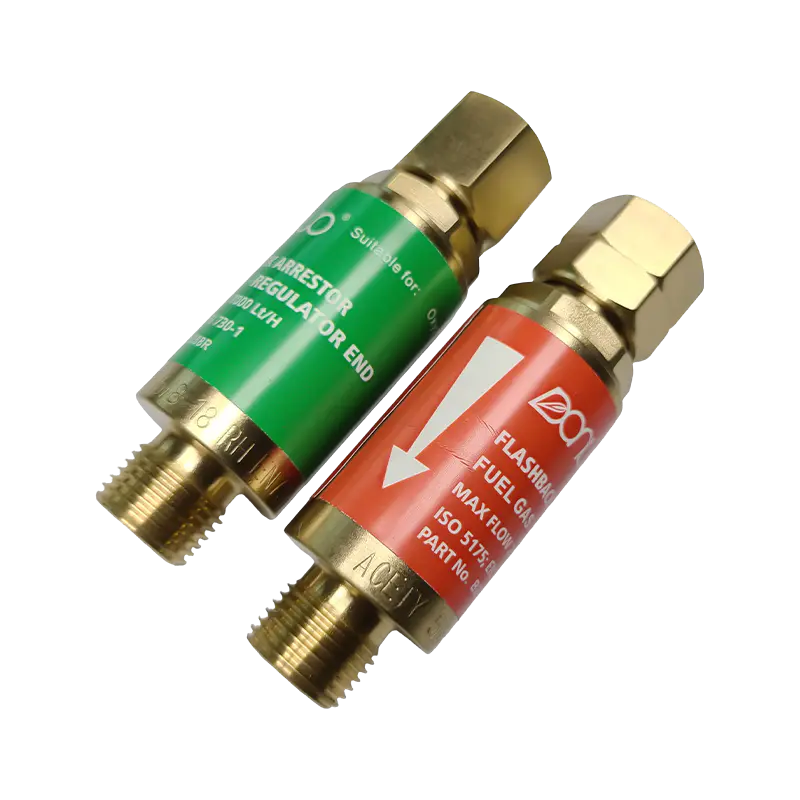 دستگاه های فلاش بک اکسی استیلن سری B288 اجزای ایمنی که از فلاش بک ها و جریان معکوس گاز جلوگیری می کند، در مدل های چند رزوه ای و گازی برای راه اندازی مشعل اکسی استیلن موجود است. مشاهده محصول →
برقگیرهای فلاش بک را در پریزهای رگولاتور نصب کنید یا تأیید کنید که مجموعه قبلاً آنها را دارد. آنها جزو ارزانترین اجزای سیستم هستند و تنها قطعاتی هستند که جلوی شعله را که به سمت بالا حرکت میکند، متوقف میکنند.
نور، تنظیم به خنثی، سپس برش
دریچه مشعل استیلن را حدود یک چهارم دور باز کنید، با یک ضربه گیر روشن کنید، سپس دریچه اکسیژن را باز کنید تا پوشش بیرونی پردار در یک مخروط داخلی کاملا مشخص ناپدید شود. این یک شعله خنثی است. اکسیژن بیشتری اضافه کنید و مخروط کوتاه می شود و شروع به خش خش می کند: شعله اکسید کننده که لبه برش را فرسایش می دهد و عمر نوک را کوتاه می کند.
برای برش، از قبل گرم کنید تا فولاد قرمز گیلاسی شود، سپس اهرم برش اکسیژن را کاملا باز کنید و با سرعت ثابت حرکت کنید. استنداف حدود 1/8 اینچ است. خیلی نزدیک است و نوک آن بیش از حد گرم می شود. خیلی دور است و پیش گرمایش متوقف می شود. برشی که نیاز به گرم کردن مداوم دارد معمولاً به نوک خیلی کوچک یا فشار خیلی کم اشاره می کند، در حالی که سرباره سنگین و لبه بالایی گرد معمولاً به نوک بزرگ یا حرکت بسیار کند اشاره دارد.
- شیر سوخت روی مشعل را ببندید.
- دریچه اکسیژن روی مشعل را ببندید.
- هر دو سوپاپ سیلندر را ببندید.
- دریچه های مشعل را باز کنید تا فشار باقیمانده تخلیه شود، سپس پیچ های رگولاتور را به عقب برگردانید.
باقی ماندن فشار در شیلنگ در طول شب باعث می شود که شیلنگ ها آسیب ببینند و گیج ها در نهایت صبح روز بعد چیزی اشتباه را بخوانند.
انتخاب نکته را به عنوان بخشی از راه اندازی تلقی کنید
نوک استیلن و پروپان قابل تعویض نیستند. هندسه روزنه و تعداد سوراخ های پیش گرم متفاوت است، به همین دلیل است که مجموعه ای که استیلن را تمیز می کند، روی پروپان با همان نوک نصب شده مشکل دارد. یک نوک در هر محدوده ضخامت به جای یک نوک برای همه چیز نگه دارید و قبل از سرزنش شعله، دهانه را با یک پاک کننده نوک تمیز کنید.
نوک فرسوده با یک سوراخ تمیز و یک صندلی سالم ترمیم می شود، نه با اندازه بزرگتر. اگر کیفیت برش افت کرد و فشارها درست بود، به جای باز کردن نوک، نوک آن را تعویض کنید. یک روزنه باز شده شکل خود را از دست می دهد و شعله دیگر گرد نیست.
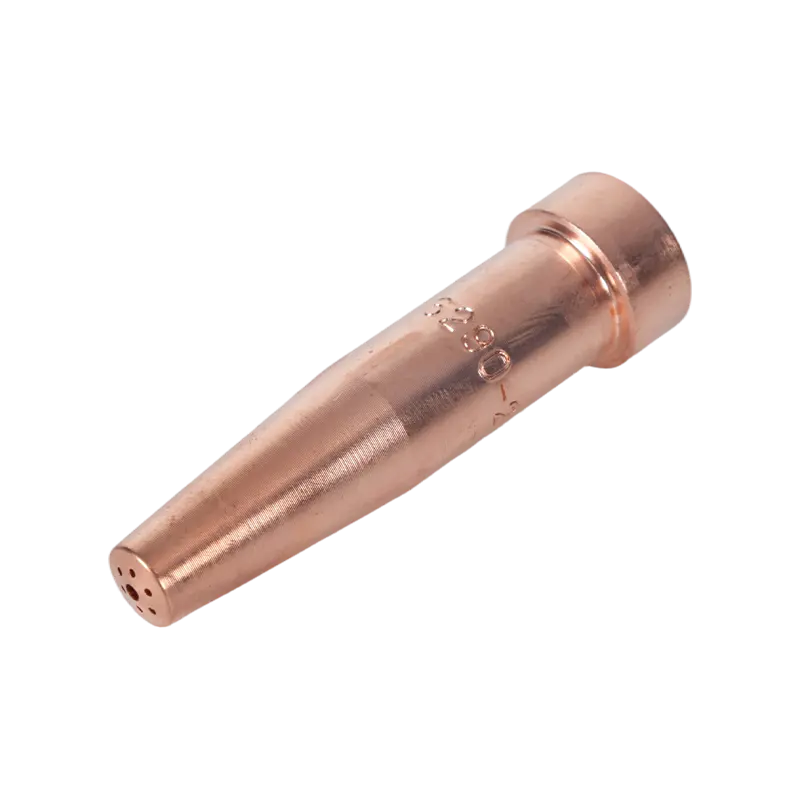 نازل نوک برش استیلن سری 6290 نوک برش فقط از استیلن برای مشعلهای سبک آمریکایی، در مدلهایی با ضخامتهای فولادی 1 تا 300 میلیمتر موجود است و هنگام تعویض نوکهای فرسوده مرتبط است. مشاهده محصول →
قبل از خرید ست چه چیزی را باید تایید کرد
چهار سوال یک لباس کارآمد را از یک لباس خسته کننده جدا می کند: دسته و اتصال از کدام الگوی منطقه ای استفاده می کنند، اینکه آیا سری نوک به صورت محلی در ضخامت هایی که شما واقعاً برش داده اید ذخیره می شود، آیا برقگیرها و شیرهای بازرسی به جای اضافی گنجانده شده اند، و اینکه آیا دسته برای چرخه کاری که مغازه اجرا می کند رتبه بندی می شود. یک دسته سنگین برنجی آهنگری بیش از یک دسته آلومینیومی سبک هزینه دارد و در هفته های کاری متفاوت دوام می آورد.
همچنین ارزش بررسی این را دارد که صندلی ها، نوک ها و دستگیره ها جدا از کیت فروخته شوند. مجموعه ای که فقط با تعویض کل لباس قابل تعمیر باشد به هیچ قیمتی معامله نیست.
خدمههایی که تازه سوخت اکسی را دریافت کردهاند، باید قبل از لمس یک اهرم برش، از دستور خاموشی و آزمایش فشار ایستاده عبور کنند. این خلاصه از اقدامات احتیاطی هنگام استفاده از مشعل برش علائم هشدار دهنده فلاش بک و تجهیزات حفاظتی را پوشش می دهد. برای تطبیق دسته، ضمیمه و سری نوک با محدوده صفحه خاص، یا بحث در مورد نیاز تامین برچسب خصوصی، تماس بگیرید تیم با ضخامت، نوع گاز و الگوی منطقه ای شما.







