

یک جوشکار یک مشعل با نوک اندازه 2 را برمیدارد، آن را روشن میکند، چیزی را که شبیه شعله خنثی است تنظیم میکند، و همچنان با یک لبه بریدهشده که نیاز به سنگ زنی دارد و مهرهای که در امتداد انگشت پا میشکند، تعویض را تمام میکند. فشارها روی کتاب بود، صفحه تمیز بود و هیچ چیز روی گیج اشتباه به نظر نمی رسید. چیزی که منحرف شد خود شعله اکسی استیلن بود، کمی بیش از حد به اکسیژن یا کمی بیش از حد به استیلن.
نسخه کوتاه: شعله با نسبت اکسیژن به استیلن در نوک مشخص می شود، نه تنها با ارقام تنظیم کننده. از این نسبت سه شعله خارج میشود، خنثی، کربورکننده و اکسیدکننده، و هر کدام دمای متفاوتی دارند، شیمی متفاوتی در فلز مذاب و مجموعهای از کارهای متفاوت که به خوبی انجام میدهد. خواندن مخروط ها را یاد بگیرید و بیشتر عیوب برش و جوش قبل از اولین پاس تشخیص داده می شوند.
چرا نسبت بیشتر از قرائت سنج اهمیت دارد
استیلن سوخته در اکسیژن خالص تقریباً به 3200 تا 3500 درجه سانتیگراد (5790 تا 6330 درجه فارنهایت) می رسد که گرمتر از پروپان، پروپیلن یا گاز طبیعی در همان مشعل است. این عدد سرفصل فقط در مخلوطی نزدیک به 1:1 وجود دارد. استیلن بیشتری را تغذیه کنید و شعله کمی خنک می شود در حالی که مخروط داخلی پری از کربن نسوخته رشد می کند. اکسیژن بیشتری را تغذیه کنید و مخروط کوتاه می شود، شعله سخت تر می شود و اکسیژن آزاد شروع به حمله به فولاد می کند.
یک گیج تنظیم کننده آنچه را که در ورودی موجود است نشان می دهد، نه آنچه را که به دهانه می رسد. طول شلنگ، اندازه نوک و یک نوک تا حدی مسدود شده، همه تحویل را تغییر می دهند. به همین دلیل است که هر روش صدا با همان دستورالعمل به پایان می رسد: تنظیم بصری، در مشعل، با شعله روشن و پخش روی کار.
سه شعله اکسی استیلن در کنار هم
| شعله | اکسیژن به استیلن | آنچه می بینید | کار معمولی | در صورت استفاده نادرست خطر می کند |
|---|---|---|---|---|
| خنثی | حدود 1:1 | دو مخروط کاملاً مشخص، مخروط داخلی سفید-آبی روشن، بدون پر | برش و جوش فولاد ملایم، لحیم کاری با شار، گرمایش عمومی | کم خطر؛ اکسیداسیون جزئی روی آلومینیوم |
| کربورسازی | غنی از استیلن، حدود 0.8 تا 0.9:1 | سه ناحیه: مخروط داخلی، پر مایل به سفید، پوشش بیرونی. ممکن است دوده کند | آلومینیوم، آلیاژهای نیکل، تعمیر چدن، سختافزار، فولاد با کربن بالا | جمعآوری کربن، دوده در پوسته، جوشهای حساس به ترک سخت |
| اکسید کننده | غنی از اکسیژن، حدود 1.2:1 یا بیشتر | مخروط داخلی کوتاه، تیز، کم رنگ تر، صدای خش خش بلندتر، پاکت کوچکتر | برنج و برنز، خراطی، روسری، برخی از برش سریع | کربن زدایی، عناصر آلیاژی سوخته، جوش های متخلخل، لبه ناهموار گسترده |
ستون وسط را به عنوان نقطه شروع در نظر بگیرید. دو اپراتور می توانند نسبت اسمی یکسانی را تنظیم کنند و همچنان طول مخروط های متفاوتی را ببینند، زیرا سایش نوک و خلوص گاز مرز قابل مشاهده را تغییر می دهد. مخروط ها، نه اعداد، ابزار واقعی هستند.
شعله خنثی: خط پایه که ابتدا باید تسلط یابد
استیلن را باز کنید، آن را روشن کنید، سپس اکسیژن اضافه کنید تا زمانی که پر ناپدید شود و دو مخروط تمیز باقی بماند: یک مخروط داخلی روشن و یک پاکت بیرونی کم رنگ تر. بدون صدای هیس، بدون دوده، بدون درخشندگی در نوک. که خنثی است.
این شعله ای است که دوباره روی آن می افتید زیرا نه کربن اضافه می کند و نه آن را از بین می برد. برش ملایم فولاد، بیشتر جوشکاری ذوبی، لحیم کاری سیال و گرمایش عمومی همه به راحتی در آن قرار دارند. برای برش، خنثی پیش فرض ایمن است. یک شعله کمی اکسید کننده سریعتر قطع می شود، اما دیواره های کرف خشن تر می شوند و لبه آن سخت می شود، که در مرحله ماشینکاری زمان می برد.
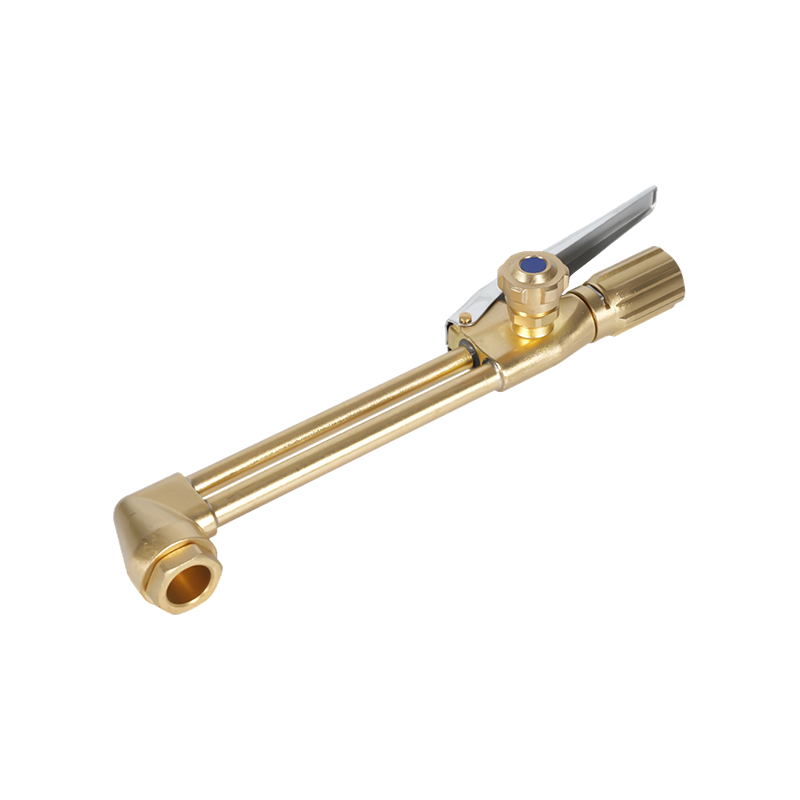
پیوست به اندازه تنظیم اهمیت دارد. یک ضمیمه برش دو تکه مانند A212 صفحه را از چند میلی متر به بالا تا بخش سنگین روی یک دسته کنترل می کند که نسبت بین اپراتورها و شیفت ها را ثابت نگه می دارد.
 ضمیمه برش سنگین A212 برای اکسی استیلن و پروپان بدنه برنجی آهنگری و شیرهای فولادی ضد زنگ دوام را برای برش صفحات سنگین تا 200 میلی متر با عملکرد ثابت در بین اپراتورها و شیفت ها فراهم می کند. مشاهده محصول →
اگر صورت بریده شده یک خط کشش باریک و تمیز و لبه بالایی تیز نشان دهد، شعله نزدیک به خنثی بود. لبه های ناهموار و تفاله های سنگین معمولاً به این معنی است که شعله قبل از سرعت حرکت اشتباه بوده است.
شعله کربور کننده: استیلن اضافی، مراقبت اضافی
استیلن را به اندازه کسری از اکسیژن باز کنید و ناحیه سوم ظاهر می شود، پری سفید رنگ که بین مخروط داخلی و پوشش بیرونی قرار دارد. این پر کربن نسوخته است و دو کار را همزمان انجام می دهد: پتانسیل اکسیژن در استخر را کاهش می دهد و کربن را روی فلز رسوب می دهد.
استفاده عمدی، انتخاب مناسبی برای آلومینیوم، نیکل و آلیاژهای با نیکل بالا، تعمیر چدن و سختافزار است، که در آن یک اتمسفر با کاهش ملایم از حوضچه مذاب محافظت میکند. در فولادهای پر کربن و ابزار، یک پر کوتاه، سوختن کربن را در حین جوشکاری جبران می کند.
تله آن را روی فولاد کم کربن اعمال می کند زیرا ملایم تر به نظر می رسد. جذب کربن جوش را سخت میکند و آن را به ترک حساستر میکند و دوده باقیمانده در کرف باعث همجوشی ناقص در پاس بعدی میشود. پر را کوتاه نگه دارید، نه بیشتر از یک و نیم برابر مخروط داخلی، و اگر دوده ظاهر شد، قطعه کار را پاک کنید.
شعله اکسید کننده: کوتاه، تیز و به راحتی زیاده روی می شود
اکسیژن زیادی اضافه کنید و مخروط داخلی کوتاه و تیز می شود، نت بلند می شود و پاکت بیرونی به داخل می کشد. بسیاری از اپراتورها وقتی اکسیژن را خیلی زود باز می کنند یا فشار را بالاتر از نمودار نوک قرار می دهند تصادفاً این شعله را ایجاد می کنند.
به طور عمدی، به برنج و برنز تعلق دارد، جایی که یک جو اکسیدکننده بخار روی را سرکوب میکند، و در جایی که گرمای تهاجمی میخواهد به خراشیدن و روسری کردن تعلق دارد. روی فولاد خورنده است. کربن از لایه سطحی می سوزد، عناصر آلیاژی اکسید می شوند و نتیجه یک جوش متخلخل با سرباره محبوس شده در زیر لبه ها است. یک پوست خاکستری دانهدار روی صورت بریده شده و پهنتر از آنچه نمودار پیشبینی میکند، هر دو نشانهای هستند که مخلوط بیش از حد تاب خورده است.
تنظیم، خواندن و خاموش کردن شعله
- نوک را بررسی کنید: دهانه گرد، صندلی تمیز، حلقه های O دست نخورده. با یک تمیز کننده نوک مناسب تمیز کنید، نه با مته.
- فشار تنظیم کننده را از نمودار نوک سازنده مشعل تنظیم کنید، استیلن را در یا کمتر از 1 بار (حدود 15 psi) نگه دارید.
- هر دو خط را برای یک یا دو ثانیه تمیز کنید تا هوا و گاز کهنه پاک شود.
- دریچه مشعل استیلن را حدود یک چهارم دور باز کنید و با یک ضربه گیر روشن کنید نه فندک.
- اکسیژن را تا زمانی که پر ناپدید شود اضافه کنید، سپس روی یک تکه ضایعات از همان فولاد به خوبی تنظیم کنید.
- برای کار تنظیم کنید: یک پر کوتاه برای کار کربوریزه کردن، یک مخروط کوتاهتر برای کار اکسیداسیون.
- ابتدا استیلن را خاموش کنید، سپس اکسیژن، سپس خطوط را تخلیه کنید و دریچه های سیلندر را ببندید.
دو عادت از بسیاری از شگفتی ها جلوگیری می کند. ابتدا بعد از هر تعویض نوک یا وصل مجدد شلنگ، شعله را دوباره بررسی کنید، زیرا تحویل تغییر می کند. دوم، یک کوپن آزمایشی از مواد واقعی در نزدیکی خود نگه دارید. شعلهای که در هوای آزاد عالی به نظر میرسد میتواند در برابر یک صفحه گرماگیر بسیار متفاوت باشد.
سخت افزاری که شعله را تکرارپذیر نگه می دارد
شعله فقط به اندازه قطعات تغذیه کننده آن پایدار است. یک صندلی نوک فرسوده هوا را از کنار نخ عبور می دهد، یک O-ring متورم مخلوط بین پاس ها را تغییر می دهد و نوک و اتصال نامناسب نسبت را برای هرکسی که مشعل را برمی دارد تغییر می دهد. در یک میز تولید، این واریانس خیلی قبل از اینکه کسی به گاز مشکوک شود، به صورت عرض ناهماهنگی ظاهر می شود.
نوک استیلن بر اساس روزنه و وظیفه اندازه گیری می شود. سری های همه منظوره مانند 1101 ضخامت های معمولی صفحات موجود در کارگاه های ساخت و تعمیر را پوشش می دهد، در حالی که سری های سنگین مناسب بخش های ضخیم تر و برش های مداوم طولانی تر هستند.
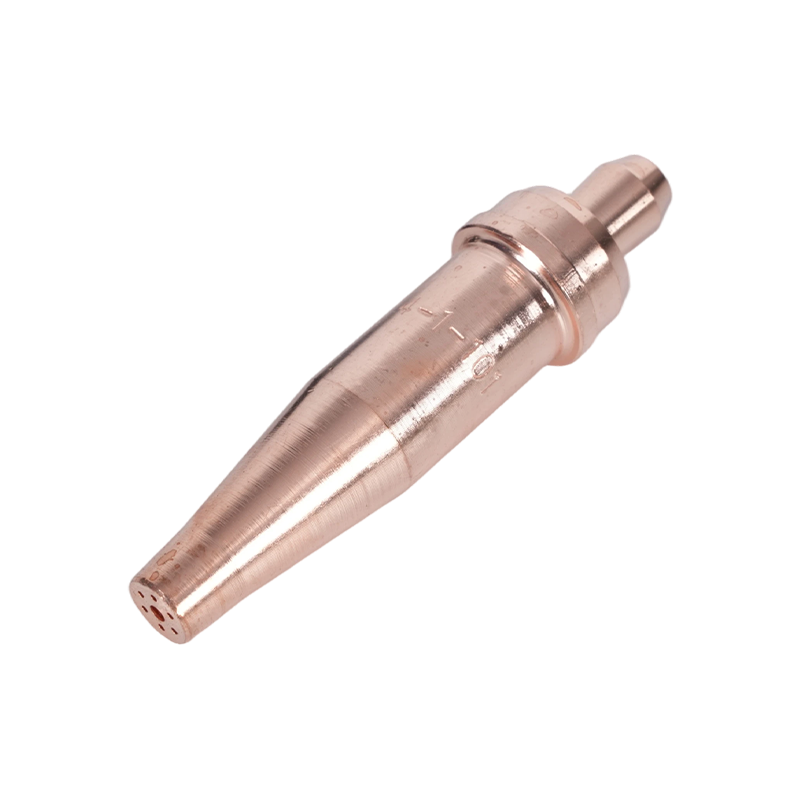 نکات مشعل استیلن سری 1-101 برای برش 5 تا 200 میلی متر صفحه 5-200 میلی متری با طول 76 میلی متر را پوشش می دهد و برای کار ساخت و تعمیر برای مشعل های A217، A218، A219، A246، A212 و A800 مناسب است. مشاهده محصول →
مواد مصرفی سزاوار توجهی مشابه بدنه مشعل هستند. انتخاب اندازه مناسب، قرار دادن آن در مربع و جایگزینی آن در اولین نشانه پوسته پوسته شدن، در این راهنما با عمق بیشتری توضیح داده شده است. انتخاب و حفظ نکات مشعل برش ، که خواندن آن در کنار نمودار نوک خالی از لطف نیست.
برای خریدارانی که کیتها را در یک کارگاه مشخص میکنند، بررسی عملی یکنواختی است: رابط دسته یکسان، سری پیوست یکسان، شمارهگذاری نوک یکسان، بنابراین تنظیم شعله ثبت شده روی یک نیمکت میتواند روی نیمکت دیگر تکرار شود.
نکات ایمنی که رفتار شعله را تغییر می دهد
فلاش بک حالت خرابی است که بیشترین اهمیت را دارد و این یک مشکل شعله است تا مشکل گاز. جلوی شعله ای که به سمت بالای شیلنگ حرکت می کند، یک اشتباه کوچک را به یک رویداد سیلندر تبدیل می کند. دریچه های بدون برگشت سرعت معکوس گاز را کند می کنند اما جلوی شعله را متوقف نمی کنند. فقط یک برقگیر مناسب این کار را می کند. آنها را در خروجی رگولاتور و در جایی که ارزیابی خطر می خواهد، در ورودی مشعل قرار دهید.
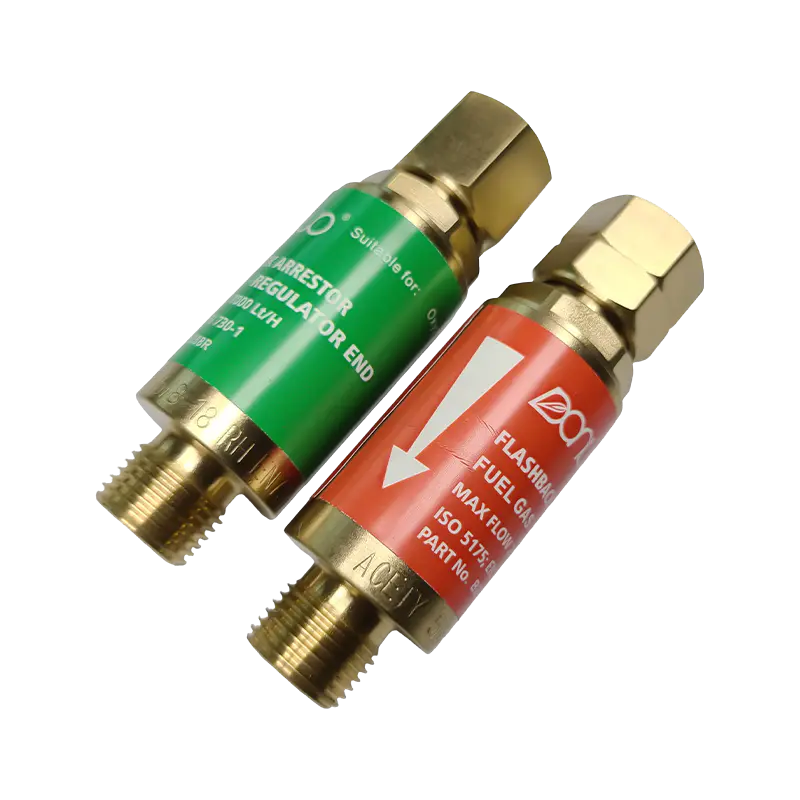 فلاش بک استیلن سری B288 با مدلهایی برای اکسیژن (7000 لیتر در ساعت) و گاز سوخت (2600 لیتر در ساعت) در اندازههای مختلف رزوه، از جریان گاز برگشتی و معکوس جلوگیری میکند و از اپراتورها و تجهیزات محافظت میکند. مشاهده محصول →
هرگز استیلن را بالاتر از حدود 1.5 بار (حدود 15 psi) در شلنگ قرار ندهید، زیرا استیلن آزاد در فشار بالاتر ناپایدار می شود. سیلندرها را به صورت عمودی و محکم نگه دارید، گریس و روغن را از اتصالات اکسیژن دور نگه دارید، و از لنز فیلتری که سایه مناسبی برای کار دارید استفاده کنید. شعلهای که میپرد، سوت میزند یا خود به خود تغییر رنگ میدهد، علامت توقف کار است، نه چیزی برای تنظیم.
تنظیم شعله یک مهارت است که در ثانیه اندازه گیری می شود، اما کیفیت برش، سلامت جوش و عمر مصرفی را در کل کارگاه تعیین می کند. اگر مشعلها، نوکها و برقگیرها را برای خط تولید استاندارد میکنید، یا نیاز به قطعاتی دارید که مطابق نقشهها و مشخصات گاز شما ساخته شده باشند، میتوانید از طریق صفحه تماس با مشخصات شما.






