

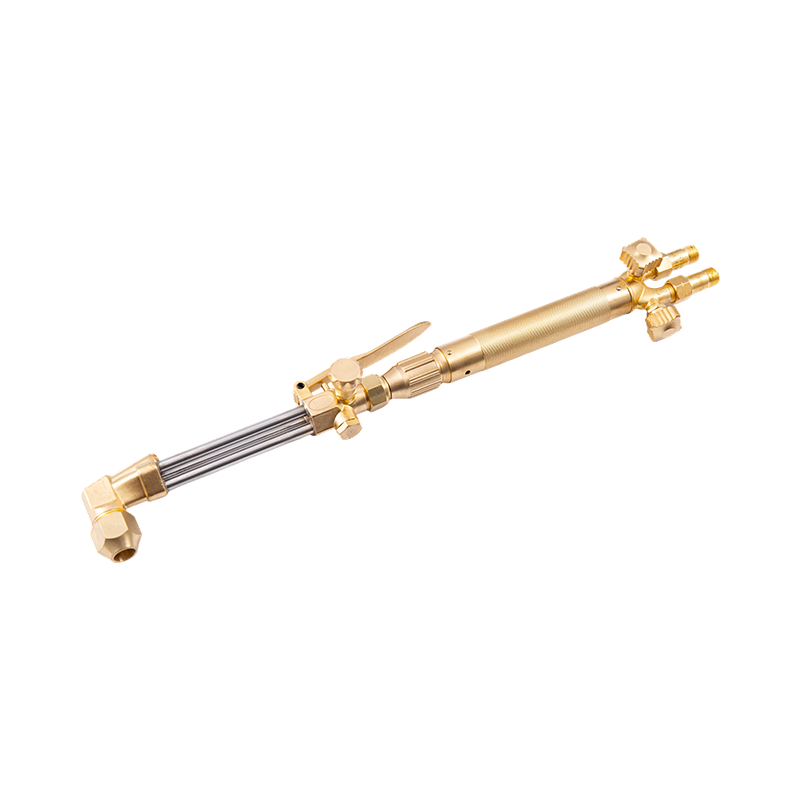
یک مشعل برش که در نوک آن بالا میآید، یک سر که به یک طرف میچرخد، یک نوک که مدام خود را به صفحه میپیوندد - این گسلها معمولاً از جایی نزدیک به جایی که ظاهر میشوند شروع نمیشوند. آنها با یک نمودار شروع می کنند که شکل ابزار را نشان می دهد اما مسیر گاز را نشان نمی دهد. ردیابی اکسیژن و استیلن از دریچه سیلندر تا دهانه برش و اکثر مشکلات نیمکت در یک دقیقه قابل تشخیص است و می توان قطعات جایگزین را بدون حدس و گمان سفارش داد.
نسخه کوتاه: روی یک مشعل استاندارد دو شیلنگ اکسی استیلن، سوخت و اکسیژن در خطوط مجزا تا میکسر داخل ضمیمه برش کار می کنند، جایی که به نسبتی که نوک برای آن طراحی شده است، ترکیب می شوند. اهرم اکسیژن برش سومین راه بسیار بزرگتری را باز می کند که میکسر را به طور کامل دور می زند. هر چیز دیگری در نقشه - تنظیم کننده ها، برقگیرها، دریچه های سوزنی، مهره نوک - برای اندازه گیری یا محافظت از این سه جریان وجود دارد.
مسیر گاز نمودار است
بیشتر نمودارهای دیوار کارگاه، نماهای منفجر شده هستند: قطعات مرتب شده بر اساس موقعیت. نمودار کاری یک نمودار جریان است. آن را به ترتیب دنبال کنید و هر جزء دقیقاً یک کار دارد.
- شیر سیلندر استیلن، بیش از یک و نیم دور باز نمی شود. دریچه سیلندر اکسیژن کاملا باز شد.
- رگولاتورها، یکی در هر سیلندر، فشار ذخیره سازی بالا را به فشار تحویل کم کاهش می دهند.
- شیلنگها، قرمز معمولی برای سوخت و سبز، سیاه یا آبی برای اکسیژن، با رزوههای سمت چپ روی هر اتصالات سوخت و گاز، بنابراین این دو قابل تعویض نیستند.
- برقگیرهای فلاش بک یا سوپاپ های برگشتی در خروجی های رگولاتور و اغلب در ورودی های مشعل نیز.
- اتصالات ورودی مشعل، سپس دو دریچه سوزنی روی دسته.
- میکسر، جایی که اکسیژن و گاز سوخت را پیش از ورود به نوک آن ترکیب میکنند.
- نوک برش، جایی که روزنه های پیش گرم به یک دهانه اکسیژن مرکزی برش حلقه می زنند.
| جزء | موقعیت در جریان | چه چیزی را تأیید کنید |
|---|---|---|
| تنظیم کننده | به طور مستقیم روی هر سیلندر | گیج تحویل فشار پایین مورد نظر را می خواند نه فشار سیلندر |
| شلنگ | ورودی سیلندر به مشعل | کدگذاری رنگ، مهره سوخت سمت چپ، بدون ترک در نزدیکی چین خوردگی |
| دستگیر کننده | تنظیم کننده outlet or torch inlet | فلش جریان رو به مشعل است. عنصر آلوده به روغن نیست |
| دریچه های سوزنی | بدنه دسته | حرکت صاف، بدون نشتی از بسته بندی، دستگیره ها با کد رنگی |
| میکسر | پایه ضمیمه برش | جت های تمیز، حلقه های O بدون آسیب، نوع صحیح برای مشعل |
| اهرم برش | پشت ضمیمه | کاملاً باز می شود، بسته می شود، بدون خزش |
| نوک و مهره | جلوی پیوست | صندلی بدون سوراخ، شماره نوک صحیح، روزنه ها خالی است |
دو عدد در آن زنجیره قابل مذاکره نیستند. فشار تحویل استیلن باید در psig یا کمتر از 15 باقی بماند. بالاتر از آن، گاز در شیلنگ ناپایدار می شود و خطر از حالت نامناسب به واقعاً خطرناک تغییر می کند. سوراخ شلنگ نیز اهمیت دارد: 1/4 اینچ تا اندازه نوک تقریباً 5 طبیعی است، در حالی که 3/8 اینچ در نوک های بزرگتر استفاده می شود تا جریان اکسیژن برش گرسنه نباشد.
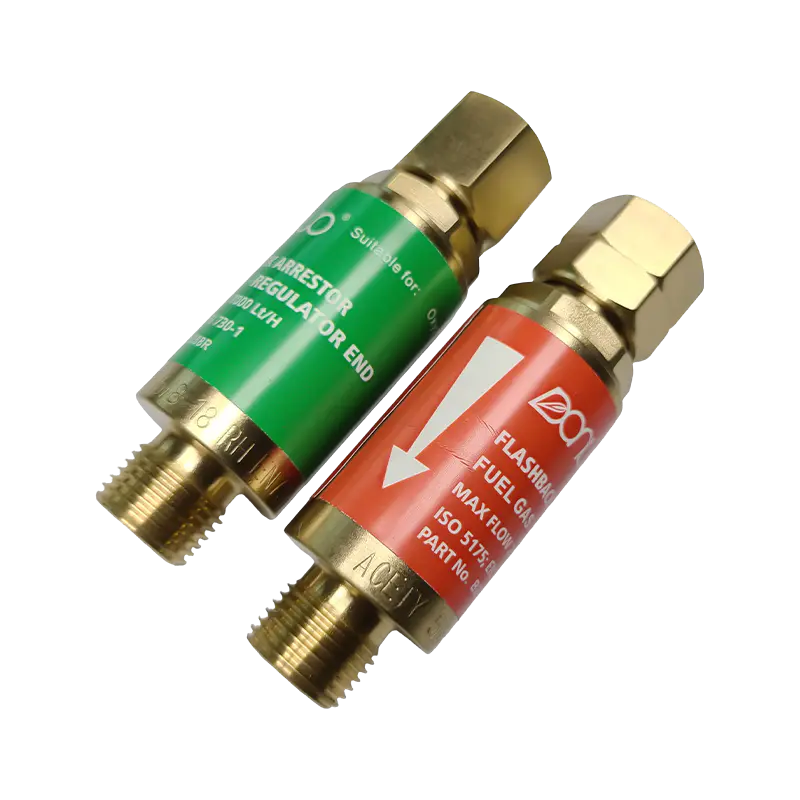 سری B288 فلاش بک اکسی استیلن برای جوشکاری و برش اکسی استیلن، سری B288 مدلهای اکسیژن و گاز سوخت را با اتصالات رزوهای متعدد و حفاظت از جریان برگشتی/معکوس برای نصب مشعل ارائه میدهد. مشاهده محصول →
داخل دسته و ضمیمه برش
یک مشعل دو تکه به یک دسته و یک پیوست برش تقسیم می شود که با دو لوله و یک مهره اتصال به آن می پیوندد. در اکثر طرحها، دسته اصلاً محفظه اختلاط را ندارد - این یک جفت بدنه سوپاپ با ساقه، بستهبندی و دستگیره است.
دریچه های سوزنی
دستگیرههای سوخت و اکسیژن گاز را پیش گرم میکنند و با هم تنظیم میشوند: سوخت را کمی باز کنید، آن را روشن کنید، سپس اکسیژن اضافه کنید تا مخروط روشن داخلی به شعله خنثی تبدیل شود. نمودارها معمولاً اینها را به صورت دو دایره کوچک ترسیم می کنند. در عمل جزء اولین قطعاتی هستند که تعویض می شوند، زیرا سفت شدن بیش از حد به نشیمنگاه ساقه منجر می شود و شعله به تنظیم پاسخ نمی دهد.
میکسر یا انژکتور
میکسر که در پایه ضمیمه قرار دارد، جایی است که نقاشی ذخیره خود را به دست می آورد. مشعل های فشار مساوی دو گاز را در فشارهای مشابه ترکیب می کنند. مشعل های انژکتوری از یک جت کوچک اکسیژن برای کشیدن گاز سوخت به داخل محفظه استفاده می کنند و در هنگام کاهش فشار استیلن، مخلوط را پایدار نگه می دارند. یک میکسر فرسوده به صورت شعله ای ظاهر می شود که وقتی مشعل کج می شود، تغییر شخصیت می دهد، یا در حالتی که به پشت روشن می زند.
برش اهرم اکسیژن
اهرم دریچه ای را باز می کند که جریان اکسیژن با حجم بالا را مستقیماً به مرکز نوک وارد می کند و میکسر را دور می زند. باید کاملا باز شود و به شدت بسته شود. اهرمی که خزش میکند، لبهای ناهموار و لبهای بزرگ را بدون هیچ دلیل آشکار دیگری ایجاد میکند.
مهره نوک و صندلی
مهره یک نشیمنگاه مخروطی را در مقابل یک مخروط همسان روی نوک میبندد. این مهر و موم فلز به فلز است نه مهر و موم نخ. یک سوراخ روی صندلی اجازه میدهد تا اکسیژن وارد مجرای گرمایش شود و این شکایت آشنا را ایجاد میکند که مهم نیست که دریچهها چگونه تنظیم شدهاند، نوک آن همچنان میترکد.
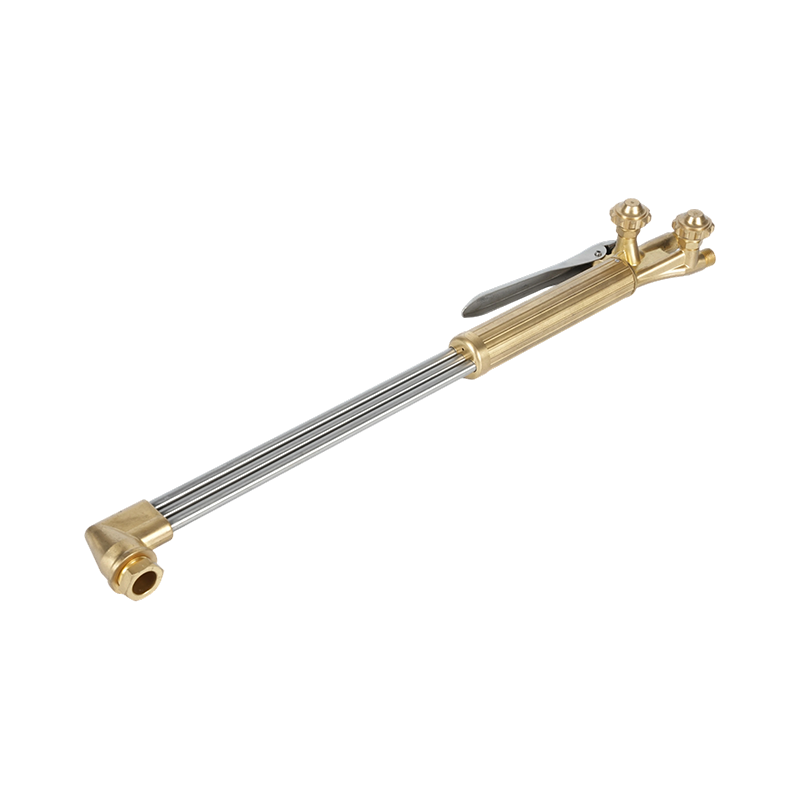 مشعل برش استیلن اکسیژن دستی سنگین B400 مشعل دستی دو لوله ای برای برش سخت تا 300 میلی متر، سازگار با استیلن و پروپان و نازل های 1502/1503 برای کارهای ساخت سنگین. مشاهده محصول →
نکته در مقطع چگونه به نظر می رسد
بزرگنمایی کنید و نمودار به یک مجموعه کوچک تبدیل می شود: یک بدنه شش گوش یا قلابدار، یک صندلی مخروطی، یک حلقه از روزنه های پیش گرم - معمولاً چهار تا شش، بیشتر در اندازه های بزرگ - و یک دهانه برش مرکزی. شماره نوک روی بدنه حک شده است و این عدد بر کل تنظیمات حاکم است.
برش ذوب نیست. شعله های پیش گرم، نقطه ای از فولاد را تا دمای اشتعال خود، تقریباً 870 درجه سانتیگراد (1600 درجه فارنهایت) بالا می برد، و جت اکسیژن سپس آهن را اکسید می کند و اکسید را به بیرون منفجر می کند. به همین دلیل است که شرایط روزنه پیش گرم بیش از آنچه اکثر اپراتورها انتظار دارند اهمیت دارد: یک سوراخ نیمه مسدود باعث می شود یک طرف برش سرد شود و منحنی کرف از خط دور شود.
مطابق با اندازه نوک، ضخامت و فشار
نمودارهای منتشر شده بر اساس سازنده، گاز سوخت و سری نوک متفاوت است، اما این رابطه ثابت است: تعداد نوک با ضخامت صفحه افزایش مییابد، فشار اکسیژن برش با شماره نوک افزایش مییابد، و سرعت سفر کاهش مییابد.
| ضخامت صفحه | شماره نوک معمولی | کاهش فشار اکسیژن |
|---|---|---|
| 3 میلی متر (1/8 اینچ) | 000 | 20-25 psig |
| 6 میلی متر (1/4 اینچ) | 00 | 20-25 psig |
| 10 میلی متر (3/8 اینچ) | 0 | 25-30 psig |
| 20 میلی متر (3/4 اینچ) | 1 | 30-35 psig |
| 25 میلی متر (1 اینچ) | 2 | 35-40 psig |
| 50 میلی متر (2 اینچ) | 3 | 40-45 psig |
| 100 میلی متر (4 اینچ) | 5 | 45-55 psig |
دو نکته کاربردی نوک های پروپان نسبت به نوک های استیلن با همان تعداد، مسیرهای پیش گرمای بزرگتری را حمل می کنند و اکسیژن بیشتری مصرف می کنند، بنابراین نموداری که برای یک سوخت نوشته شده برای سوخت دیگر نامعتبر است. و هر فشار در هر نمودار در تنظیم کننده از طریق یک طول شلنگ مشخص اندازه گیری می شود. در مسیرهای بسیار طولانی تر از 25 فوت، کمی فشار تحویل اضافه کنید و قبل از سرزنش نوک، شعله را دوباره بررسی کنید.
چهار جزییاتی که نقاشی معمولاً حذف می شود
- محل قرارگیری دستگیر کننده. برقگیرهای انتهای رگلاتور از سیلندرها محافظت می کنند. دریچه های چک انتهای مشعل از اپراتور محافظت می کنند. بسیاری از نمودارها یکی را نشان می دهند و دیگری را نشان نمی دهند. روی یک نیمکت شلوغ، هر دو را جا دهید.
- بن بست نوک. مخروط داخلی باید 1.5 تا 3 میلی متر از صفحه قرار گیرد. تماس نوک را بیش از حد گرم می کند و یک چرخه پاپ را شروع می کند که هیچ تنظیم سوپاپ آن را برطرف نمی کند.
- زاویه بکشید و هدایت کنید. خطوط بکشید با جهت حرکت خم می شوند و یک سرب 10 تا 15 درجه در صفحه ضخیم تر جبران می کند. نموداری که یک صفحه کاملا عمودی را نشان می دهد، یک ایده آل را نشان می دهد، نه یک نتیجه.
- تمیز کردن دهانه. سوراخ های پیش گرم با یک پاک کننده نوک با اندازه مناسب تمیز می شوند، نه با مته. حفاری لبه اندازه گیری را حذف می کند و نوک را بازنشسته می کند.
انضباط حمل و نقل گاز متعلق به همان نقشه است. راهنمای ما به اقدامات احتیاطی هنگام استفاده از مشعل برش تست نشتی، توالی روشنایی و خاموش شدن را به ترتیبی که باید انجام دهند را پوشش می دهد.
تعیین یک مشعل در مقابل نمودار
وقتی جریان روشن شد، تصمیمات خرید ساده تر می شوند. سه سوال بیشتر آن را تعیین می کند. کار به چه کلاس کاری نیاز دارد - سنگین، متوسط یا سبک، منعکس شده در ضخامت دیوار، ساقه سوپاپ ها و برنج فورج شده در مقابل دستگیره های آلومینیومی؟ نکات و صندلی ها از کدام استاندارد منطقه ای پیروی می کنند، زیرا الگوهای ایالات متحده، استرالیا، بریتانیا و ژاپن با هم عوض نمی شوند؟ و چه کسی مواد مصرفی - نوک، مهره، حلقه های O-رینگ و عناصر برقگیر - را در پنج سال آینده تامین می کند؟
برای خریدارانی که از یک تولید کننده منبع می گیرند، نمودار به عنوان یک برگه مشخصات دو برابر می شود. تامینکنندهای که قادر به آهنگری، ماشینکاری و مونتاژ در خانه باشد، میتواند روی مخروطی صندلی و جت میکسر، دو ویژگی که بیشتر بر کیفیت برش تأثیر میگذارند، تلرانس داشته باشد. تولید خود ما در نینگبو شامل ساخت قالب، آهنگری، تکمیل سطح، ماشینکاری CNC و بازرسی زیر یک سقف، با تقریباً دو دهه ابزار جوشکاری و برش است، و زمانی که الگوی استاندارد مناسب نباشد، نقشههای مشتری را ماشینکاری میکنیم.
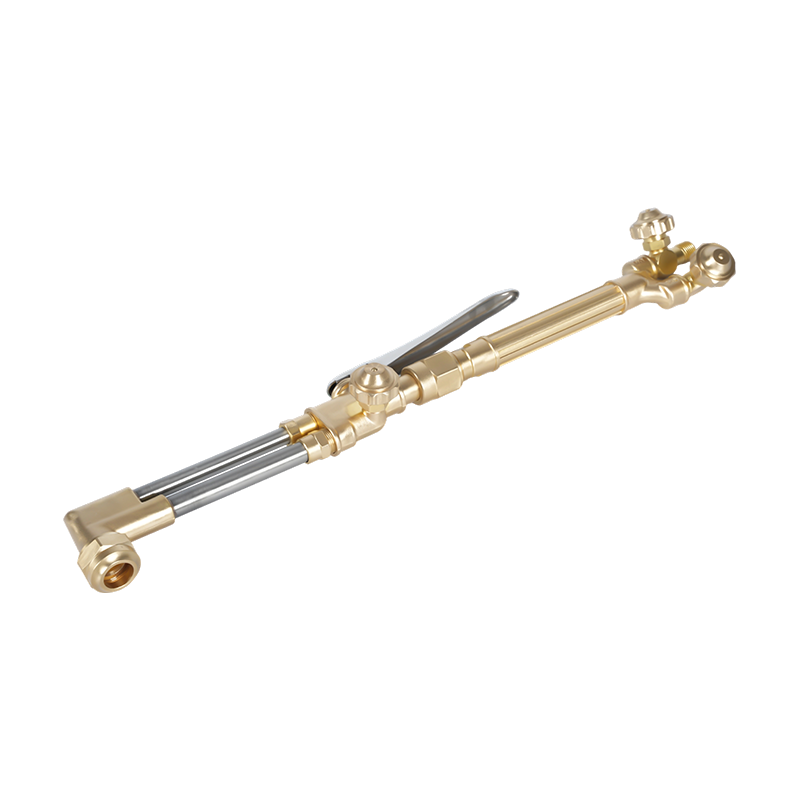 کیت مشعل برش سنگین اکسی استیلن/پروپان A217 کیت سنگین با اتصال برش A212 و دسته A211، درجه بندی شده تا 200 میلی متر و سازگار با اکسی استیلن یا پروپان برای برش صنعتی، لحیم کاری و گرمایش. مشاهده محصول →
اگر مجموعه مشعل را با موجودی شلنگ، تنظیم کننده و نوک موجود مطابقت می دهید، نقشه یا شماره قطعه را از طریق ما ارسال کنید. صفحه تماس و ما قبل از نقل قول، سازگاری نوع صندلی، فرم نخ و نوک را تأیید می کنیم.
نمودار را چاپ کنید، سپس آن را حاشیه نویسی کنید: فشارهای تنظیم کننده واقعی، شماره نوک مورد استفاده در ضخامت هر صفحه و تاریخ آخرین بازرسی برقگیرها را بنویسید. طرحی که اعداد شما را با خود همراه میکند دیگر پوستر نیست و تبدیل به برگه راهاندازی میشود - و دفعه بعد که یک برش ناهموار انجام میشود، پاسخ معمولاً یک خط فاصله دارد.







