

از هر سازنده ای بپرسید که مشعل برش با سوخت اکسی چقدر داغ می شود و بسته به اینکه در مورد شعله، فولاد یا خود برش صحبت می کند، پاسخ های مختلفی خواهید شنید. پاسخ مستقیم این است که شعله اکسیژن-استیلن در مخروط داخلی تقریباً به 3160 درجه سانتیگراد (5720 درجه فارنهایت) می رسد، در حالی که اوج شعله اکسیژن- پروپان در حدود 2828 درجه سانتیگراد (5120 درجه فارنهایت) است. پاسخ عملی مفیدتر است: دمایی که در واقع یک برش تمیز ایجاد می کند کمتر است، زیرا برش با سوخت اکسیژن توسط واکنش اکسیژن-فولاد انجام می شود، نه توسط شعله ذوب مواد.
دمای شعله توسط گاز سوخت
مقادیر درجه حرارت زیر شعله خنثی، گازهای خشک و مشعل را در شرایط خوب فرض می کنند. آنها نقاط مرجع هستند، نه مقادیر تضمین شده برای هر نازل در هر دسته.
| گاز سوخت | حداکثر دمای شعله در اکسیژن | استفاده معمولی |
|---|---|---|
| استیلن | تقریباً 3160 درجه سانتیگراد (5720 درجه فارنهایت) | برش، جوشکاری، لحیم کاری؛ حرارت متمرکز |
| پروپان | تقریباً 2828 درجه سانتیگراد (5120 درجه فارنهایت) | برش، گرم کردن، روسری کردن؛ پیش گرمایش بزرگتر |
| پروپیلن | تقریباً 2850 درجه سانتیگراد (5160 درجه فارنهایت) | برش، لحیم کاری؛ تعادل خوب |
| گاز MAPP | تقریباً 2900 درجه سانتیگراد (5250 درجه فارنهایت) | لحیم کاری، برش، لحیم کاری |
| گاز طبیعی | تقریباً 2770 درجه سانتیگراد (5020 درجه فارنهایت) | قلمه زدن بوته با حجم بالا |
استیلن همچنان جایگاه بالایی را برای انتقال حرارت متمرکز دارد. پروپان شعله وسیع تری تولید می کند که می تواند ناحیه وسیع تری را پیش گرم کند اما دمای اوج را کاهش می دهد. به همین دلیل است که بسیاری از مغازه ها هر دو را نگه می دارند: استیلن برای برش و جوشکاری ریز، پروپان برای پیش گرمایش سنگین و برش تولید عمومی.
خواندن مخروط داخلی
مخروط داخلی شعله اکسی استیلن خنثی گرم ترین منطقه است. هنگامی که مشعل را از یک شعله کربورکننده به یک شعله خنثی تنظیم میکنید، مخروط داخلی به شدت مشخص میشود و دما نزدیک به حداکثر میشود. یک مخروط نرم و پاره به این معنی است که مخلوط درست نیست و دمای موثر برش کاهش می یابد حتی اگر فشار گاز تغییر نکرده باشد.
استیلن در مقابل پروپان در عمل
جدول توضیح می دهد که چرا استیلن در مواقعی که به منبع گرمای متمرکز نیاز است استفاده می شود. پروپان هزینه کمتری دارد و شعله نرمتر و بزرگتری ایجاد می کند. برای برش ورق فولادی، هر گاز می تواند کار کند، اما طراحی نوک باید با گاز مطابقت داشته باشد. یک نوک با اندازه استیلن ساختار شعله مناسبی را با پروپان ایجاد نمی کند و بالعکس.
چرا دمای برش دمای شعله نیست
برش اکسی سوخت فولاد را ذوب نمی کند. از شعله پیش گرم استفاده می کند تا فولاد کم کربن را به دمای اشتعال برساند، سپس یک جریان اکسیژن با فشار بالا را به منطقه گرم شده هدایت می کند. آهن به سرعت اکسید می شود و گرمایی آزاد می کند که عمل برش را در زیر سطح حفظ می کند.
پیش گرم کردن و جریان اکسیژن برش
برای فولاد کم کربن، پیش گرم فقط باید یک منطقه کوچک را به حدود 870 درجه سانتیگراد تا 930 درجه سانتیگراد (1600 درجه فارنهایت تا 1700 درجه فارنهایت) برساند. هنگامی که اکسیژن برش جریان پیدا کرد، واکنش اکسیداسیون بیشتر گرما را تامین می کند که باعث حرکت برش می شود. به همین دلیل است که یک مشعل برش می تواند از صفحه ضخیم عبور کند حتی اگر شعله به تنهایی نمی تواند همان صفحه را به سرعت ذوب کند.
چرا شعله داغ تر همیشه برش سریعتر نیست
شعله ای که خیلی داغ است می تواند لبه بالایی را آب کند قبل از اینکه جریان اکسیژن بتواند یک پوسته تمیز ایجاد کند. نتیجه یک لبه بالا گرد، سرباره سنگین و سرعت حرکت کندتر است. روش صحیح تنظیم شعله خنثی، استفاده از اندازه نوک مناسب برای ضخامت صفحه و حرکت با سرعتی است که اکسیژن برش را جلوتر از خط مذاب نگه می دارد.
خلوص اکسیژن سقف را تعیین می کند
برای برش سوخت با اکسیژن، خلوص اکسیژن بخشی از معادله دما است. اکسیژن برش صنعتی معمولاً 99.5٪ یا بهتر است. اگر خلوص کاهش یابد، واکنش اکسیداسیون کند میشود، پوسته ناهموار میشود و برش نیاز به پیش گرمای بیشتری دارد. یک مشعل می تواند دمای شعله صحیح را نشان دهد، اما همچنان وقتی منبع اکسیژن آلوده است، به شدت قطع می شود.
این همچنین توضیح می دهد که چرا برش با سوخت اکسی روی فولاد کم کربن به خوبی کار می کند اما روی فولاد ضد زنگ یا آلومینیوم نه. آن فلزات اکسیدهایی را تشکیل می دهند که واکنش مشابهی را حفظ نمی کنند، بنابراین دمای شعله بالاتر برش آنها را آسان نمی کند.
انتخاب مشعل و نوک عملی
اعداد دما هنگام اتصال به تجهیزات بیشترین اهمیت را دارند. گاز سوخت سقف گرما را تنظیم می کند، اما نوک مشعل محل تحویل گرما و پایداری شعله در شرایط برش را کنترل می کند.
اندازه نوک و شکل شعله
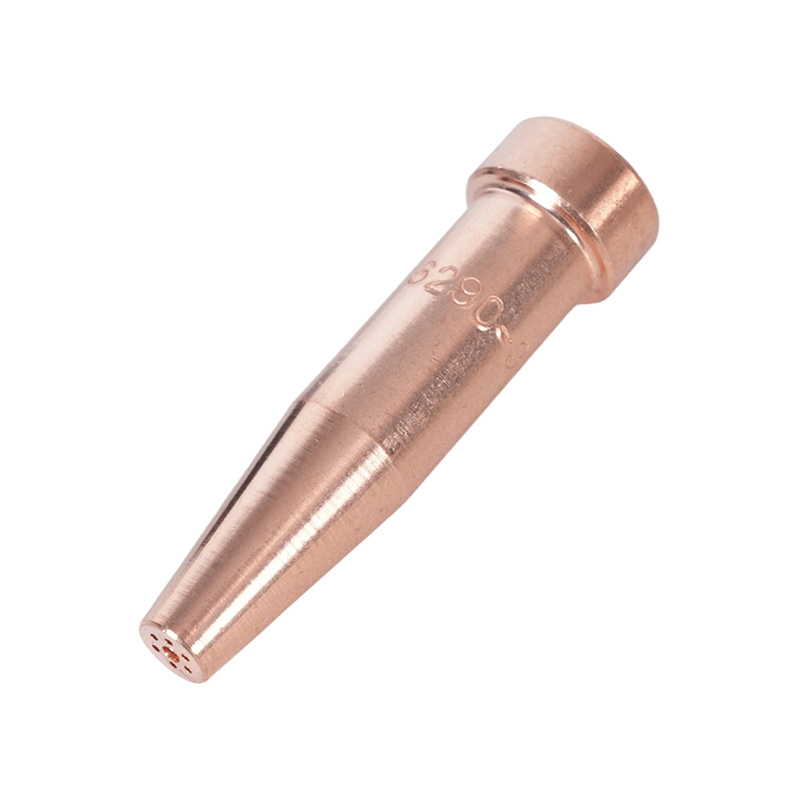
انتخاب نکته اولین جایی است که اپراتورها تفاوت هایی را در کنترل دما احساس می کنند. اگر نوک آن خیلی کوچک باشد، شعله پیش گرم فاقد گرمای ورودی لازم برای حفظ دمای احتراق قبل از برش است. اگر بیش از حد بزرگ باشد، شعله لبه بالایی را بیش از حد گرم می کند و کف را پهن می کند. برای مشعل های سبک آمریکایی، یک نقطه شروع قابل اعتماد، نوک مطابق با دسته مشعل و گاز سوخت است، مانند نکات برش استیلن سری 6290 برای مشعل های سبک آمریکایی . این نکات ثبات مخروط داخلی را حفظ می کند که دمای برش را در جایی که متعلق به آن است متمرکز نگه می دارد.
 نازل نوک برش استیلن سری 6290 برای مشعل برش آمریکایی WELDMAN برترین نازل نوک برش استیلن سری 6290 چین برای تامین کننده و شرکت مشعل برش آمریکایی، عمده فروشی سری 6290... مشاهده محصول →
درجه بندی بدنه و وظیفه مشعل
بدنه مشعل همچنین حس دما را در دستان اپراتور تغییر می دهد. یک مشعل سبک وزن ممکن است برای کارهای کوتاه راحت باشد، اما برای برش طولانی روی صفحه، یک طراحی سنگین همان زاویه نوک را با خستگی کمتر اپراتور حفظ میکند و در نزدیکی سوپاپها خنکتر میماند. الف مشعل برش اکسی استیلن دستی سنگین با لوله هایی که به درستی تراز شده اند، کنترل آسان تر است، که به نوبه خود دمای برش ثابت تری را در تمام طول صفحه ایجاد می کند.
 B400 Heavy-Duty Oxygen Acetylene Cutting Torch Suppliers عمده فروشی Com WELDMAN تامین کننده و شرکت مشعل برش استیلن برش اکسیژن سنگین B400 چین، عمده فروشی اکسی دستی سنگین B400... مشاهده محصول →
تامین گاز و تنظیم رگولاتور
رگولاتور بخشی از زنجیره دما است. تنظیم کننده ای که حرکت می کند یا می خزد، سرعت گاز و شکل شعله را تغییر می دهد، حتی اگر نوک آن ثابت بماند. با فشارهای ذکر شده برای اندازه نوک شروع کنید، یک شعله خنثی تنظیم کنید، سپس آن را خوب تنظیم کنید تا مخروط داخلی ترد شود. برای دنباله کامل بررسی ها، با ما شروع کنید راهنمای انتخاب نوک مشعل برش، راه اندازی و نگهداری ، که اندازه نازل ها، سطوح نشیمنگاه و اشتباهات رایج نصب را پوشش می دهد.
ایمنی و حمل و نقل گاز
همان دمای بالایی که برش سوخت اکسی را عملی می کند می تواند در عرض چند ثانیه آتش سوزی جدی ایجاد کند. چند گرم روغن در اتصالات اکسیژن، شلنگ ترک خورده یا فلاش بک از دست رفته می تواند یک برش معمولی را به یک وضعیت اضطراری تبدیل کند.
فشار، محافظ فلاش بک و شیلنگ
دمای بالای شعله فقط زمانی ایمن است که گاز سوخت نتواند به سمت عقب در شیلنگ اکسیژن جریان یابد. شیرهای چک به تنهایی جلوی فلاش بک را نمی گیرند. یک فلاش بک مناسب اکسی استیلن مانند فلاش بک اکسی استیلن سری B288 قبل از اینکه از خط دورتر حرکت کند، واکنش را متوقف می کند. اپراتورها همچنین باید شیلنگ ها، اتصالات سیلندر و اتصالات رگولاتور را در یک برنامه منظم بازرسی کنند. مجموعه کامل قوانین در خلاصه ما پوشش داده شده است اقدامات احتیاطی ایمنی مشعل سوخت اکسیژن ، اما نسخه کوتاه این است: بدون روغن، بدون شیلنگ آسیب دیده، بدون تعمیرات بداهه.
 تامین کنندگان اکسی استیلن فلاش بک سری B288، شرکت عمده فروشی - NING WELDMAN برترین تامین کننده و شرکت اکسی استیلن فلاش بک سری B288 چین، عمده فروشی سری B288 اکسی استیلن فلاش بک Arr... مشاهده محصول →
قرار دادن دمای مشعل برش به کار
هنگامی که یک تنظیم برش را انتخاب می کنید، از جدول دما به عنوان نقطه شروع استفاده کنید، نه پاسخ نهایی. گاز سوخت سقف گرما را تعیین می کند، طراحی نوک محل تحویل گرما را کنترل می کند، و تجهیزات ایمنی تصمیم می گیرند که آیا سیستم قابل استفاده است یا خیر. اگر می خواهید مشعل، دسته و پیکربندی گاز را با ضخامت صفحه و چرخه کاری خود مطابقت دهید، با تیم مهندسی ما تماس بگیرید با شرایط عملیاتی شما.







